Lavorazione collettori di raffreddamento liquido per server AI GPU | KYTOOLS
Utensili per collettori di raffreddamento server AI GPU: tasche, tenute, porte e filetti. Requisiti di controllo e richiesta di preventivo KYTOOLS.
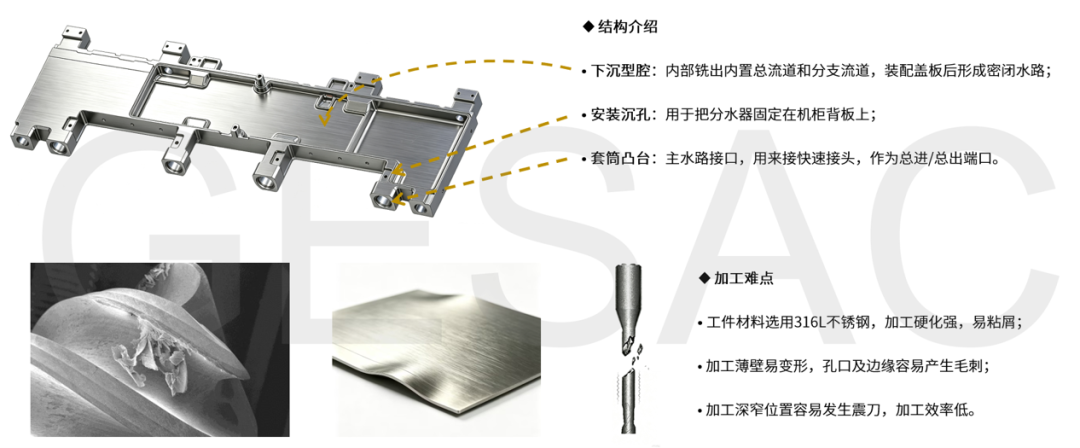
La lavorazione dei collettori di raffreddamento a liquido per server AI GPU realizza superfici di tenuta, porte, tasche e filetti a disegno. Nei sistemi a piastre fredde il collettore collega mandata e ritorno a più rami di raffreddamento GPU o CPU. KYTOOLS organizza la scelta utensili per queste caratteristiche; materiale, dimensioni, tenuta e pulizia seguono il disegno approvato.
Requisiti di raffreddamento server GPU e lavorazioni
| Requisito del componente | Lavorazione collegata | Specifica e controllo |
|---|---|---|
| Collegamenti a tenuta | Finitura delle tenute, dimensioni porte e bave | Planarità, rugosità e geometria di tenuta |
| Più rami | Foratura porte, maschiatura o fresatura filetti | Posizioni, qualità fori e calibro filetti |
| Canali interni e tasche | Sgrossatura, ripresa angoli ed evacuazione trucioli | Raggio minimo, profondità, sovrametallo e bave interne |
| Montaggio e pulizia | Misurazione, sbavatura e lavaggio | Dimensioni, pulizia e prove perdite o pressione prescritte |
Prima disegno, materiale e staffaggio
Registrare materiale, stato del grezzo, lunghezza, appoggi, profondità, raggio interno minimo, tenute e filetti. Non dedurre il 316L da una foto. Parti lunghe o sottili richiedono verifica degli appoggi e delle quote dopo lo sbloccaggio.
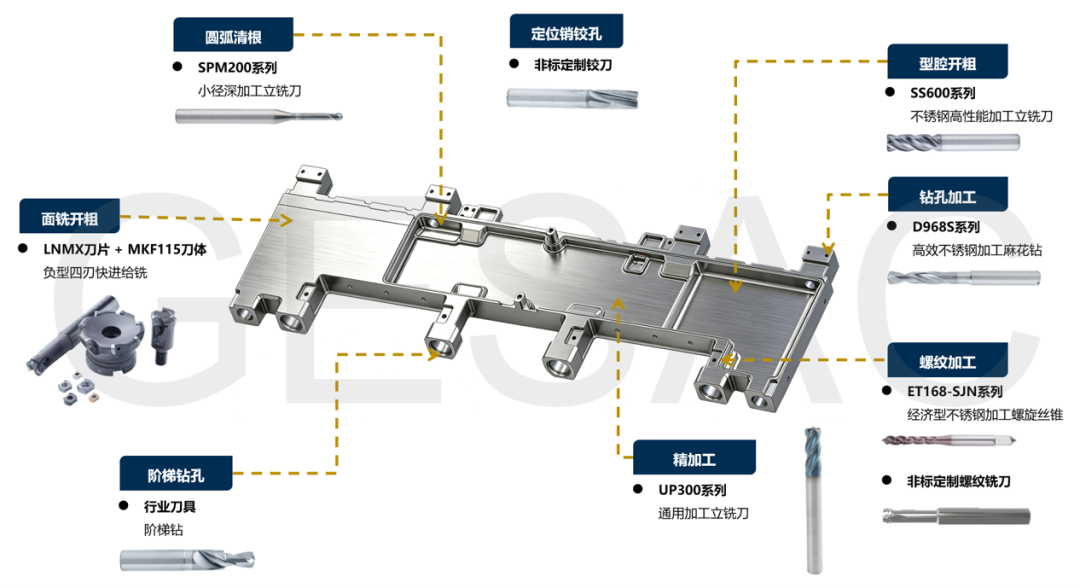
Scelta utensili lungo la sequenza
| Operazione | Tipo di utensile | Verifica |
|---|---|---|
| Sgrossatura del piano | Fresa a inserti ad alto avanzamento se lo staffaggio lo consente | Impegno, potenza e sovrametallo |
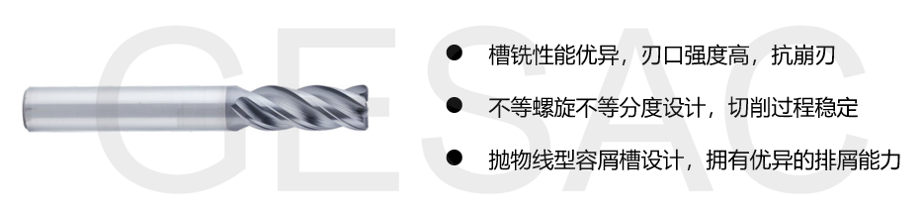
| Sgrossatura tasche | Fresa in metallo duro per il materiale | Trucioli, sporgenza e residuo |
| Finitura | Fresa con eccentricità controllata | Sovrametallo uniforme, tenuta e quote sbloccate |
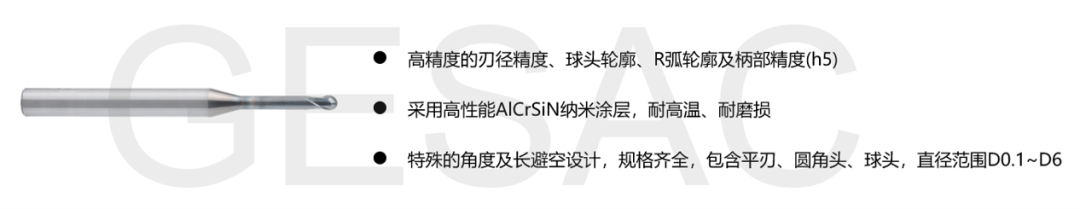
| Ripresa angoli | Fresa piccola o con collo scaricato | Raggio, collo e flessione |
| Maschiatura | Maschio elicoidale per il materiale | Preforo, trucioli e calibro |
| Fresatura filetti | Fresa secondo disegno | Profilo, passo e interpolazione |
Spianatura: riferimenti stabili
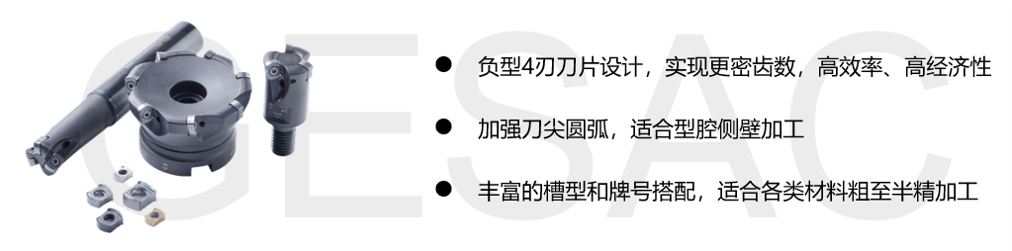
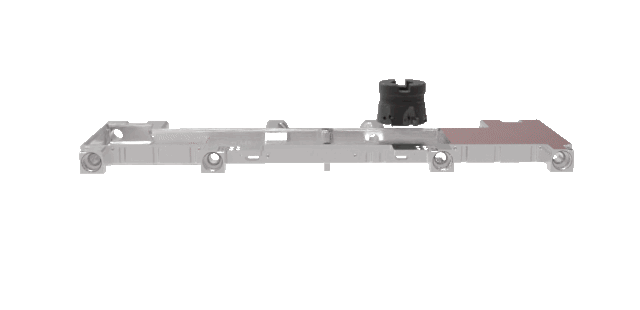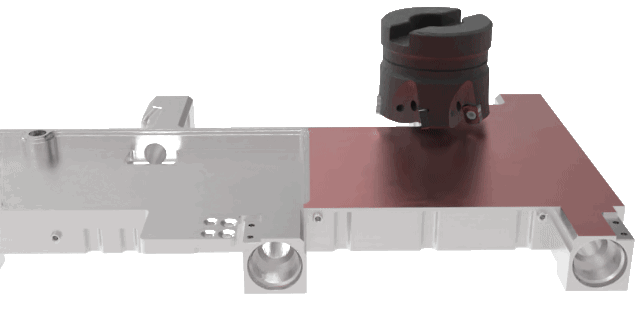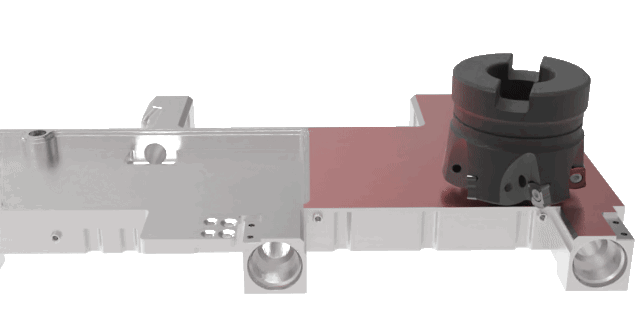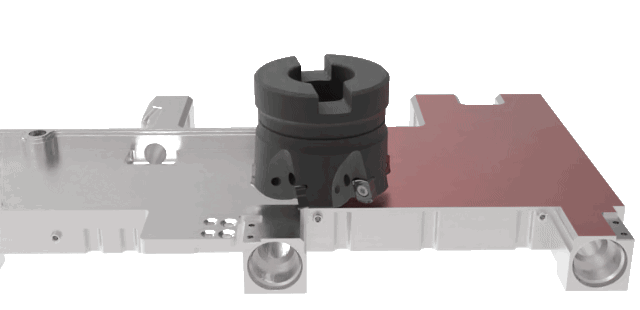
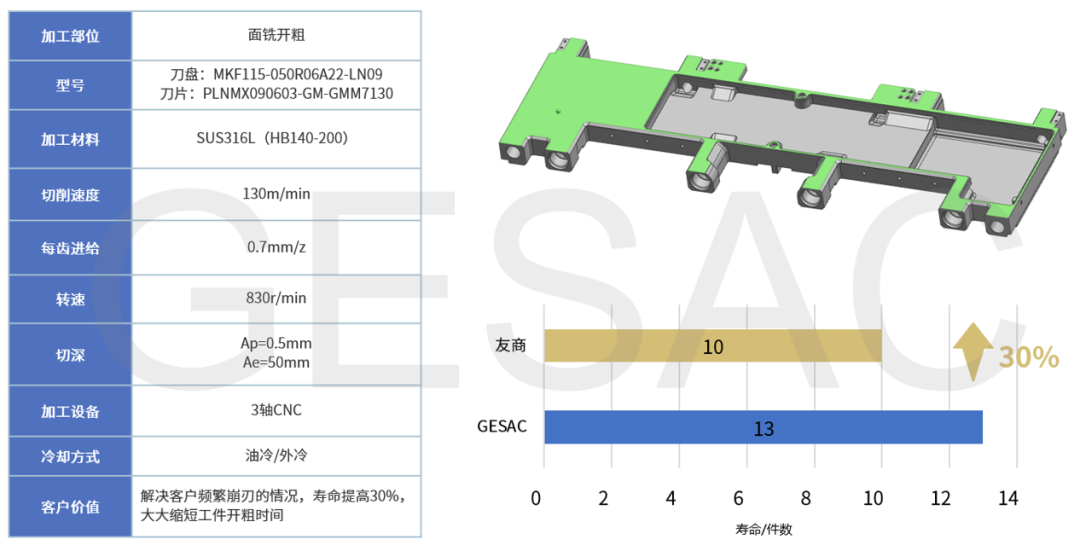
Verificare ingombri, mandrino e appoggio sotto il taglio. Lasciare sovrametallo sulle superfici funzionali. Un codice inserto esterno non garantisce intercambiabilità KYTOOLS.
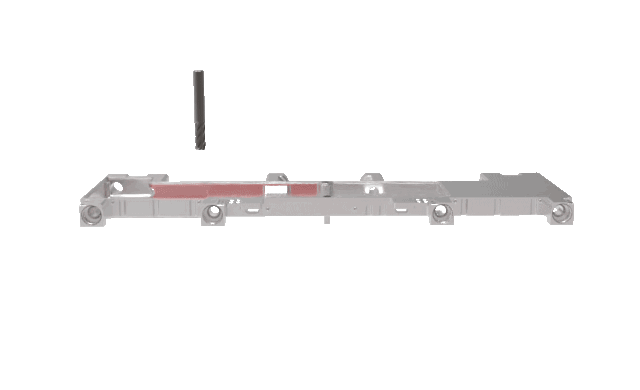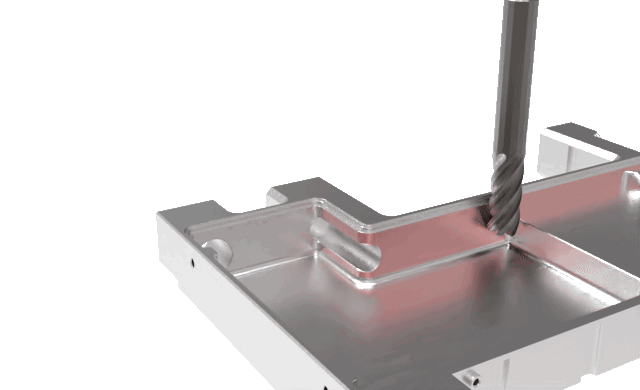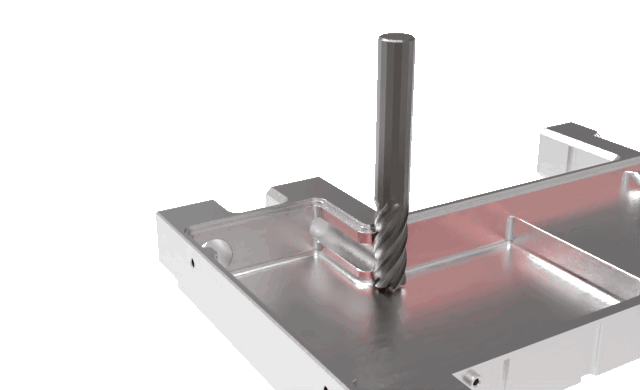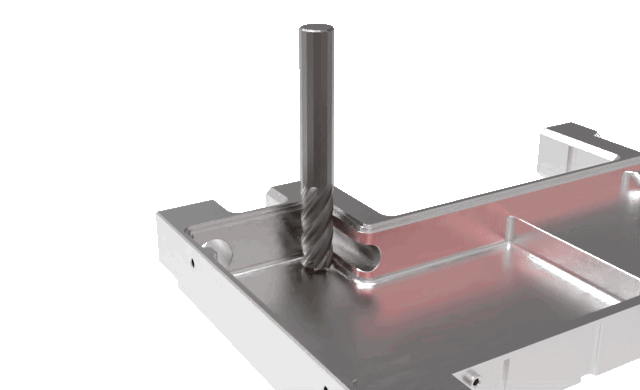
Tasche: impegno e trucioli
Scegliere per materiale e profondità; controllare impegno negli angoli, accumulo di trucioli e sovrametallo uniforme.
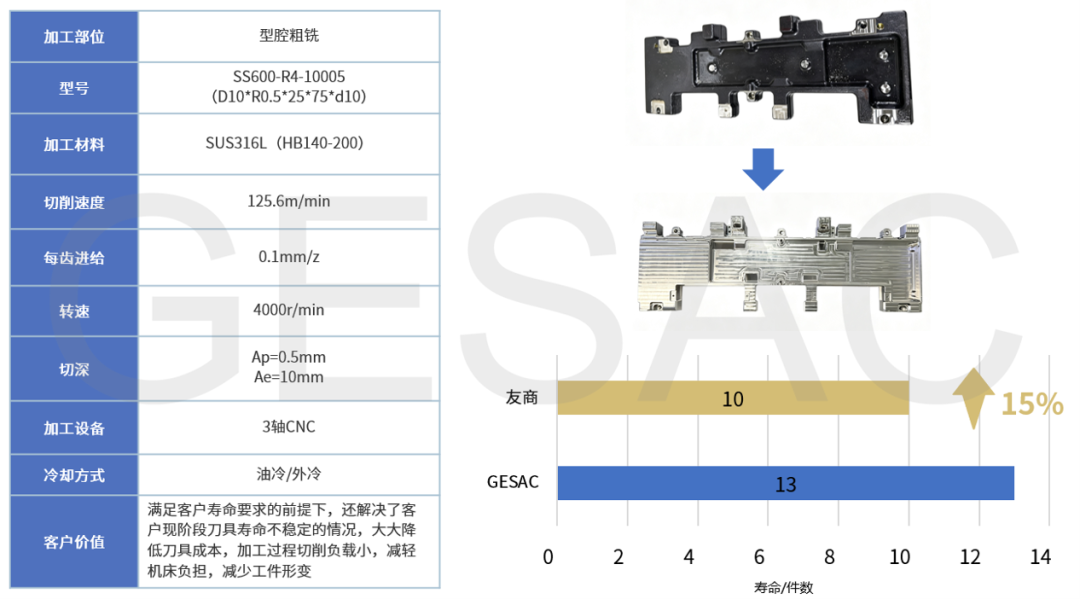
Finitura: sovrametallo ed eccentricità
Controllare eccentricità e sovrametallo. Verificare planarità, rugosità e tenute a disegno, anche dopo lo sbloccaggio.
Angoli: sporgenza minima utile
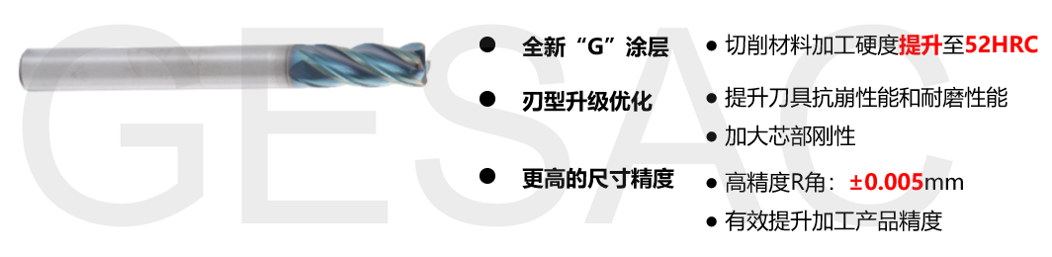
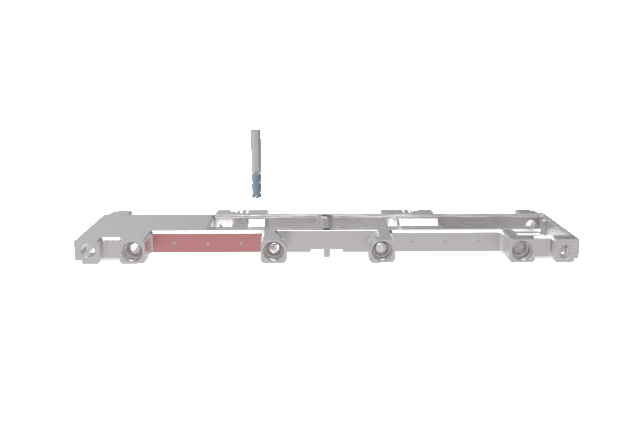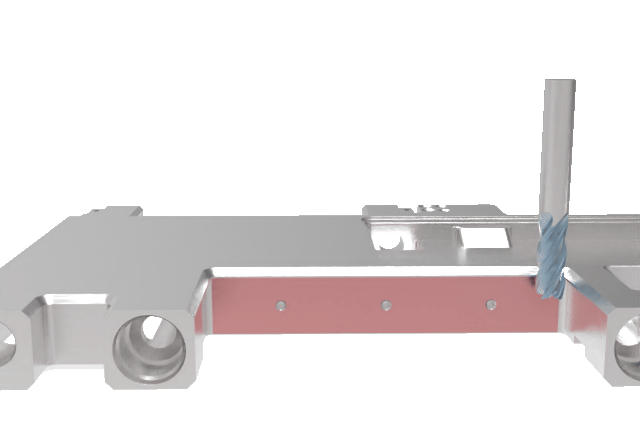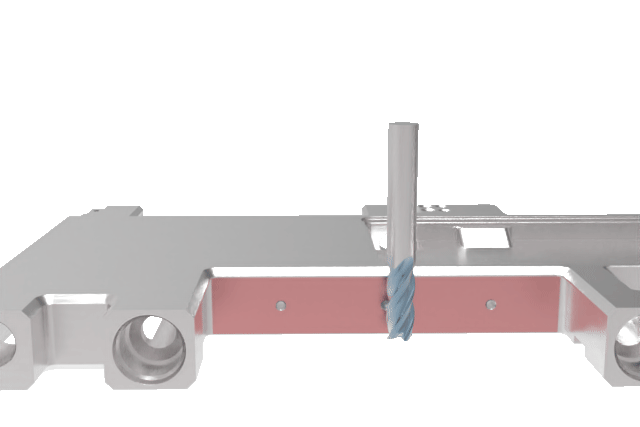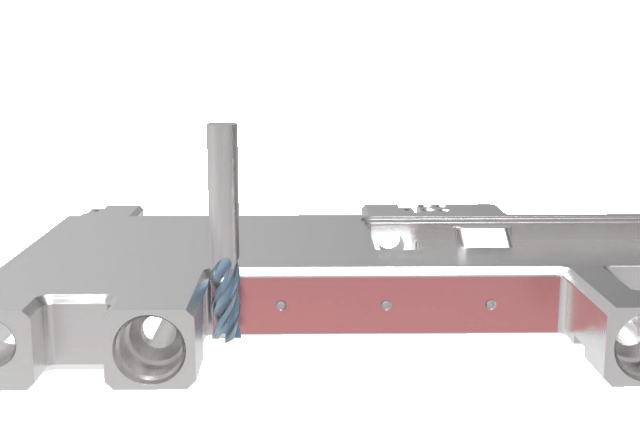
Usare diametri piccoli solo dove servono. Verificare collo, collisioni del portautensile e residuo negli angoli prima di aumentare la sporgenza.
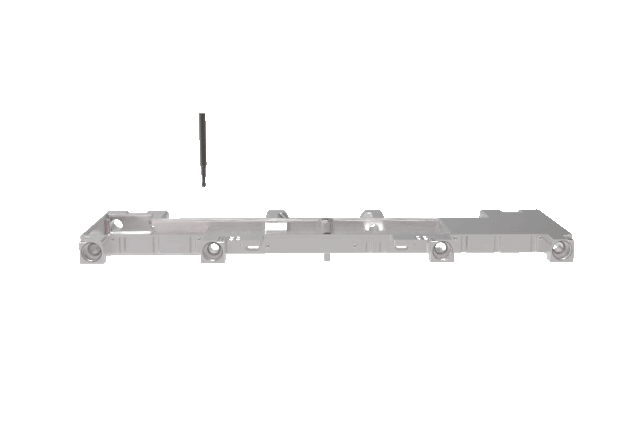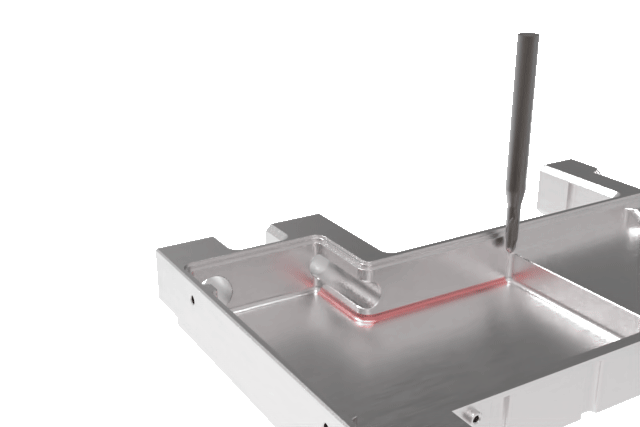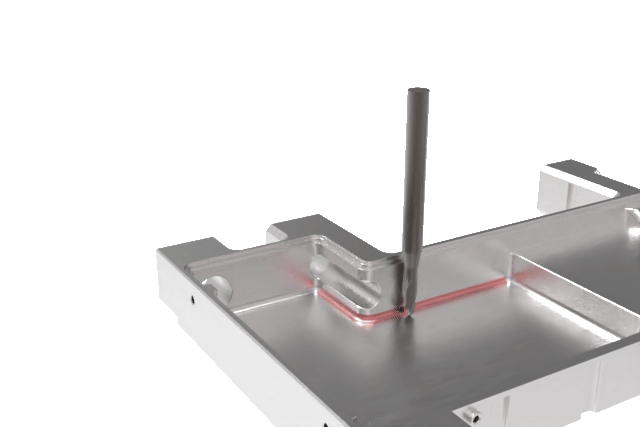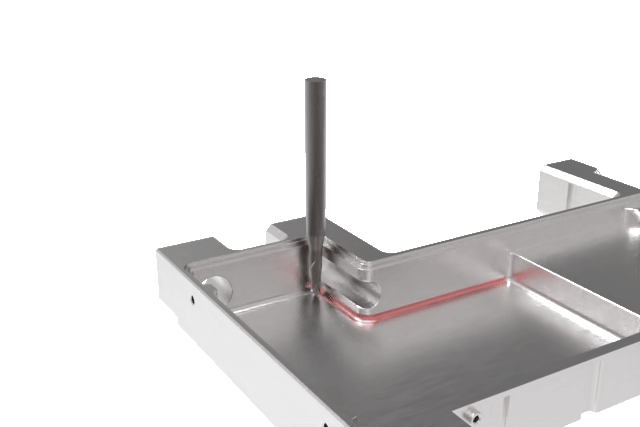
Maschiatura: preparare il foro
Confermare foro cieco o passante, diametro, profondità, refrigerazione e sincronizzazione. Usare il calibro prescritto.
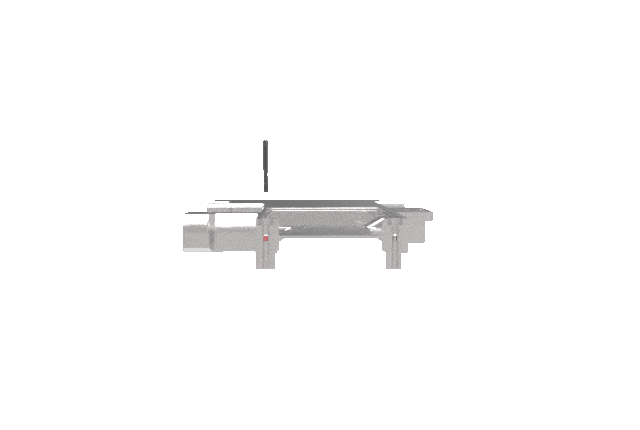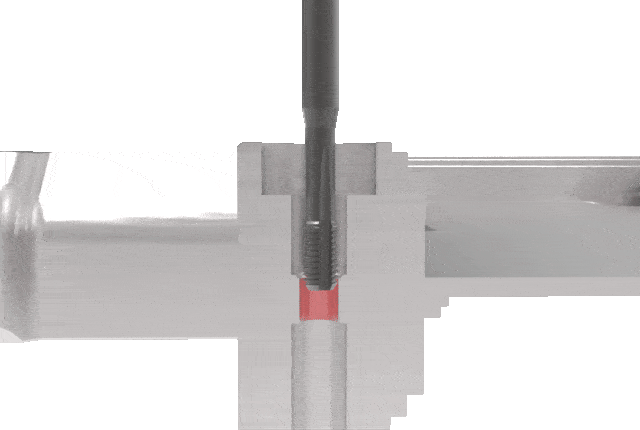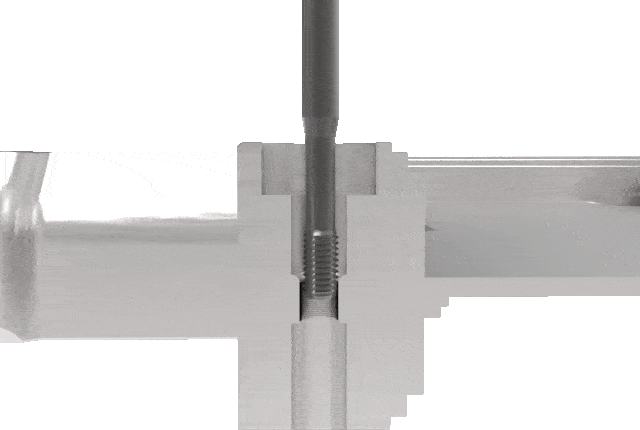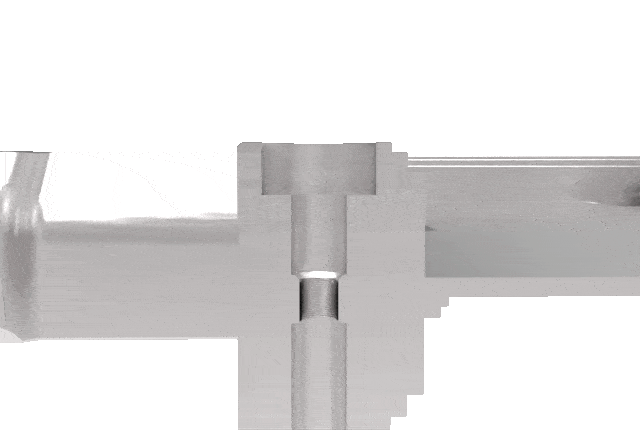
Filetti fresati: spazio e interpolazione
Verificare ingresso, profilo, passo e interpolazione macchina. Utensili speciali richiedono disegno e metodo di controllo concordato.
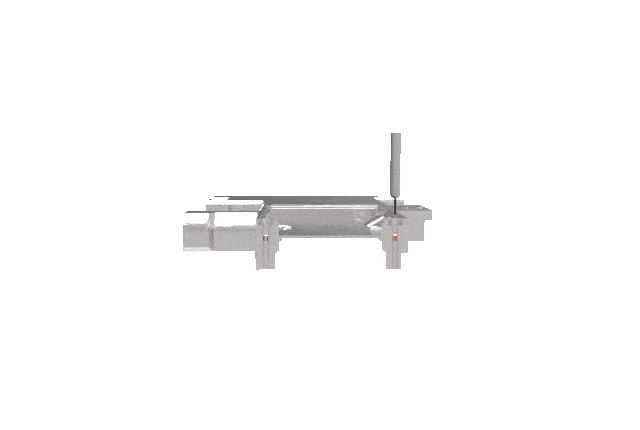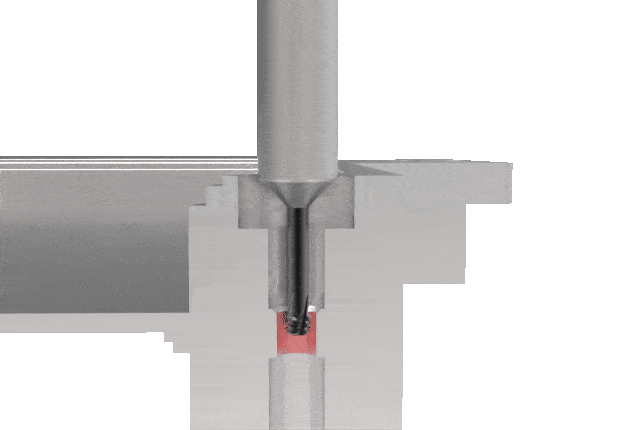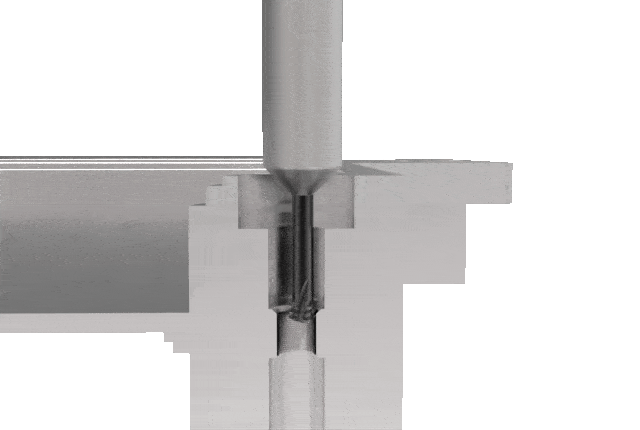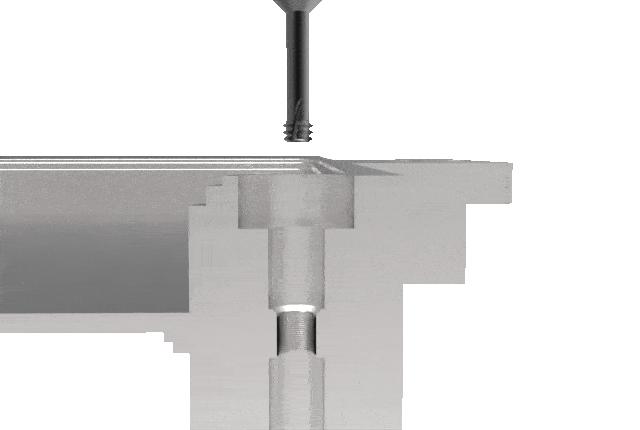
Qualificare il processo completo
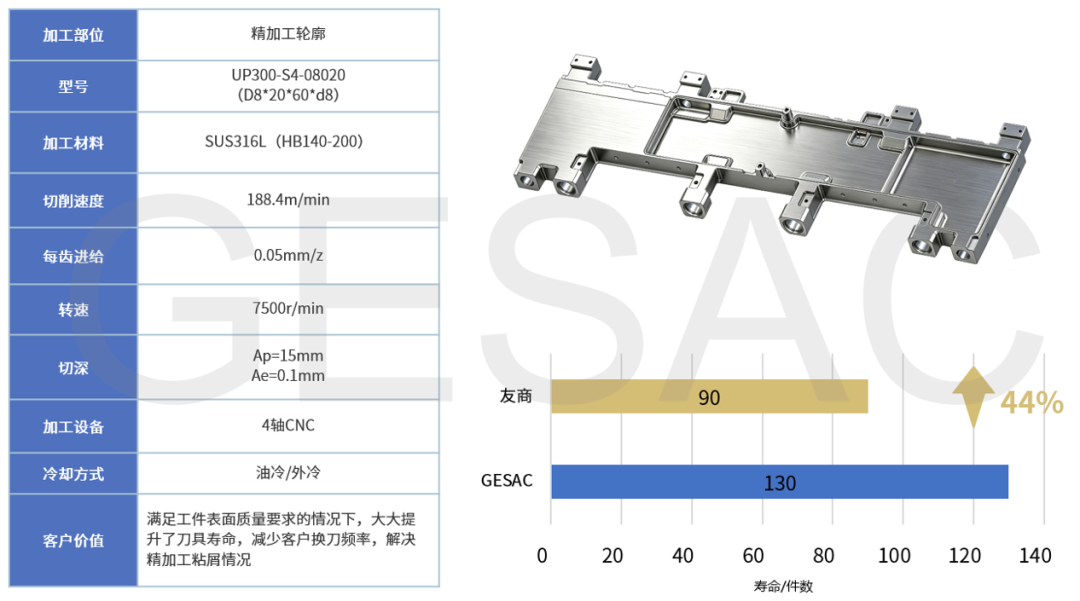
Controllare riferimenti, pareti, porte, tenute, bave e filetti. Prove di pressione, perdite e pulizia seguono la specifica cliente. Il risultato sotto nove ore della fonte riguarda la sua configurazione e non è una promessa di ciclo KYTOOLS.
Domande sulla lavorazione dei collettori
Tutti i collettori usano lo stesso materiale?
No. Contano disegno e certificato: inox e alluminio richiedono selezione e prove separate.
Si possono copiare i parametri?
Solo dopo verifica di materiale, utensile, portautensile, sporgenza, staffaggio, refrigerazione e limiti macchina.
Cosa serve per una richiesta KYTOOLS?
Inviare a KYTOOLS disegno del collettore server AI GPU, diametri, materiale, filetti porte, profondità tasche, rivestimento, quantità di prova e fabbisogno annuo.
Preparare una richiesta KYTOOLS
Articolo e illustrazioni originali
Tag