AI GPU服务器液冷分水器如何选刀?围绕密封面、接口、型腔、清根及螺纹梳理加工工艺、检验与清洁要求,向KYTOOLS提交图纸询价。
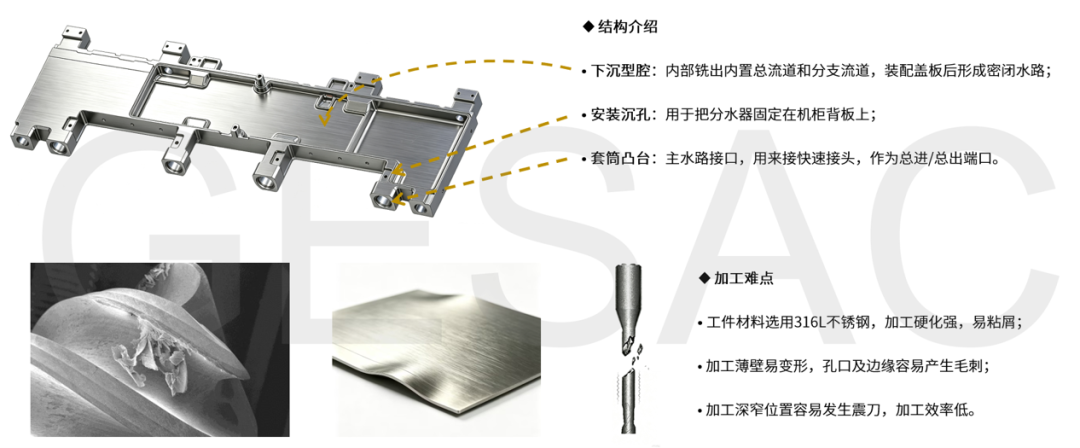
AI GPU服务器液冷分水器加工,需要把冷却液分配设计落实为尺寸、密封面、接口、型腔及螺纹均符合要求的零件。在冷板式液冷系统中,分水器连接供回液管路与多个GPU或CPU冷板支路。KYTOOLS围绕这些零件特征整理加工工序与刀具选择,材料、尺寸、密封和清洁度应以客户批准的图纸及规范为准。
GPU服务器液冷要求如何对应加工工序
| 零件要求 | 关联加工内容 | 图纸与验收重点 |
|---|---|---|
| 密封连接 | 密封面精加工、接口尺寸与毛刺控制 | 按图纸检查平面度、粗糙度及密封几何 |
| 多支路接口 | 孔加工、攻丝或螺纹铣削 | 接口位置、孔质量与螺纹量规验收 |
| 内部流道与型腔 | 型腔开粗、内圆角清根及排屑 | 最小圆角、深度、余量与内部毛刺 |
| 装配与洁净要求 | 尺寸检验、去毛刺及清洗 | 尺寸、清洁度及规范要求的泄漏或压力测试 |
先确认图纸、材料和装夹基准
记录材料牌号、毛坯状态、零件长度、支撑位置、型腔深度、最小内圆角、密封面、接口及螺纹标准。不能只凭图片判断材料为316L。长条分水器应评估分段支撑,薄壁和开放型腔则需结合松夹后的尺寸变化规划夹紧顺序。
从开粗到螺纹的刀具选型顺序
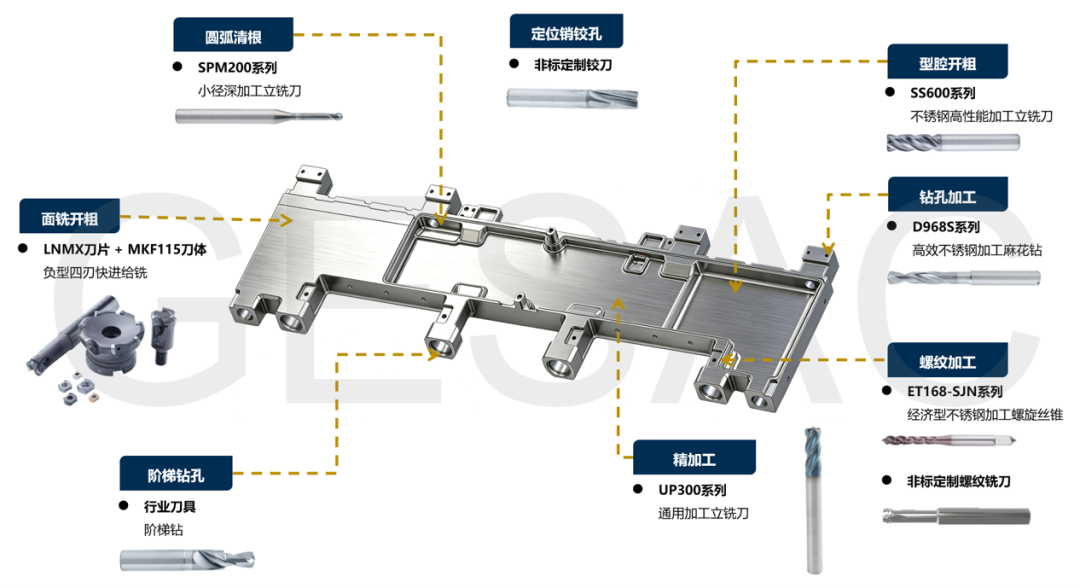
| 工序 | 评估的刀具类型 | 工艺与验收重点 |
|---|---|---|
| 面铣开粗 | 工况允许时评估快进给可转位铣刀 | 切入量、机床功率、支撑及基准余量 |
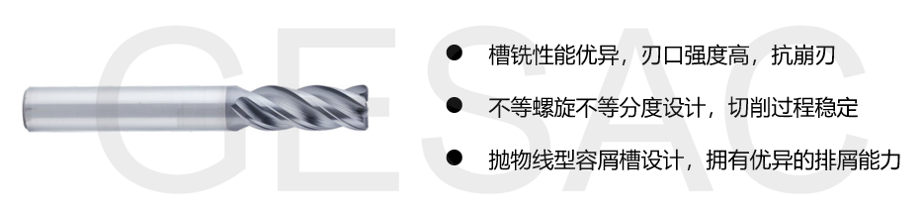
| 型腔开粗 | 适合指定材料的硬质合金立铣刀 | 排屑、伸出、残留余量及薄壁稳定性 |
| 精加工 | 跳动受控的精加工立铣刀 | 均匀余量、密封面质量及松夹后尺寸 |
| 内圆角清根 | 小径或避空颈部硬质合金立铣刀 | 最小圆角、有效颈长、挠曲及转角余量 |
| 攻螺纹 | 适合材料与孔型的螺旋槽丝锥 | 底孔质量、排屑、同步及螺纹量规 |
| 铣螺纹 | 按图纸选择或定制螺纹铣刀 | 牙型、螺距、孔内空间及插补能力 |
面铣开粗:建立稳定基准
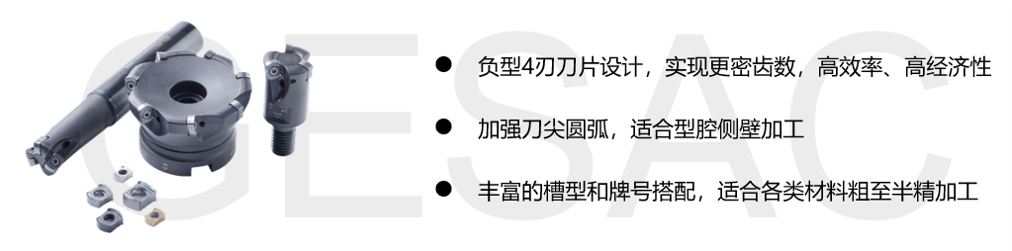
先核对刀体空间、刀片负荷、主轴能力及切削区下方支撑,再评估快进给面铣。功能面要留出精加工余量。原图中的特定刀片型号不构成KYTOOLS可直接互换的供货承诺。
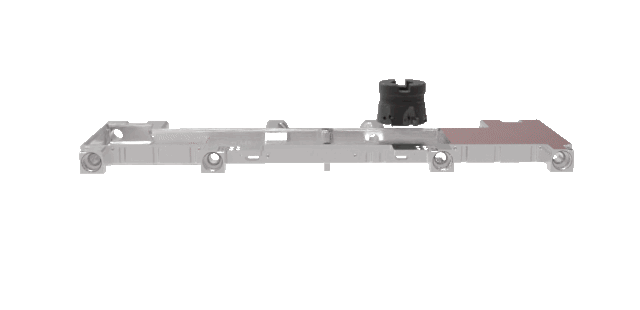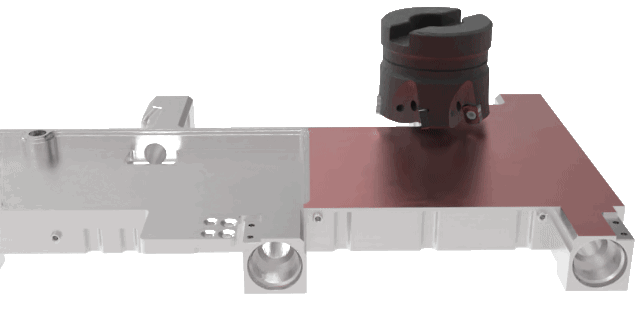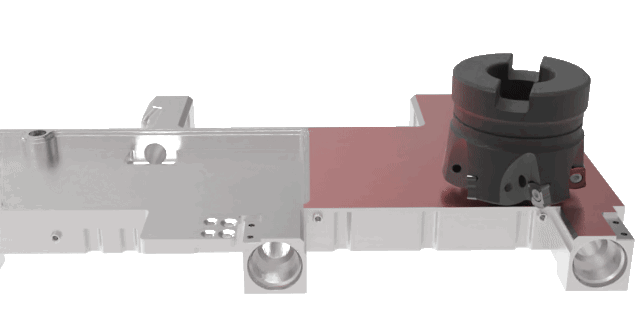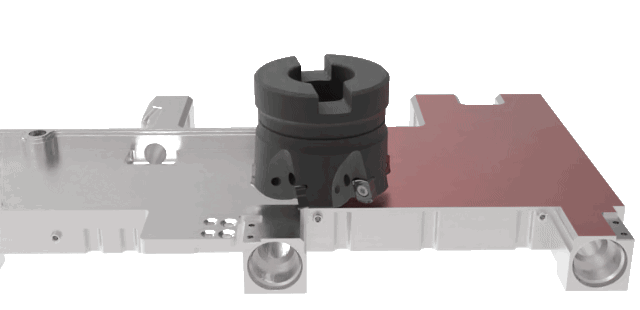
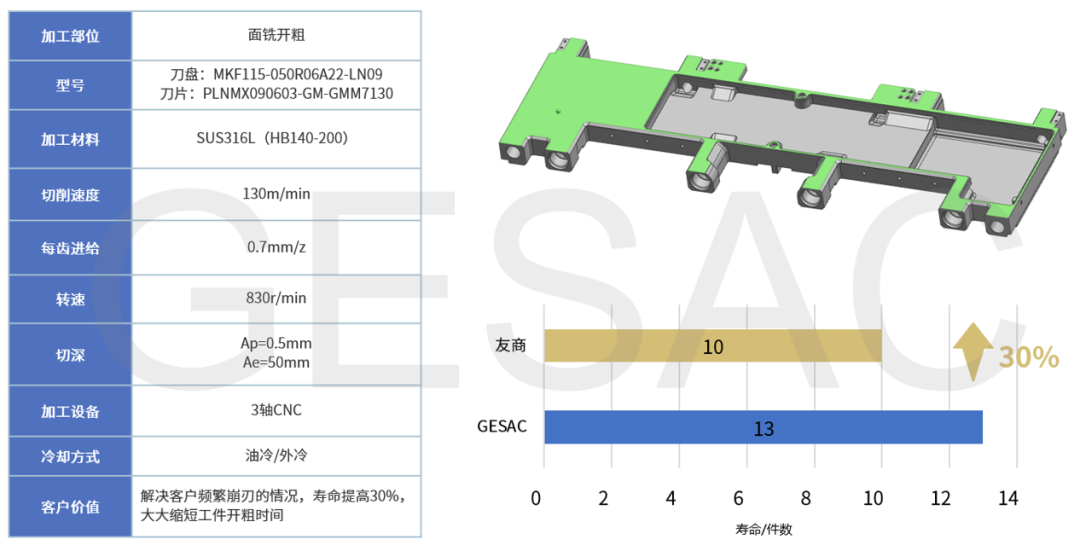
型腔开粗:控制切入与排屑
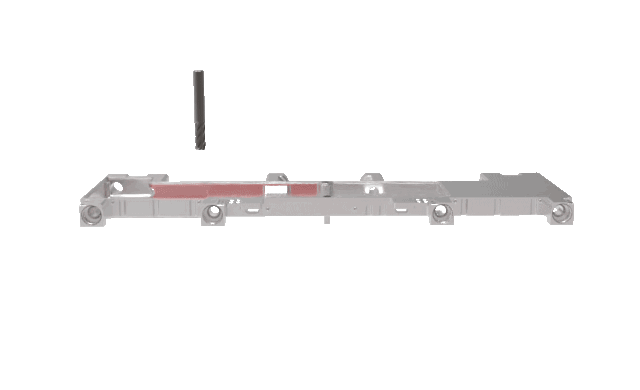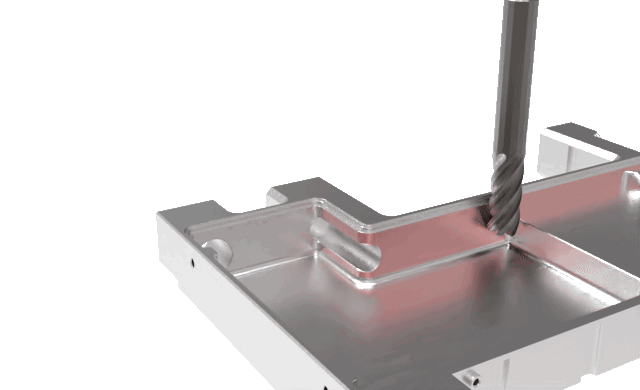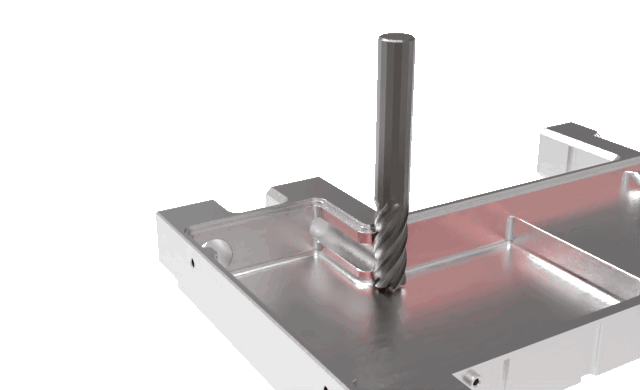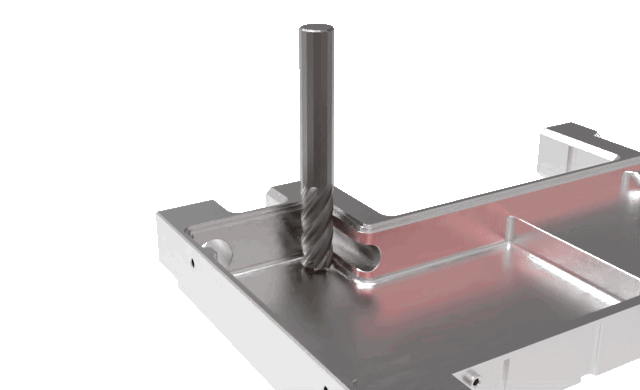
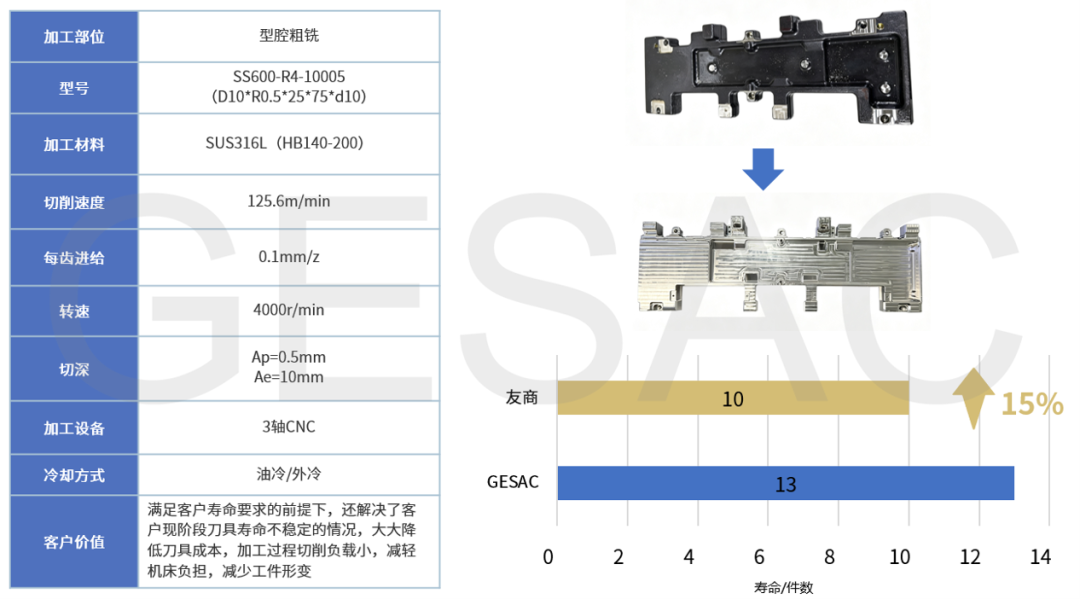
按工件材料、型腔深度和冷却条件选择开粗铣刀。路径应控制转角切入量,避免深槽积屑。给后续精加工留下均匀余量,不让长伸出精加工刀承担不均匀的开粗残料。
精加工:统一余量并控制跳动
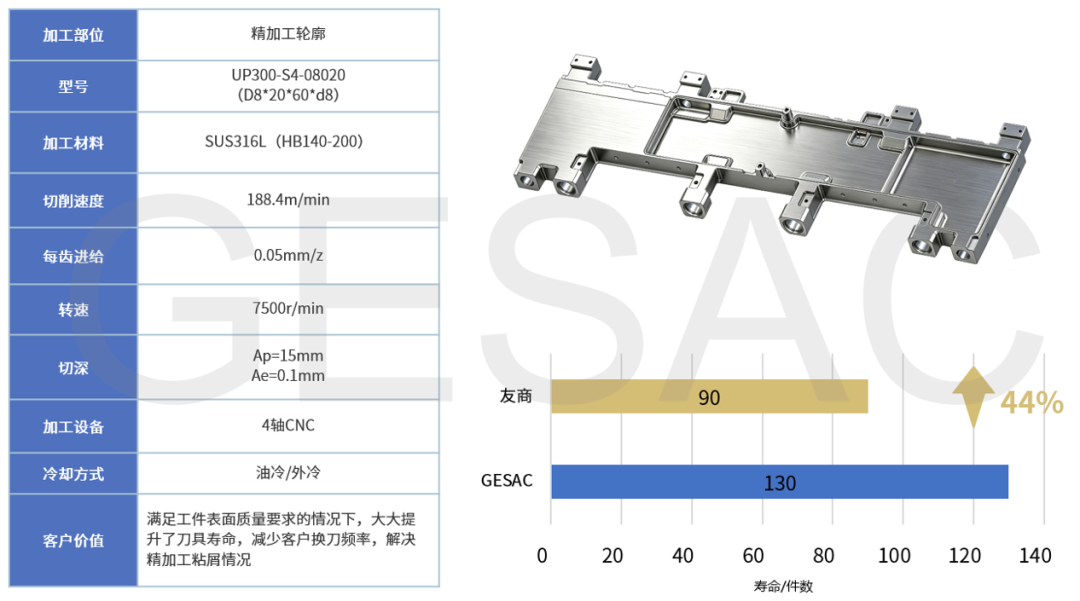
控制夹持跳动,以稳定余量加工关键面和侧壁。表面看起来光亮不等于密封要求已满足;平面度、粗糙度和密封特征按图纸验收,并检查松夹后的相关尺寸。
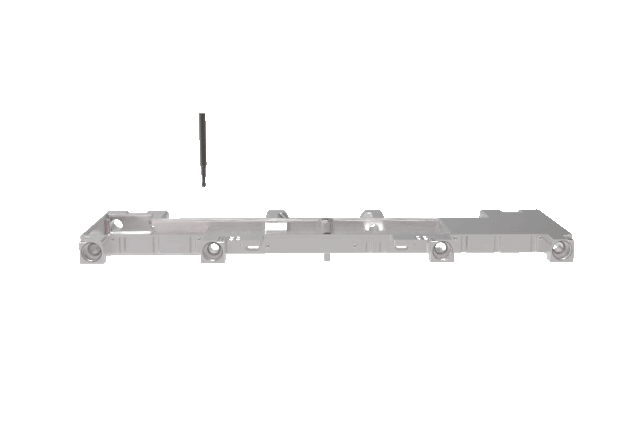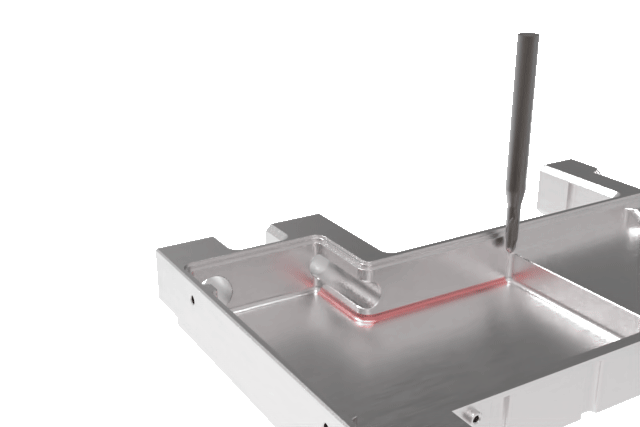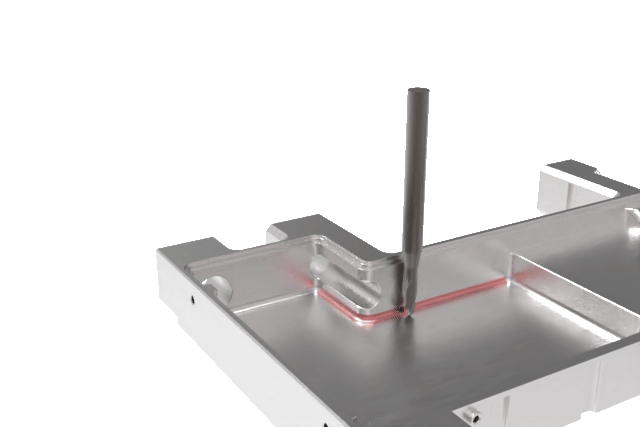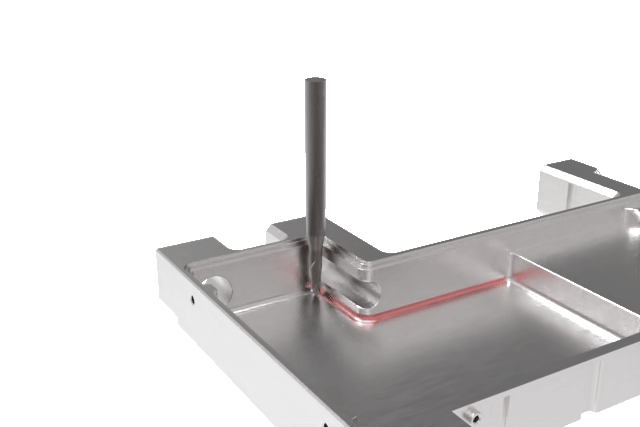
圆角清根:选择够用且最短的伸出
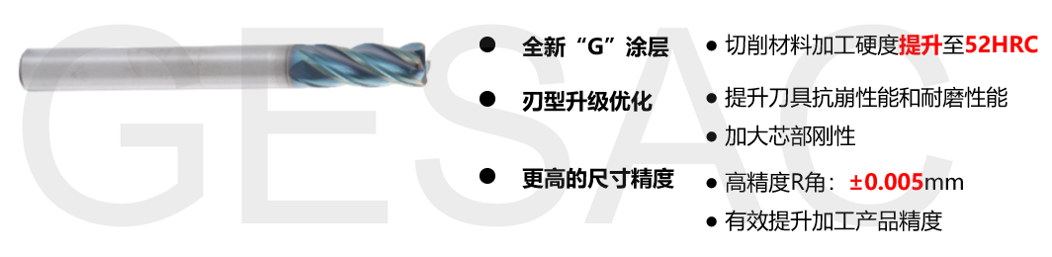
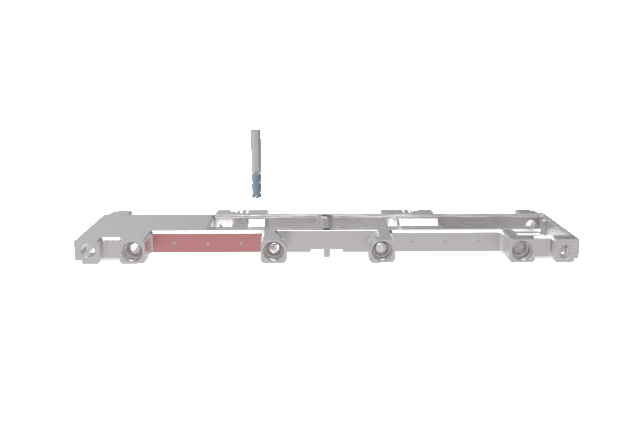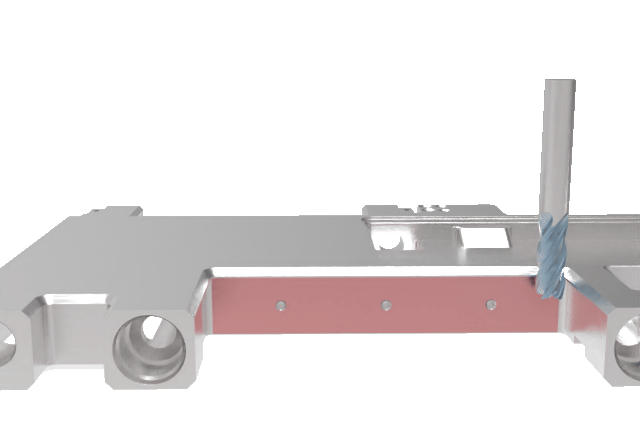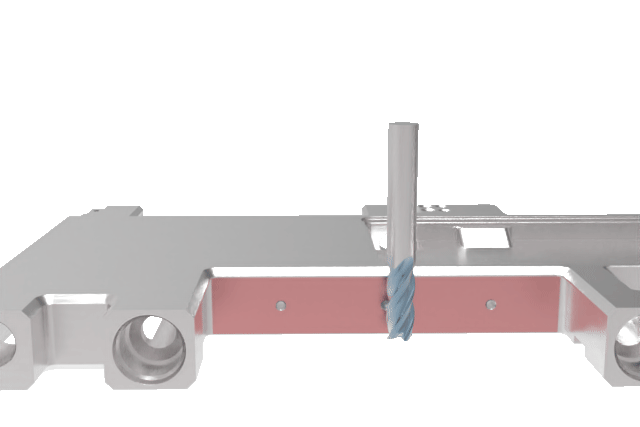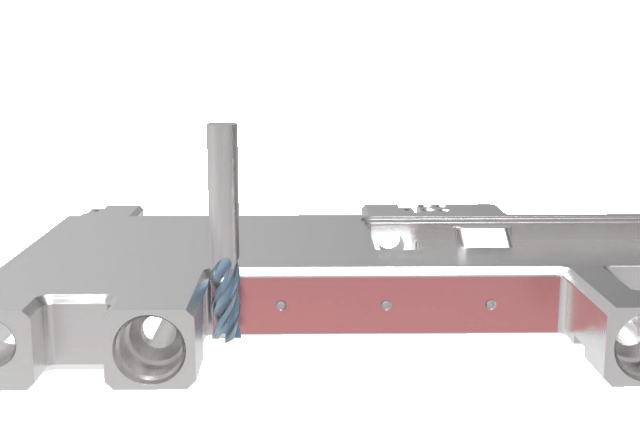
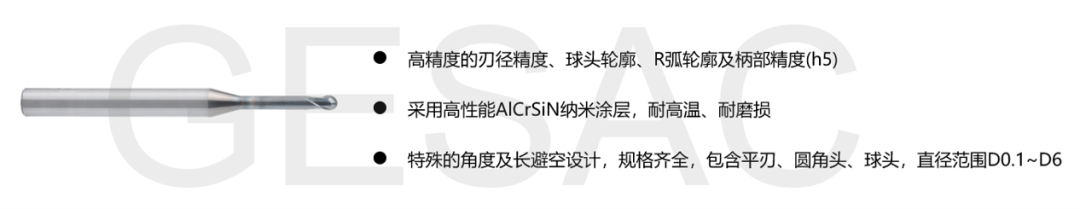
只有图纸需要时才缩小刀径,核对颈部避空、刀柄干涉和最深转角的完整刀具包络。小径长伸出刚性较低,转角余量不均也会引起不稳定,应先复查前道路径再增加伸出。
攻螺纹:先保证底孔
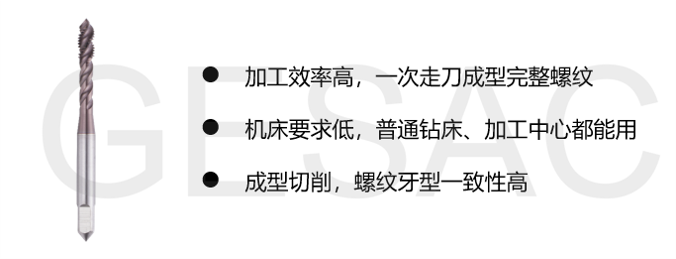
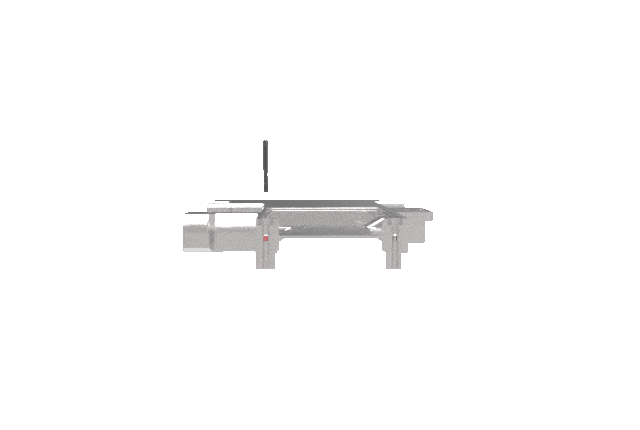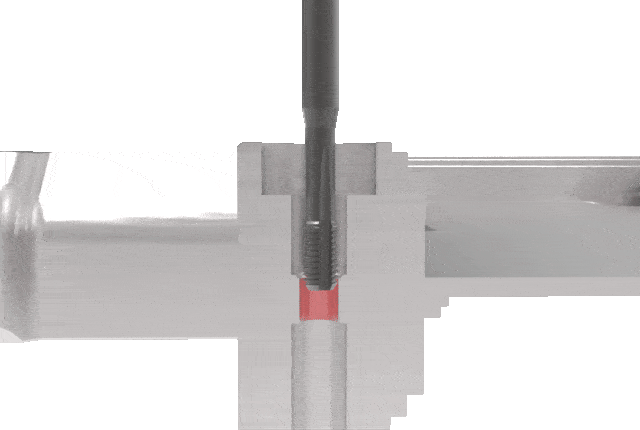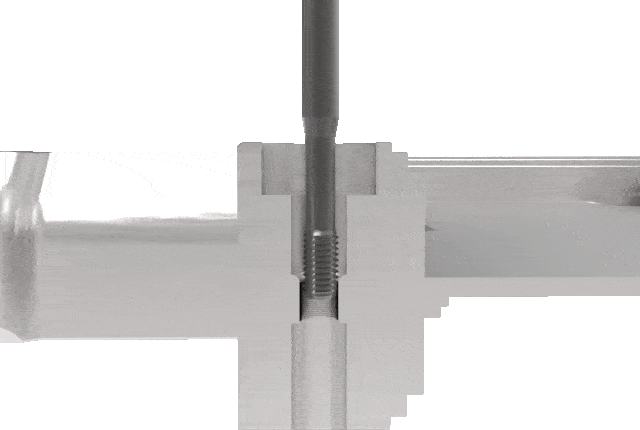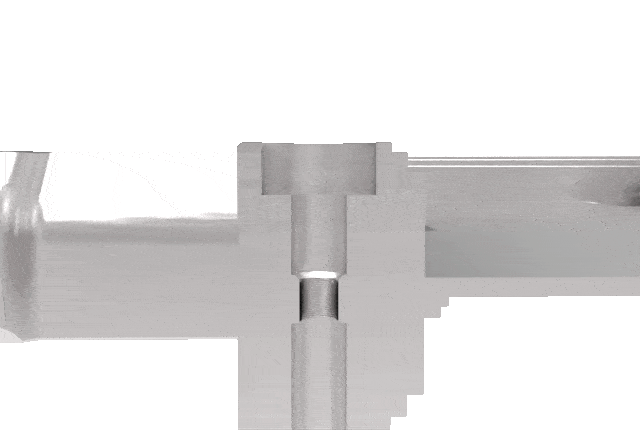
丝锥选择应同时考虑材料及盲孔、通孔类型。确认底孔直径、有效牙深、底部余量、冷却和机床同步,按规定量规验收;原文不能提供通用的攻丝速度或扭矩。
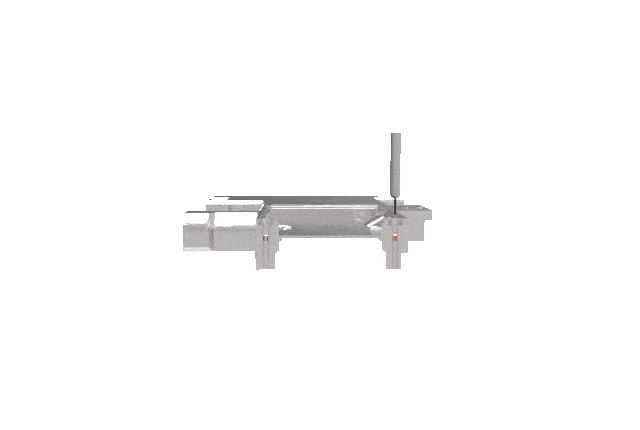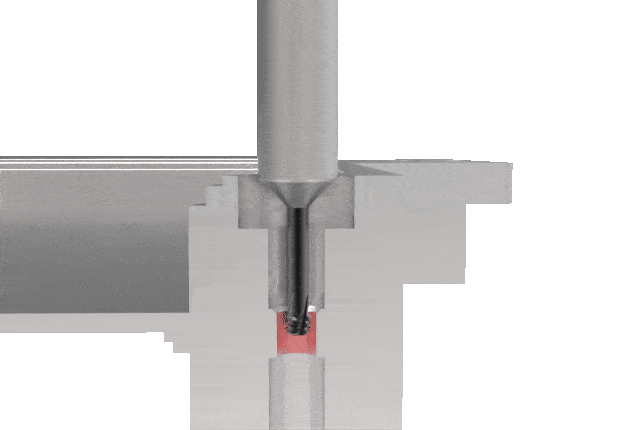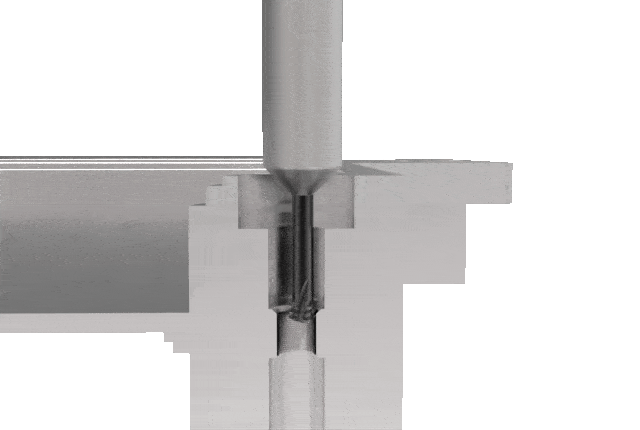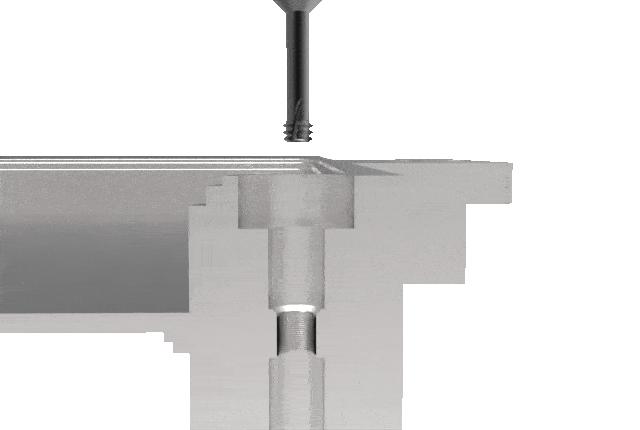
铣螺纹:核对空间与插补
检查螺纹铣刀能否进入预制孔,并通过机床插补加工规定牙型和螺距。非标刀需提供螺纹图及约定检测方式。攻丝或铣牙的取舍应结合可达性、机床能力及试制要求。
验收完整工艺,而不只比较加工时间
检查基准一致性、壁厚与接口尺寸、密封面、毛刺和螺纹。按客户规范需要,补充压力或泄漏测试和清洁度检查。原文的“9小时以内”属于第三方特定工况案例,不是KYTOOLS节拍承诺;应在自己的机床上建立基线后比较效率。
液冷分水器加工常见问题
液冷分水器都使用相同材料吗?
不能这样判断。以图纸和材质证明为准,不锈钢、铝合金及其他指定材料需分别选刀和验证工艺。
原图切削参数可以直接照搬吗?
只能作为参考。材料状态、刀具结构、夹持、伸出、工装、冷却与机床限制需要逐项核对,再试切验证。
向KYTOOLS询价需要什么资料?
向KYTOOLS提交AI GPU服务器液冷分水器图纸、直径清单、材料、接口螺纹、型腔深度、涂层、试单数量和年用量,获取刀具报价。
参考文章与原始插图来源
标签