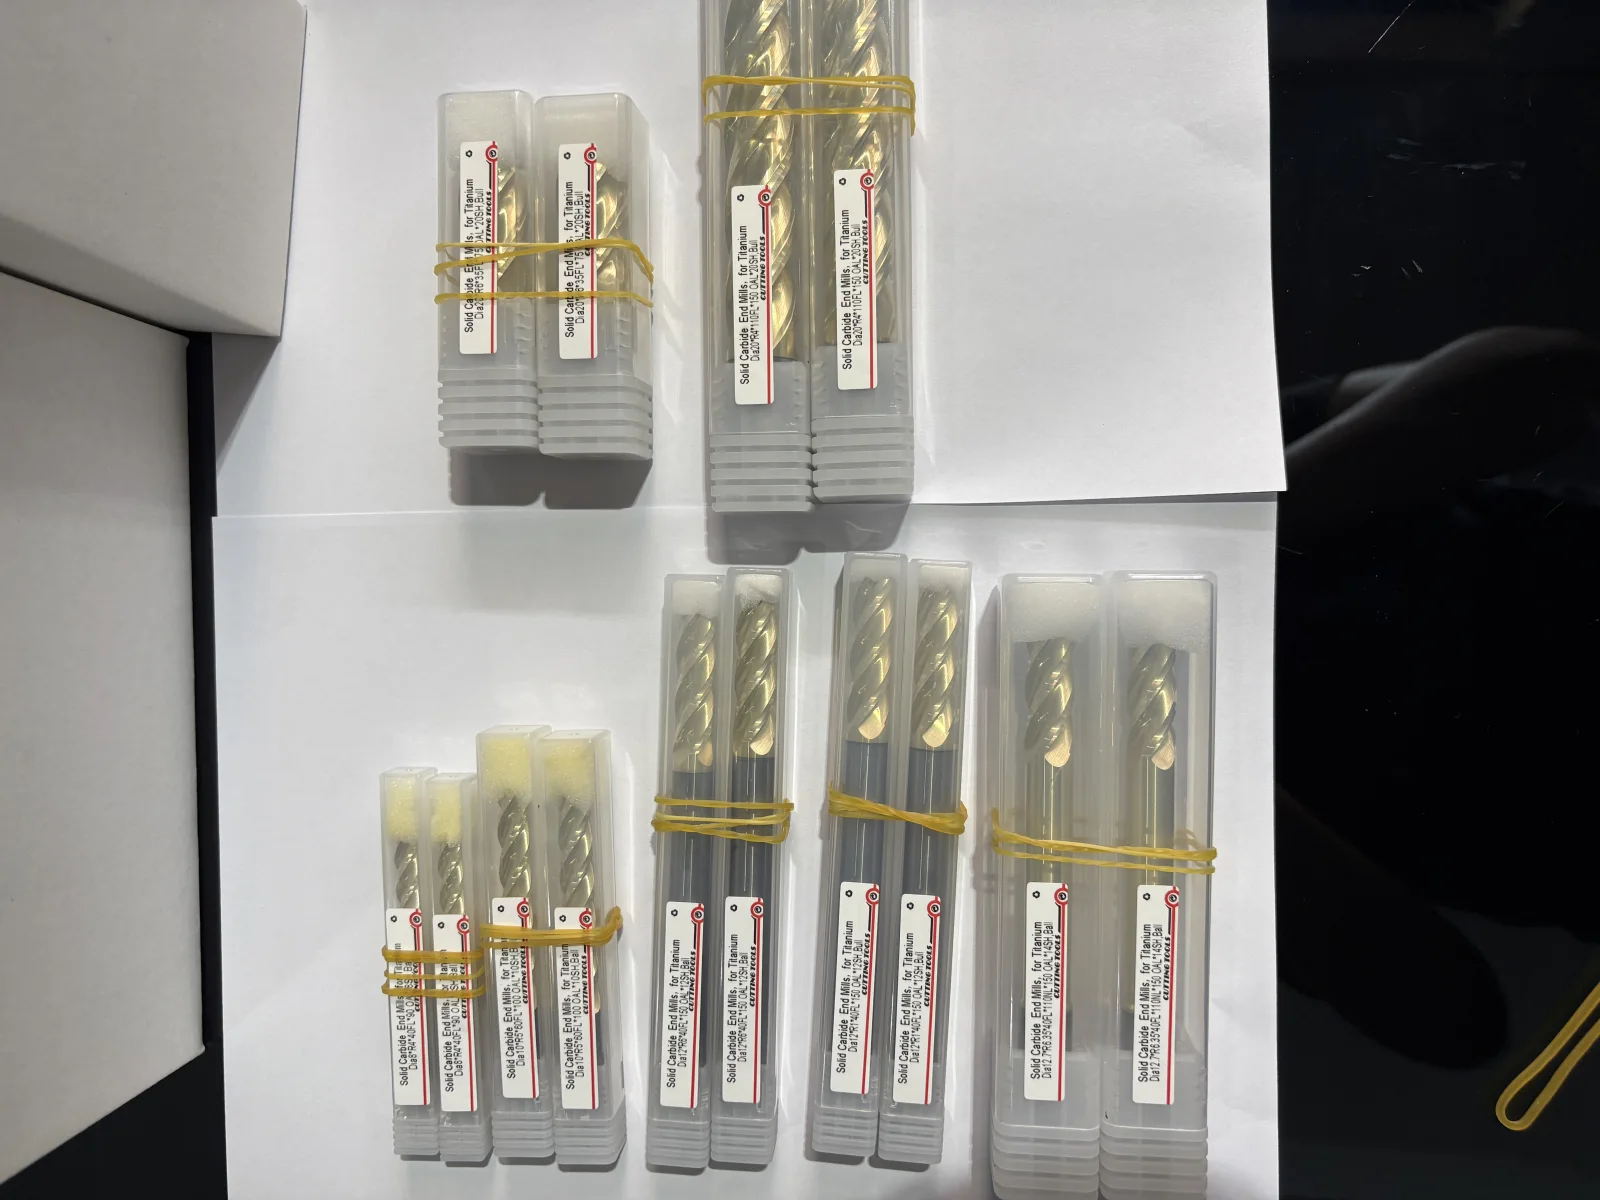
从316L液冷阀块的粘刀、深腔振动,到密封面质量与单件刀具成本,了解如何按零件特征选择KYTOOLS ZrN涂层铣刀,并用可复核的试切确定量产方案。
加工316L不锈钢液冷分水器、微型阀块,铣刀应该怎么选?关键不只是涂层名称,而是密封面要求、型腔深度、刀具伸出与排屑条件能否匹配。KYTOOLS提供面向不锈钢与钛合金加工的ZrN涂层整体硬质合金铣刀选项,可围绕零件特征进行标准系列选型或按图询价。
AI算力液冷件,给刀具选型提出了什么要求?
GPU服务器等设备的液冷回路涉及分水器、接头、阀块等零件。对于图纸指定采用316L不锈钢的精密组件,机加工需要兼顾尺寸一致性、密封配合面质量和内部清洁度。本文聚焦这类不锈钢零件;铝合金冷板、钛合金部件的材料与加工条件不同,应分别评估刀具。
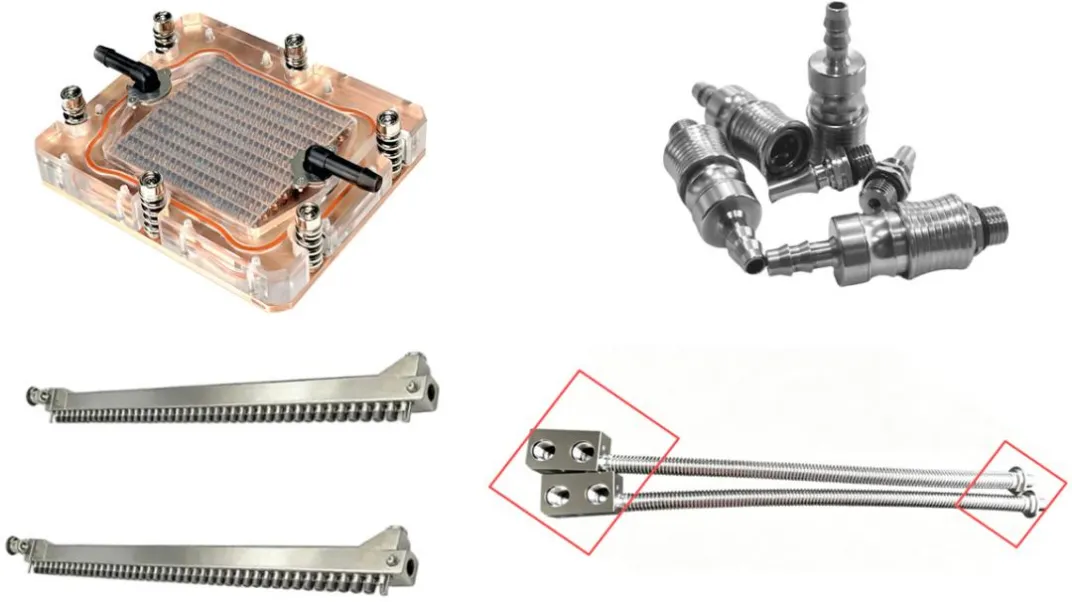
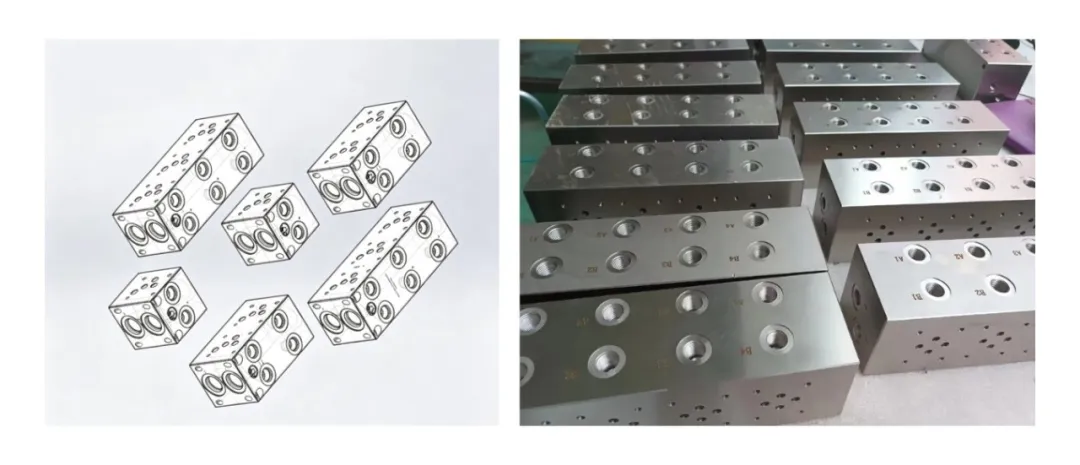
316L微型液冷阀块的难点:粘刀、加工硬化与长悬伸叠加
316L不锈钢的韧性、加工硬化倾向及切削粘附问题,会给刃口和排屑带来压力。当型腔深、槽窄、刀具伸出较长时,又容易叠加挠曲和振纹。若切屑无法及时排出,重复切削会进一步影响刃口状态和表面质量。
| 零件特征 | 需要关注的质量问题 | 选刀与工艺检查重点 |
|---|---|---|
| 六面基准、密封配合面 | 平面度、平行度、松夹后的尺寸与粗糙度 | 装夹刚性、精加工余量、精铣时刃口状态 |
| 深型腔、环形槽 | 振纹、侧壁锥度、切屑滞留 | 有效加工深度、避空颈部、实际伸出量和容屑空间 |
| 内角与曲面 | 圆角过切、残料、接刀痕 | 按图纸匹配圆鼻或球头结构 |
| 交叉小径深孔 | 孔位偏差、交叉处毛刺、残屑 | 单独规划钻削、去毛刺和清洗检查 |
参考应用中出现的平面度、平行度≤0.02 mm及表面粗糙度Ra≤1.6 μm,可作为理解加工难度的图纸要求示例,并非所有液冷件的统一标准,也不是刀具单独能够保证的结果。参考实例中的HB94属于个案材料信息,实际选刀仍应核对材料证书、供货状态及工件硬度。
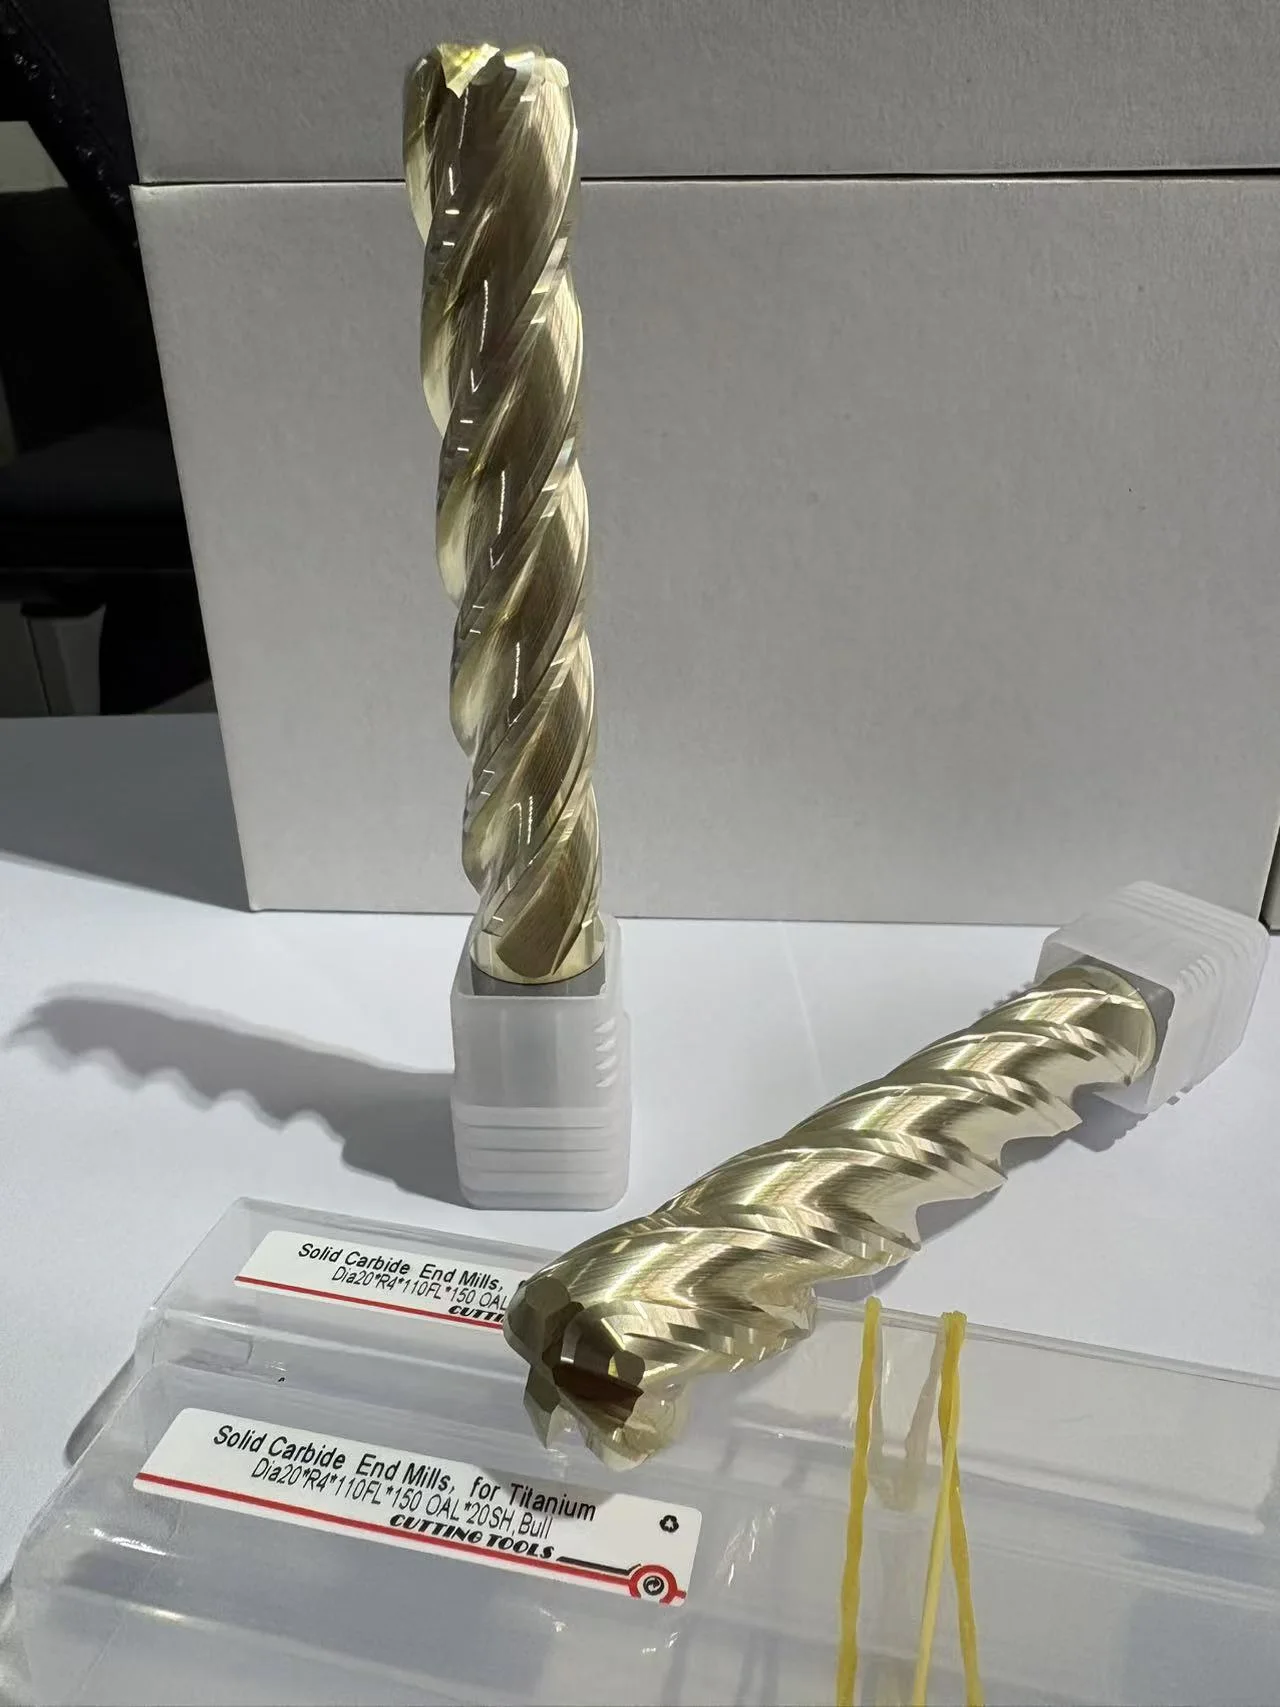
KYTOOLS ZrN涂层铣刀:先按加工部位选结构
现有不锈钢与钛合金ZrN系列覆盖平底、圆鼻、球头、长颈避空及粗加工等结构。选型时先明确加工部位,再确定直径、刃长、有效长、柄径和圆角。深腔加工尤其要区分“刃长”和“可达深度”,在满足避空的前提下,尽量减少不必要的刀具伸出。
- 平底铣刀:用于评估平底型腔、台阶及可达平面的加工,需结合排屑空间确定刃数。
- 圆鼻铣刀:图纸允许底角圆弧时,可根据圆角大小与剩余余量评估,不应擅自改变零件内角。
- 球头铣刀:用于曲面、圆弧过渡与三维精加工选型,不能替代所有平底加工工序。
- 长颈避空铣刀:适用于需要深部可达性的部位,同时核对颈径、有效长与干涉。
- 具体订货号:分别确认刃数、螺旋角、尺寸和公差,不把某一系列的几何参数套用到全部刀具。
为什么选ZrN仍要一起看基材、刃口和冷却?
ZrN是本产品系列提供的PVD涂层路线。对316L不锈钢或钛合金加工,涂层应与硬质合金基体、刃口处理、槽型、切削接触量及冷却条件一起评估。香槟金外观不能单独证明抗粘结效果、使用寿命或适用的转速进给范围。是否适合你的零件,应通过对应材质与工况的样刀试切确认。
同样是ZrN涂层,钛合金加工参数也不能直接照搬到316L。开槽、侧铣、深腔清角的切削接触和排屑条件不同。询价时提供直径、伸出、机床、刀柄和冷却方式,比只问“不锈钢铣刀应该用多少转”更有利于形成可执行的选型方案。
液冷件量产,应该怎样比较单件刀具成本?
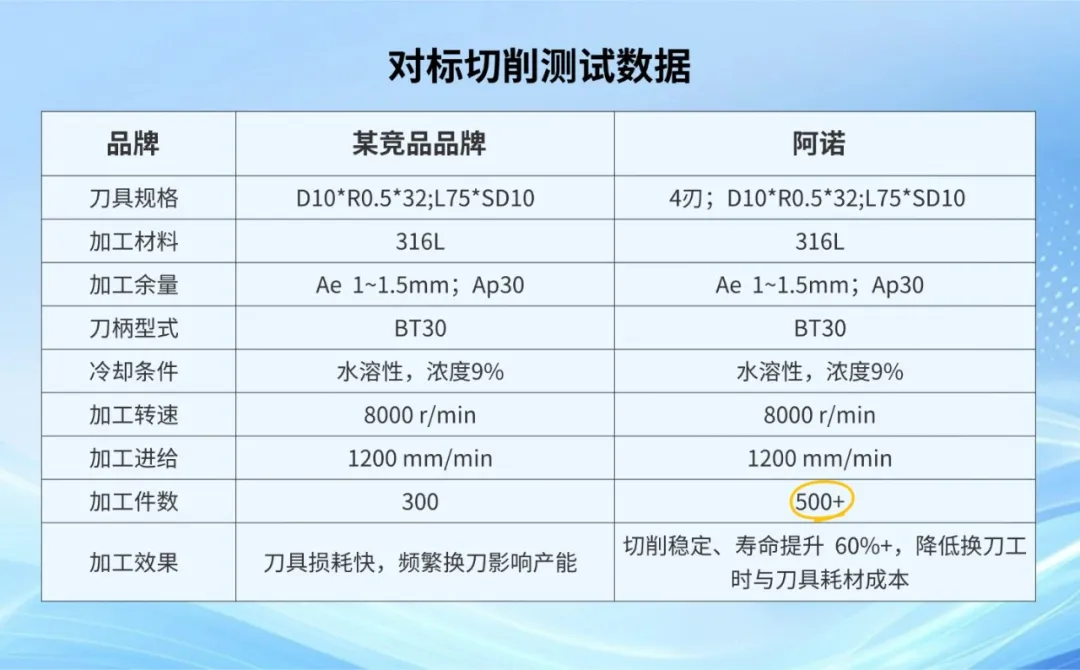
将候选刀具与当前刀具放到可比的材料批次、加工特征、刀柄、装夹和冷却条件下测试。先建立一致的比较基线;之后如需优化参数,应把调整前后的结果分别记录。试切前约定统一的换刀判据,例如关键尺寸、表面质量或规定的刃口磨损状态。
- 记录单件切削时间、换刀时间、合格件数量及报废数量。
- 按约定间隔检测密封面、关键尺寸漂移与毛刺状态。
- 拍摄刃口磨损,区分粘附、崩刃、磨损和振动等失效表现。
- 重复试切确认稳定性,再确定量产换刀周期。
一支刀兼顾粗铣与精铣,可能减少换刀时间,但粗加工后的刃口状态未必仍能满足密封面要求。应与“粗精分刀”方案比较后决定,不能仅凭少换一次刀就认定总成本更低。
采购常见问题
铣刀能同时解决交叉深孔的全部问题吗?
不能。深孔位置、交叉孔毛刺及内部清洁度,需要钻削、去毛刺和清洗检测等工序共同控制,不能全部归因于铣刀。
使用ZrN涂层,就一定能达到Ra 1.6 μm吗?
不能单独保证。表面质量还受跳动、装夹、刀具伸出、切削参数、冷却和工件特征影响,需要在实际零件上检测。
这套系列也可以用于钛合金选型吗?
可以作为选型范围,但应提交具体钛合金牌号、状态与加工部位,并单独验证切削方案。不锈钢的试切结论不能直接作为钛合金的寿命承诺。
把液冷零件图纸发给KYTOOLS,先做针对性的选刀
请提供图纸或直径清单、316L或钛合金牌号及状态、关键公差、型腔深度、最大伸出、当前刀具及失效表现,同时注明机床、冷却方式、涂层需求、样品数量、年用量,以及打标、包装和检测报告要求。
标签