KYTOOLS: Dao phay ZrN cho chi tiết làm mát chất lỏng AI bằng inox 316L
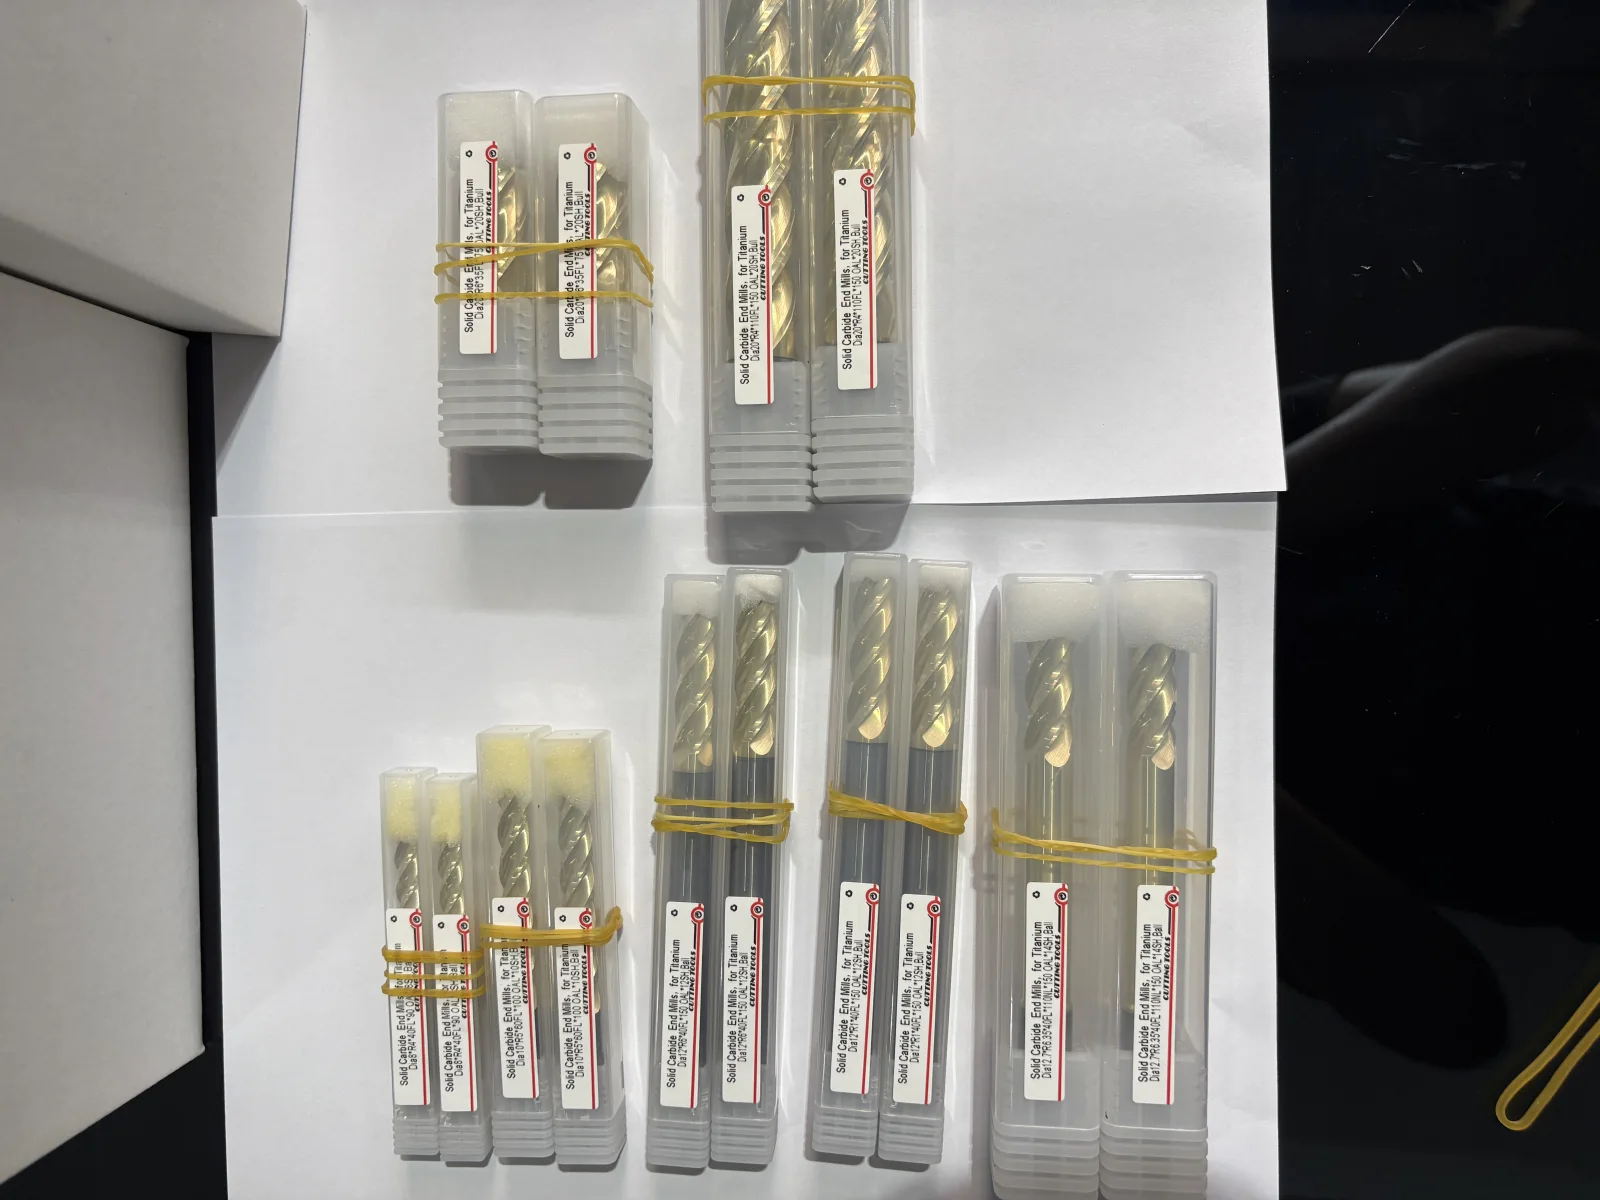
Khi chọn dao cho bộ chia làm mát bằng inox 316L, cần xem xét mặt làm kín, chiều sâu hốc, độ nhô và thoát phoi. KYTOOLS cung cấp các lựa chọn dao phay ZrN cho inox và titan theo điều kiện gia công.
Khi chọn dao cho bộ chia làm mát bằng inox 316L, cần xem xét mặt làm kín, chiều sâu hốc, độ nhô và thoát phoi. KYTOOLS cung cấp các lựa chọn dao phay ZrN cho inox và titan theo điều kiện gia công.
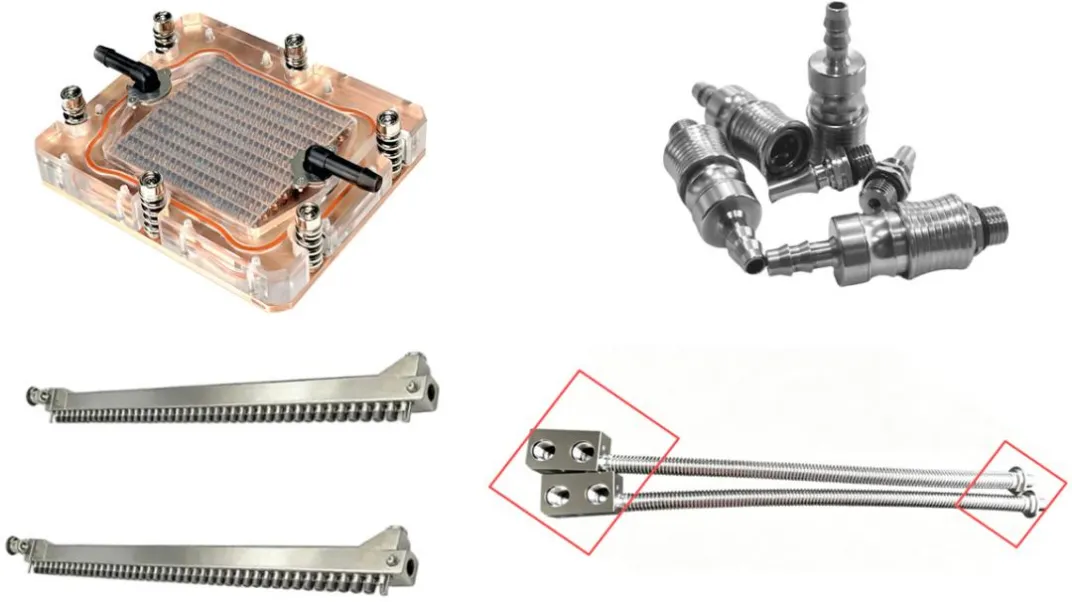
Vì sao 316L khó gia công
Hóa bền biến dạng, bám dính ở lưỡi cắt và độ nhô lớn có thể gây mòn, ba via và rung. Các giá trị 0,02 mm và Ra 1,6 μm trong ứng dụng tham khảo là ví dụ yêu cầu bản vẽ, không phải tiêu chuẩn chung hay cam kết hiệu năng dao.
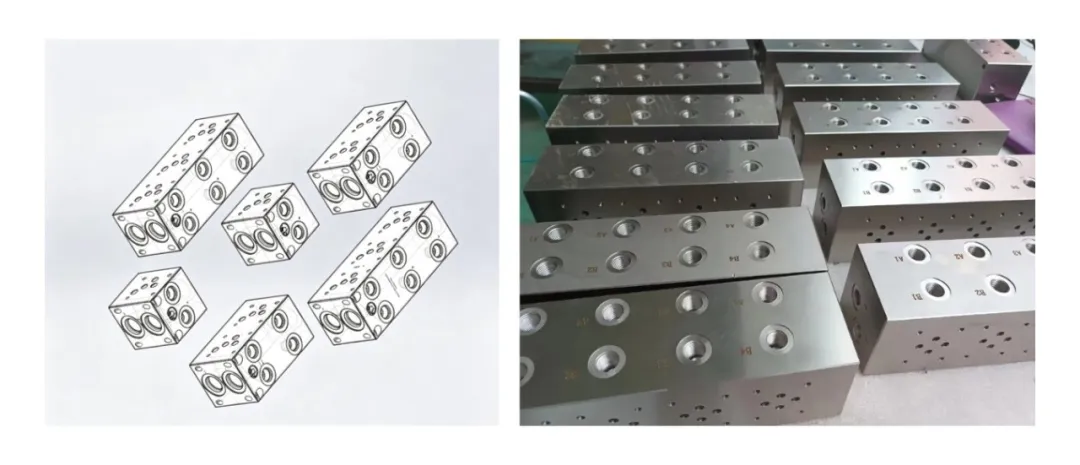
Chọn đồng thời hình học và lớp phủ
Chọn dao đầu phẳng, bo góc, cầu hoặc cổ dài theo biên dạng và độ sâu tiếp cận; giảm độ nhô không cần thiết. ZrN riêng lẻ không bảo đảm tuổi bền hay độ nhám. Cần đánh giá nền hợp kim, xử lý lưỡi, tưới nguội và mức ăn dao. Gia công titan cần xác nhận quy trình riêng.
So sánh chi phí trên chi tiết đạt chuẩn
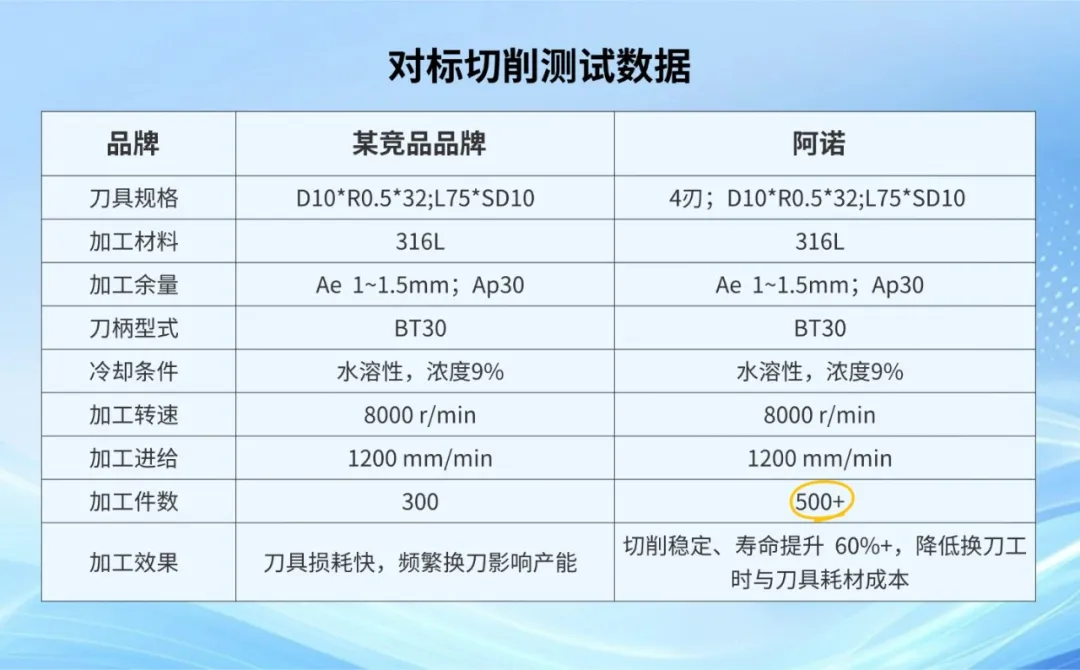
Thử trong điều kiện vật liệu, gá kẹp, làm mát và tiêu chí thay dao tương đương. Ghi số chi tiết đạt, thời gian, ba via và mòn. Chi phí dao trên chi tiết đạt bằng giá dao chia số chi tiết đạt; tính thêm giờ máy và phế phẩm khi đánh giá tổng chi phí. Khoan sâu giao nhau, tẩy ba via và làm sạch cần công đoạn riêng.
Thẻ