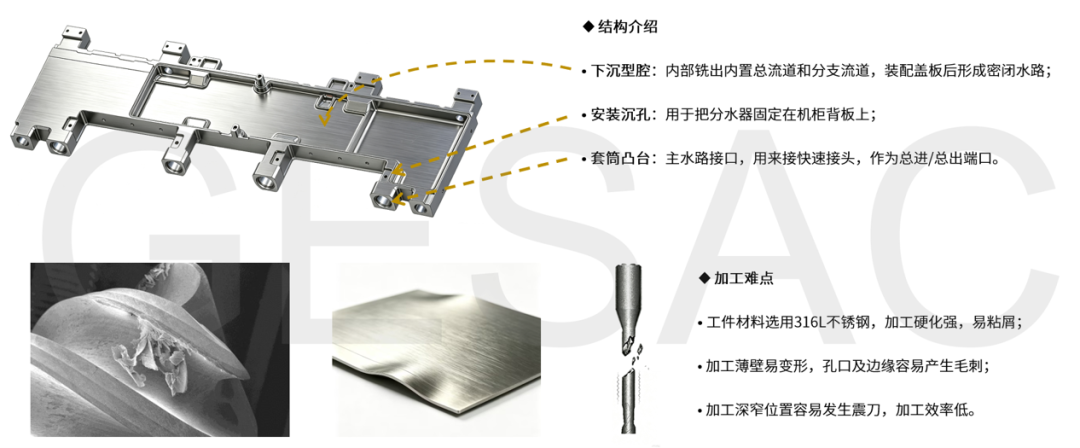
AI GPUサーバー液冷マニホールドの工具選定。ポケット、シール面、ポート、ねじ加工と検査要件を整理し、KYTOOLSへの見積もりに備えます。
AI GPUサーバーの液冷マニホールド加工は、シール面、ポート、ポケット、ねじを図面どおりに仕上げる工程です。コールドプレート方式では、マニホールドが供給・戻り配管と複数のGPUまたはCPU冷却分岐を接続します。KYTOOLSは部品形状に沿って工具を整理し、材質、寸法、密封性、清浄度は承認図面に従います。
GPUサーバー液冷の要求と加工の対応
| 部品の要求 | 関連する加工 | 仕様と検査 |
|---|---|---|
| 密封接続 | シール面仕上げ、ポート寸法とばり管理 | 図面の平面度、粗さ、シール形状 |
| 複数分岐の接続 | 穴加工、タップまたはねじ切りフライス | 位置、穴品質、ねじゲージ |
| 内部流路とポケット | 荒加工、隅部仕上げ、切りくず排出 | 最小R、深さ、加工代、内部ばり |
| 組立と清浄度 | 寸法検査、ばり取り、洗浄 | 寸法、清浄度、指定の漏れ・圧力試験 |
まず図面・材質・固定基準を確認
材質、素材状態、全長、支持位置、ポケット深さ、最小内隅R、シール面とねじを確認します。写真から316Lとは判断できません。長尺・薄肉部品は支持方法と固定解除後の寸法を検討してください。
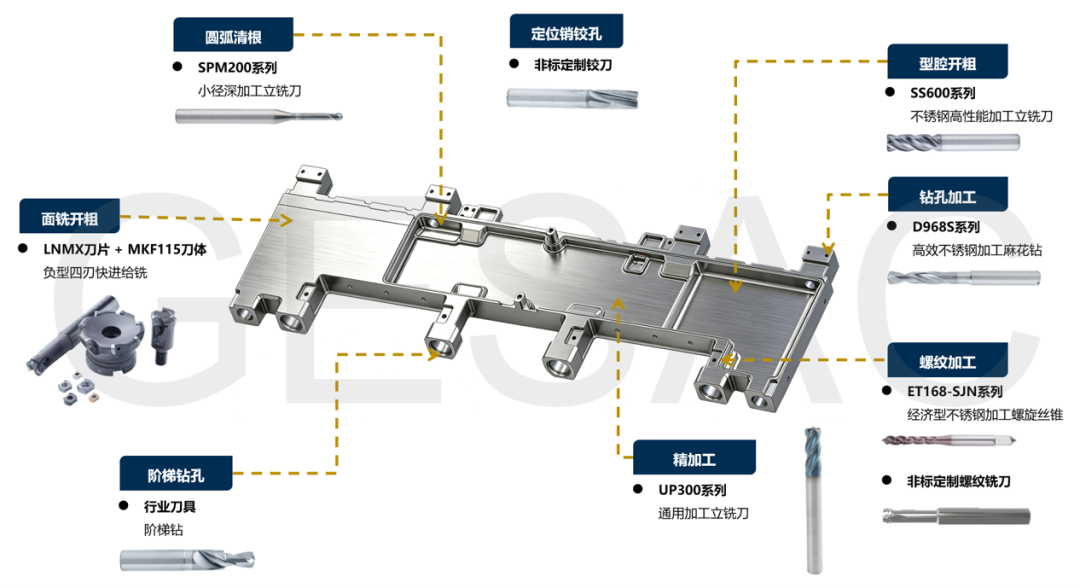
工程別の工具選定
| 工程 | 検討する工具 | 確認事項 |
|---|---|---|
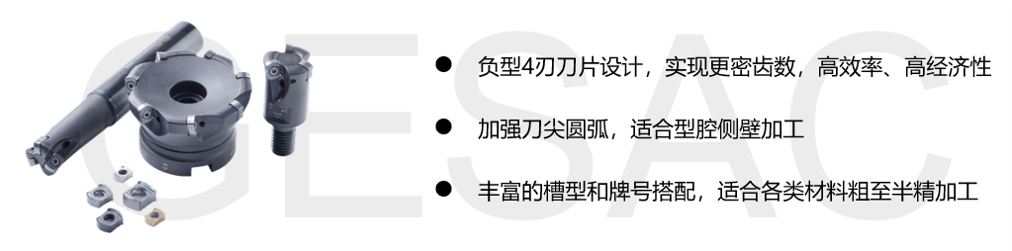
| 面荒加工 | 固定条件が適する高送り刃先交換式フライス | 切込み、動力、基準面の仕上げ代 |
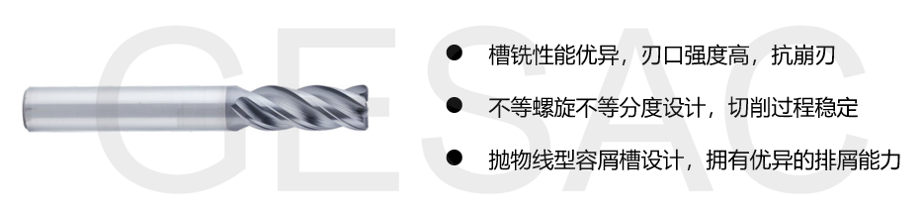
| ポケット荒加工 | 材質に適した超硬エンドミル | 排出、突出し、残り代 |
| 仕上げ | 振れを管理した仕上げエンドミル | 均一な仕上げ代、シール面、固定解除後寸法 |
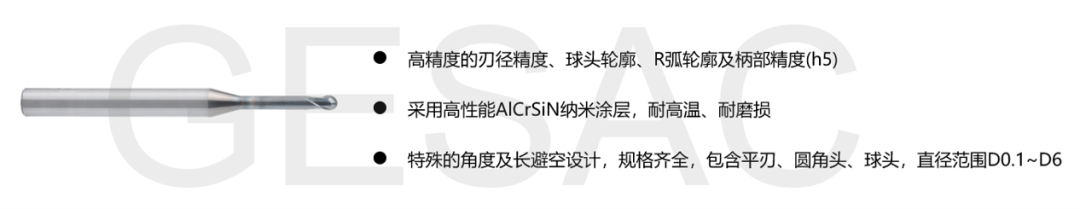
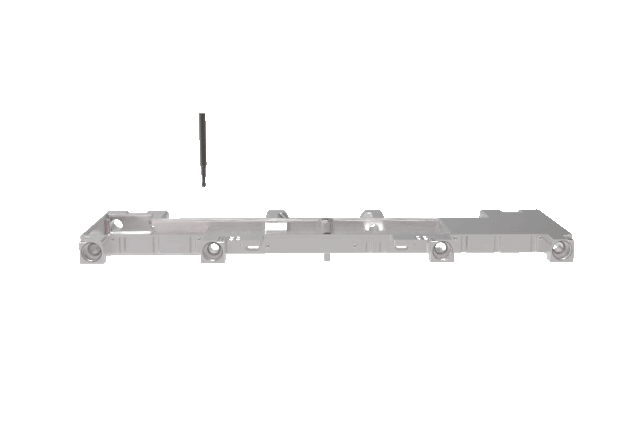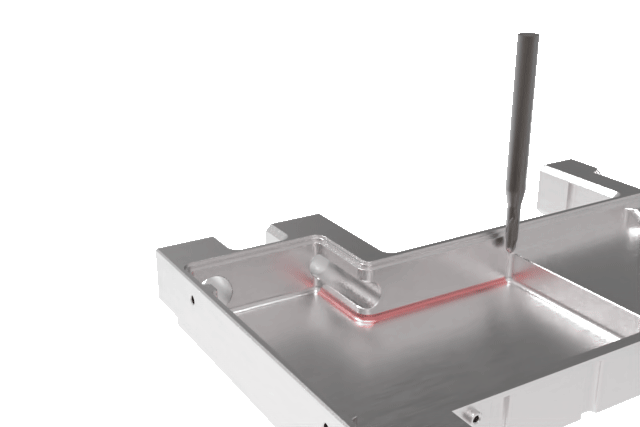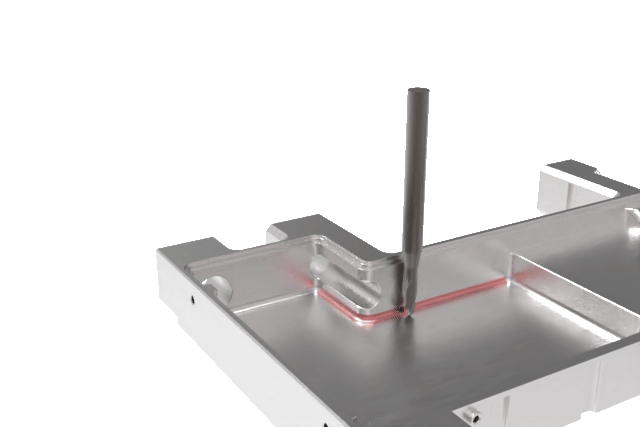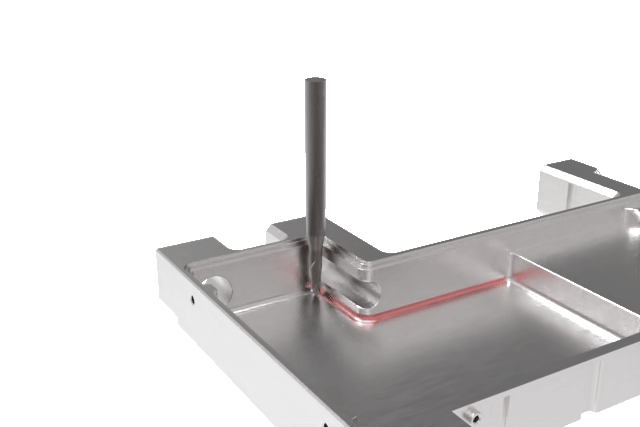
| 内隅仕上げ | 小径または首逃がし超硬エンドミル | 内隅R、首長、たわみ |
| タップ加工 | 材質に合うスパイラルタップ | 下穴、切りくず、ねじゲージ |
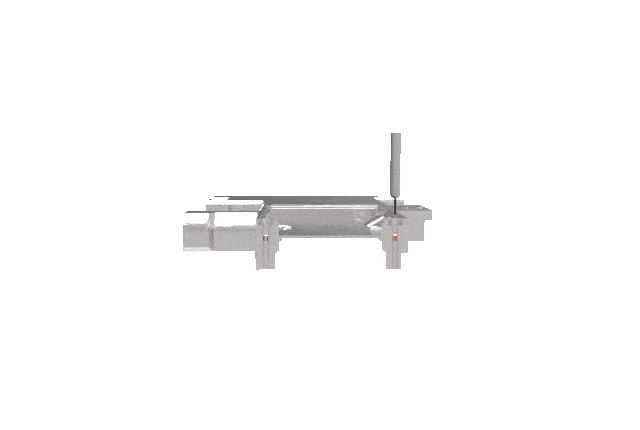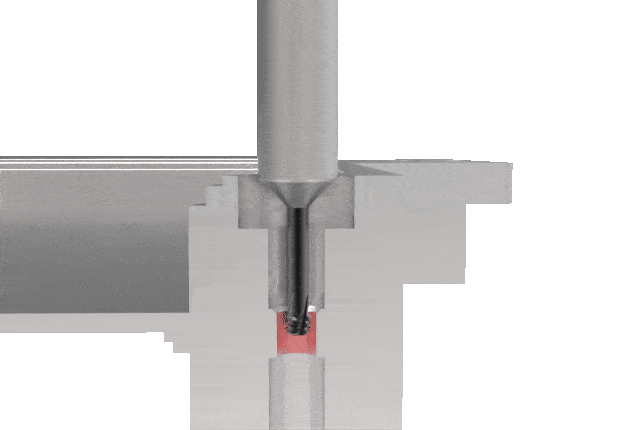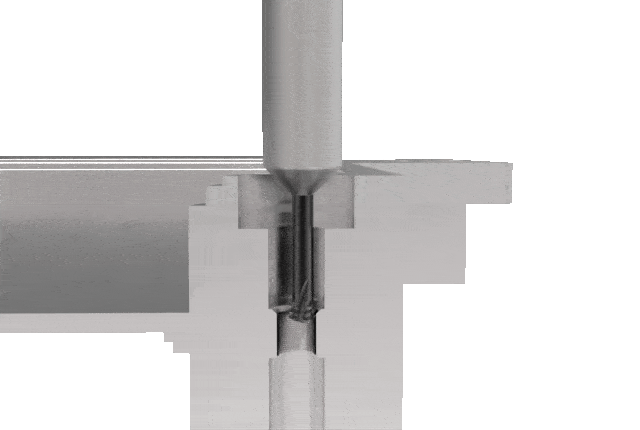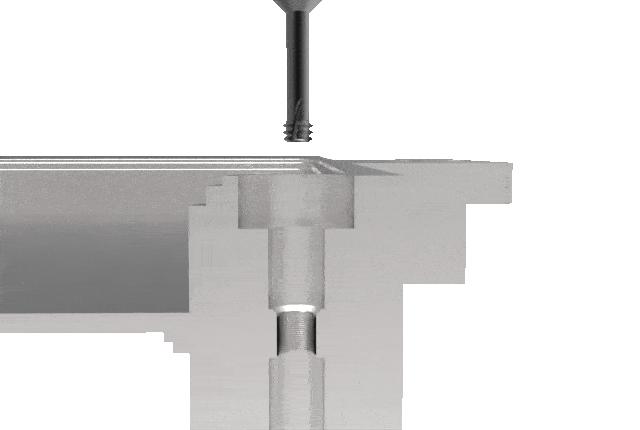
| ねじ切りフライス | 図面に合うスレッドミル | ねじ形状、ピッチ、補間 |
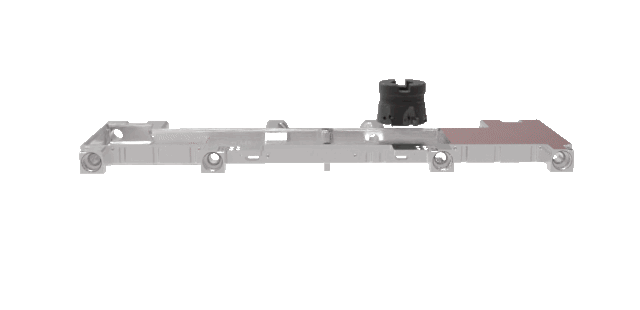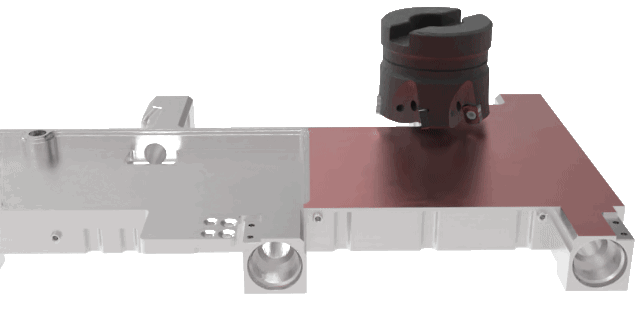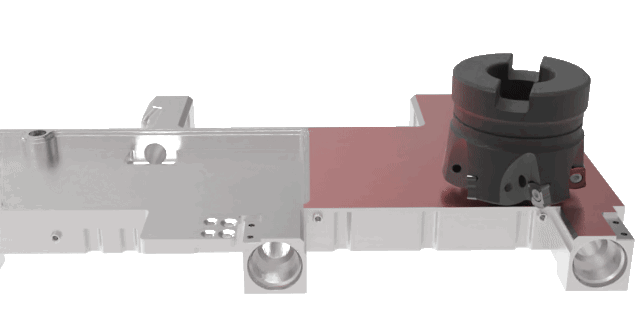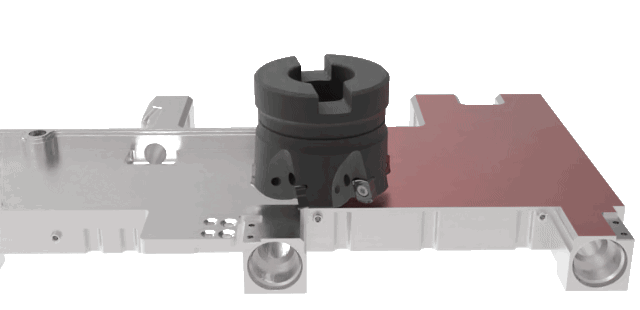
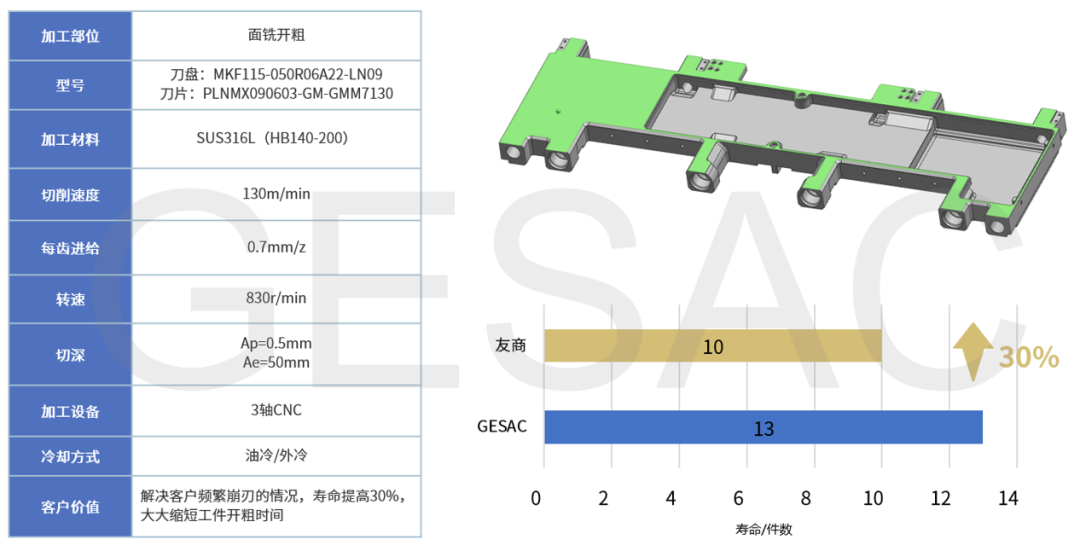
面荒加工:基準を安定させる
カッタの空間、主軸能力、加工点の支持を確認し、機能面に仕上げ代を残します。他社インサート型番からKYTOOLS互換品を確約することはできません。
ポケット:切込みと排出
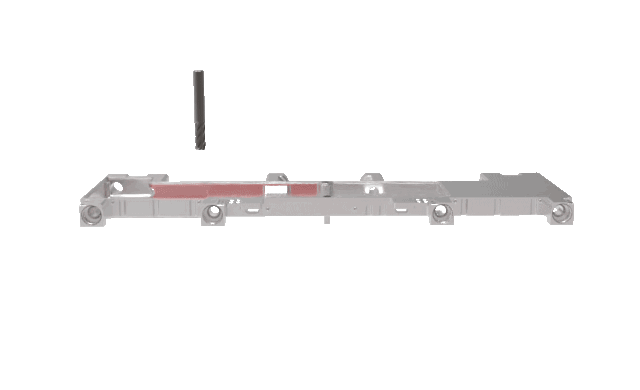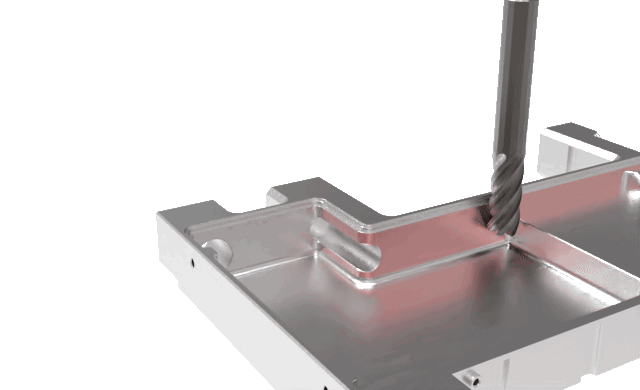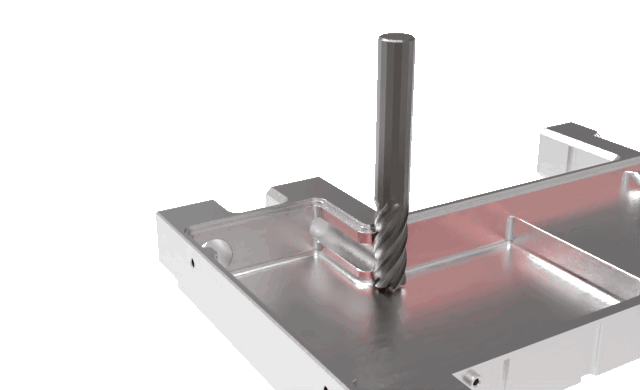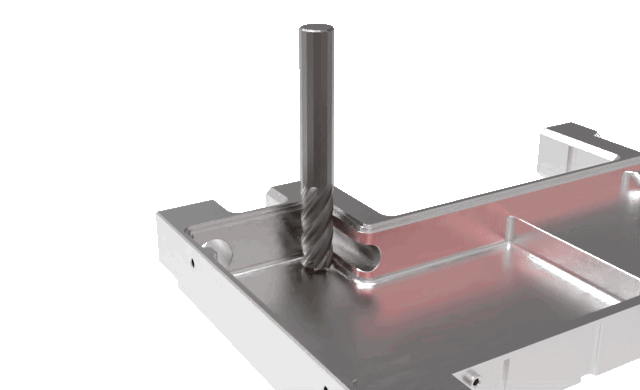
材質と深さで工具を選び、隅部の切込みと切りくず滞留を抑えます。仕上げ代を均一に残してください。
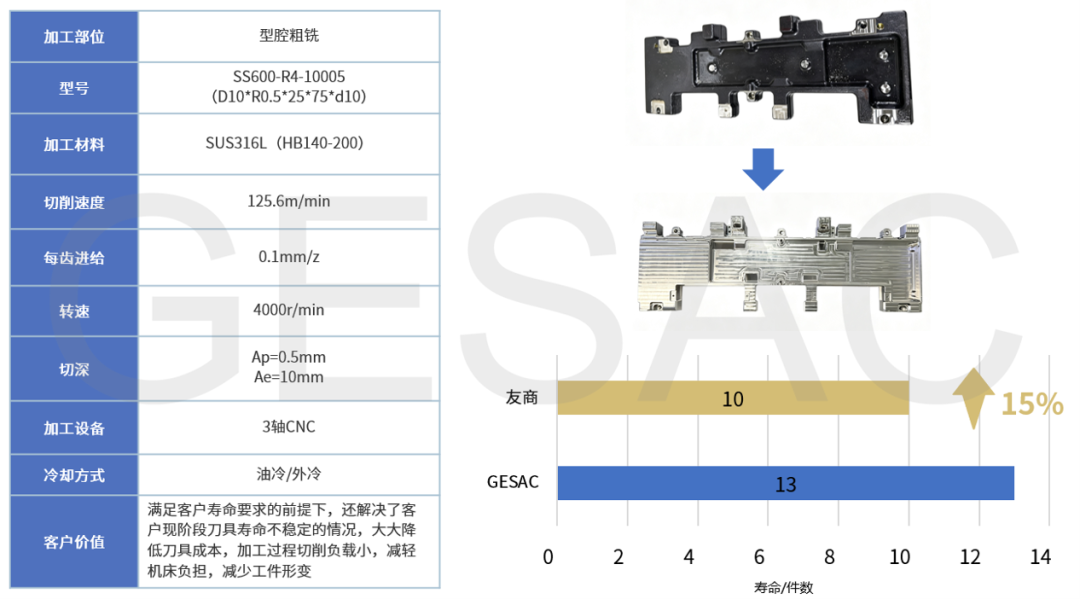
仕上げ:加工代と振れ
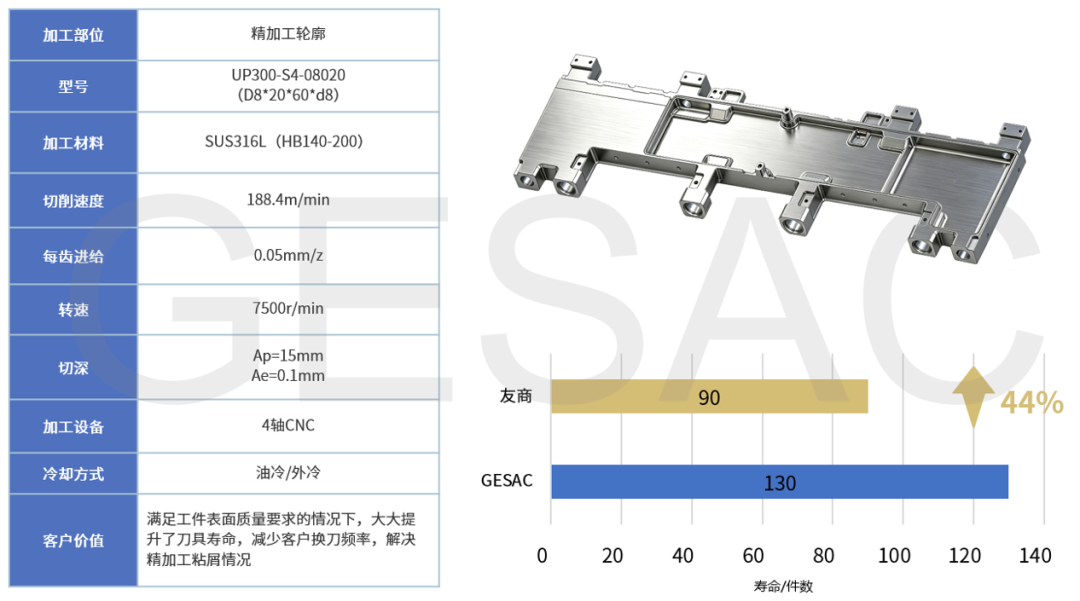
振れと加工代を管理し、平面度、粗さ、シール部を図面で検査します。固定解除後も寸法を確認します。
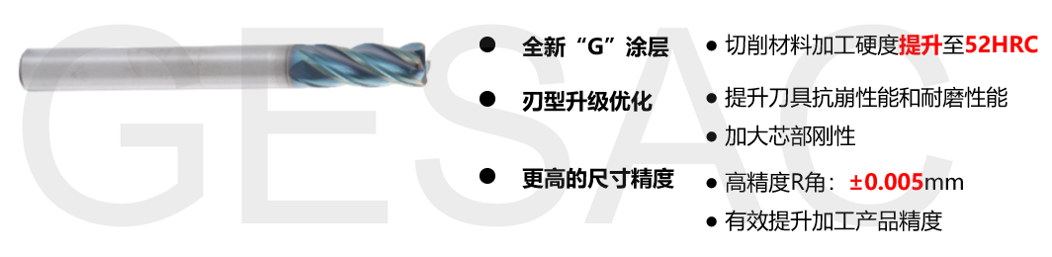
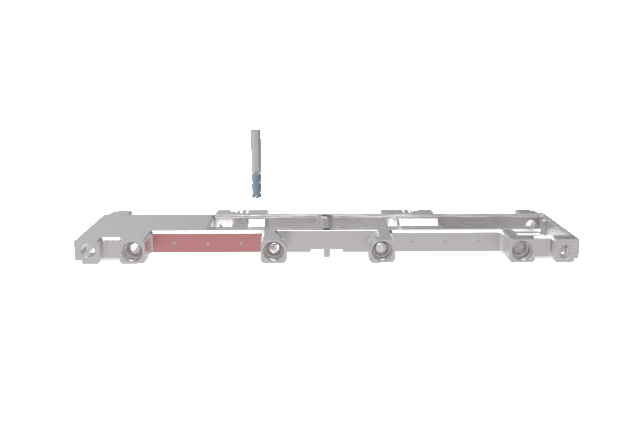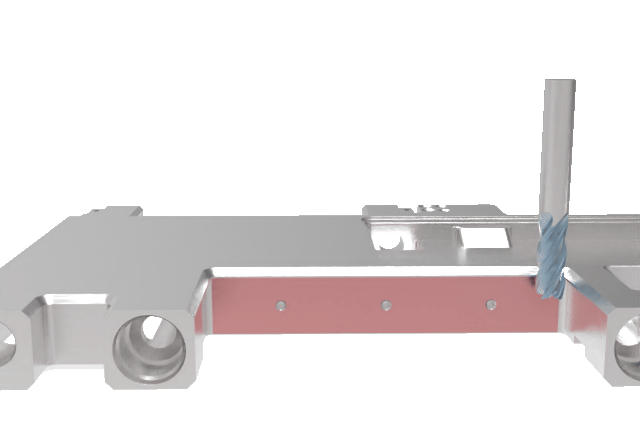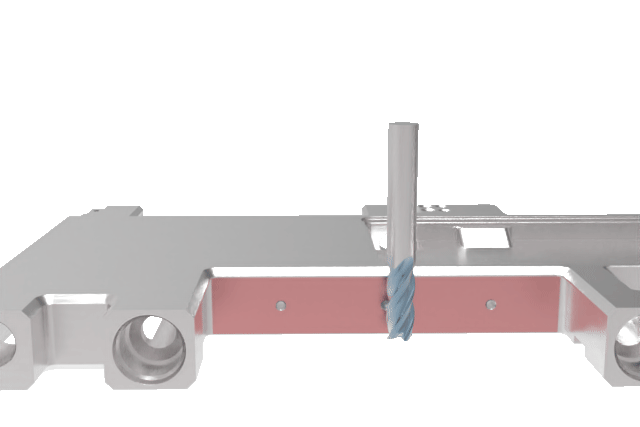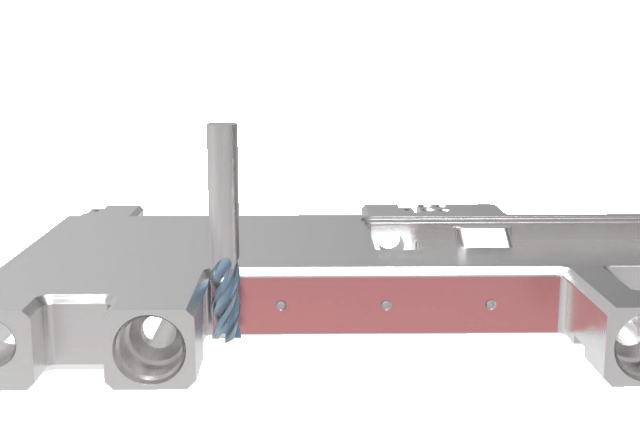
内隅:必要最小限の突出し
小径工具は必要な箇所に限定します。首逃がし、ホルダ干渉、隅部残り代を確認してから突出しを増やします。
タップ:下穴を整える
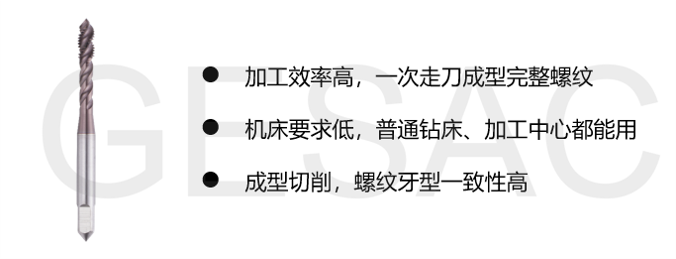
止まり穴か通り穴か、下穴径、深さ、冷却、同期を確認します。指定ねじゲージで検査します。
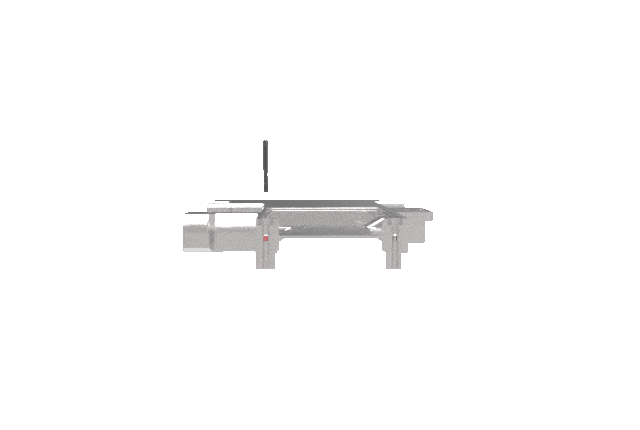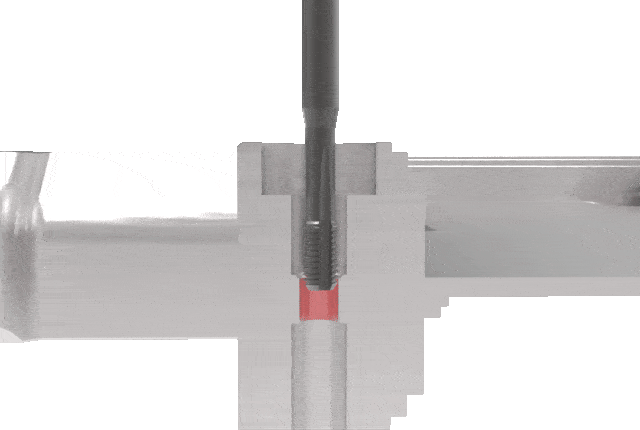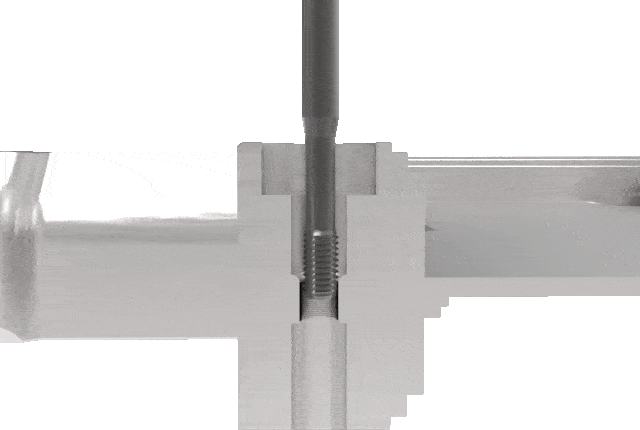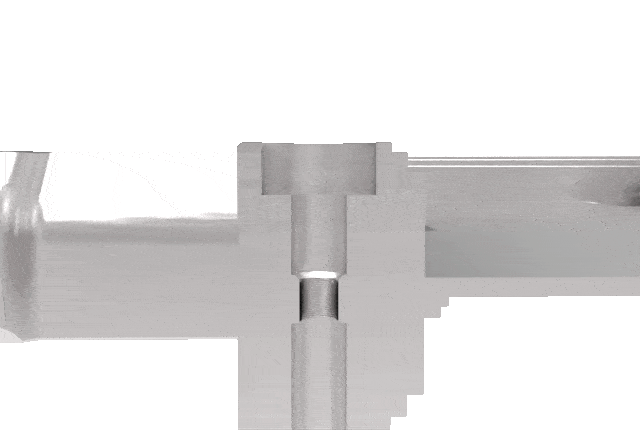
ねじフライス:空間と補間
工具の進入、ねじ形状、ピッチと機械補間を確認します。特殊工具にはねじ図面と合意した検査方法が必要です。
時間だけでなく工程全体を検証
基準、壁、ポート、シール面、ばりとねじを検査し、必要に応じて圧力・漏れ・清浄度を顧客仕様で確認します。原文の9時間以内は第三者条件の結果であり、KYTOOLSの時間保証ではありません。
液冷マニホールド加工の質問
すべて同じ材料ですか?
いいえ。図面と材料証明を確認し、ステンレスやアルミは別に選定・検証します。
切削条件はそのまま使えますか?
材質状態、工具、ホルダ、突出し、固定、冷却、機械制限を確認して試加工で検証してください。
KYTOOLS見積もりに必要な資料は?
AI GPUサーバー液冷マニホールドの図面、径リスト、材質、接続ねじ、ポケット深さ、コーティング、試作数量と年間需要をKYTOOLSへお送りください。
参考記事と原図出典
タグ