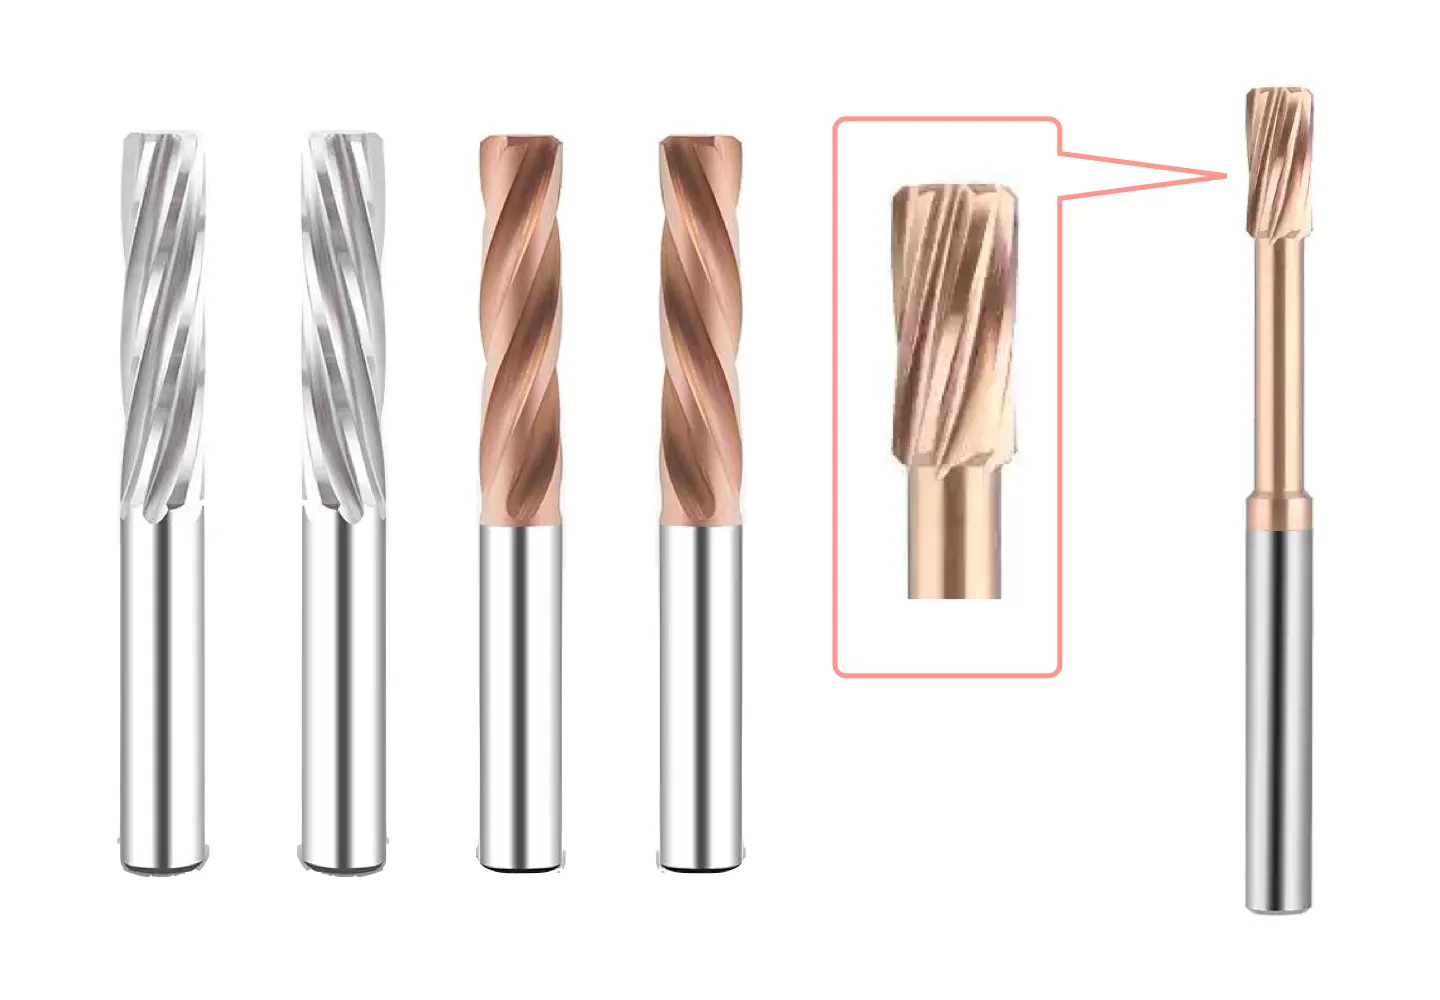
选铰刀厂家应先规定成品孔,再确定刀具。孔径上下限、圆度、表面质量与预孔状态决定验收方法。下列企业有铰削产品入口,其中含PCD方案,不能默认全部为整体硬质合金。
选铰刀厂家应先规定成品孔,再确定刀具。孔径上下限、圆度、表面质量与预孔状态决定验收方法。下列企业有铰削产品入口,其中含PCD方案,不能默认全部为整体硬质合金。
本指南由 Solid Carbide Direct 发布,并将自身列入对比,属于采购候选名单,并非独立排名或工厂审计。公开目录仅证明产品相关性,当前规格、供货条件和应用适配需向厂家确认。
厂家及对应产品
| 供应商 | 公开产品范围 |
|---|---|
| Solid Carbide Direct / KY Tools | 整体硬质合金及非标铰刀 |
| AHNO | 成型与阀孔铰削方案 |
| Yongpu Precision | 含PCD在内的铰刀系列 |
| GESAC | 专用及PCD复合铰削方案 |
| DOHRE | 孔加工铰刀产品 |
选厂时重点核查
图纸若写H7,还需提供公称直径与适用标准。记录预孔范围、孔深、盲孔或通孔、交叉孔及测量方式;不要假设铰刀可以纠正所有位置或直线度误差。让厂家根据实际余量和材料审核几何,不采用统一余量数值。
- 整体硬质合金、焊接硬质合金与PCD报价是否分开?
- 是否明确预孔、刀柄跳动、冷却与检验频次?
- 样品是否按加工顺序记录孔径变化和表面结果?
样品验收与复购
各供应商应使用同一版图纸和验收标准。记录机床、刀柄、伸出量、工件批次及加工条件,按约定的尺寸与表面质量要求判定合格。试样通过后,保留刀具编号、检验记录和图纸版本;复购时确认材料、涂层及几何是否有变更。不能把单支样品的最好结果直接当作批量寿命承诺。
厂家官方资料
询价资料
请提供工件与刀具图纸、材料和硬度、关键尺寸、机床与装夹、冷却条件、试样数量和年需求,并说明当前加工问题。
更多刀具供应商对比
标签
carbide reamer manufacturers ChinaChina carbide tool suppliersOEM cutting toolsfactory sourcing