Frese con rivestimento diamantato per grafite: guida alla scelta
Confronta frese per grafite per geometria, rivestimento diamantato e sporgenza. Verifica avanzamenti, scheggiature e costo per elettrodo conforme.
Per produrre elettrodi in grafite in serie, una fresa in metallo duro con rivestimento diamantato specifica per grafite è un buon candidato da valutare. La scelta dipende dai dettagli da rispettare, dalle dimensioni dopo il rivestimento e dal costo per elettrodo conforme. Questa è una guida applicativa, non una classifica di marche o una prova di durata.
Parti dal disegno
Identifica raggio interno minimo, cava più stretta, parete più profonda e tolleranza critica. Registra il grado di grafite. Il sovrametallo legato al gap di elettroerosione non coincide con la compensazione dell’usura della fresa.
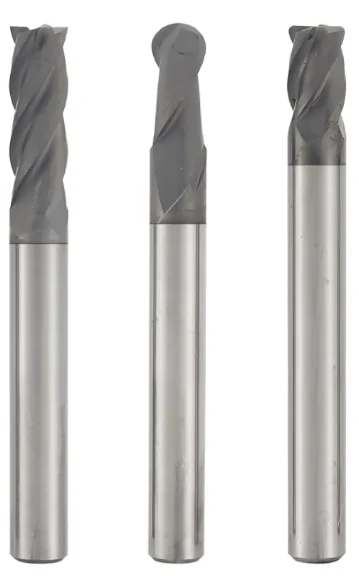
| Lavorazione | Geometria candidata | Verifica |
|---|---|---|
| Tasche piane e cave | Fresa piana | Diametro rivestito e condizioni a piena cava |
| Sgrossatura con raccordi ammessi | Fresa torica | Raggio compatibile e materiale residuo |
| Superfici tridimensionali | Fresa sferica | Raggio, zona di contatto e passo laterale |
| Cavità profonde e strette | Collo scaricato o conico | Spazio per collo e portautensile lungo tutto il percorso |
Scegli le frese diamantate per grafite
Confronta 14 serie per geometria, lunghezza utile e diametro. Consulta dimensioni, codici e riferimenti di taglio.
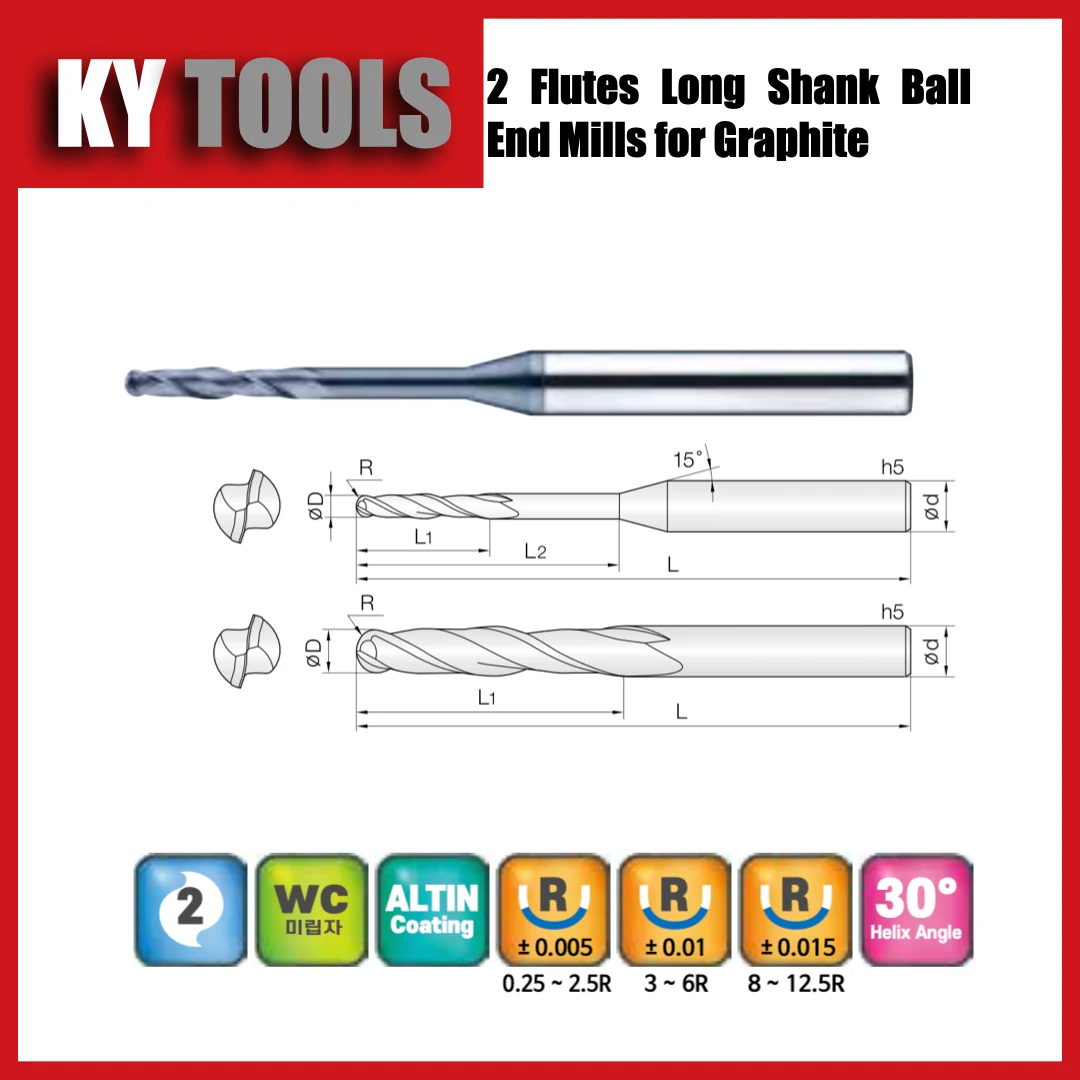
2GBE
2 taglienti · Sferica · Codolo lungo
Ø0,5–25 mm · 77 misure
Vedi la serie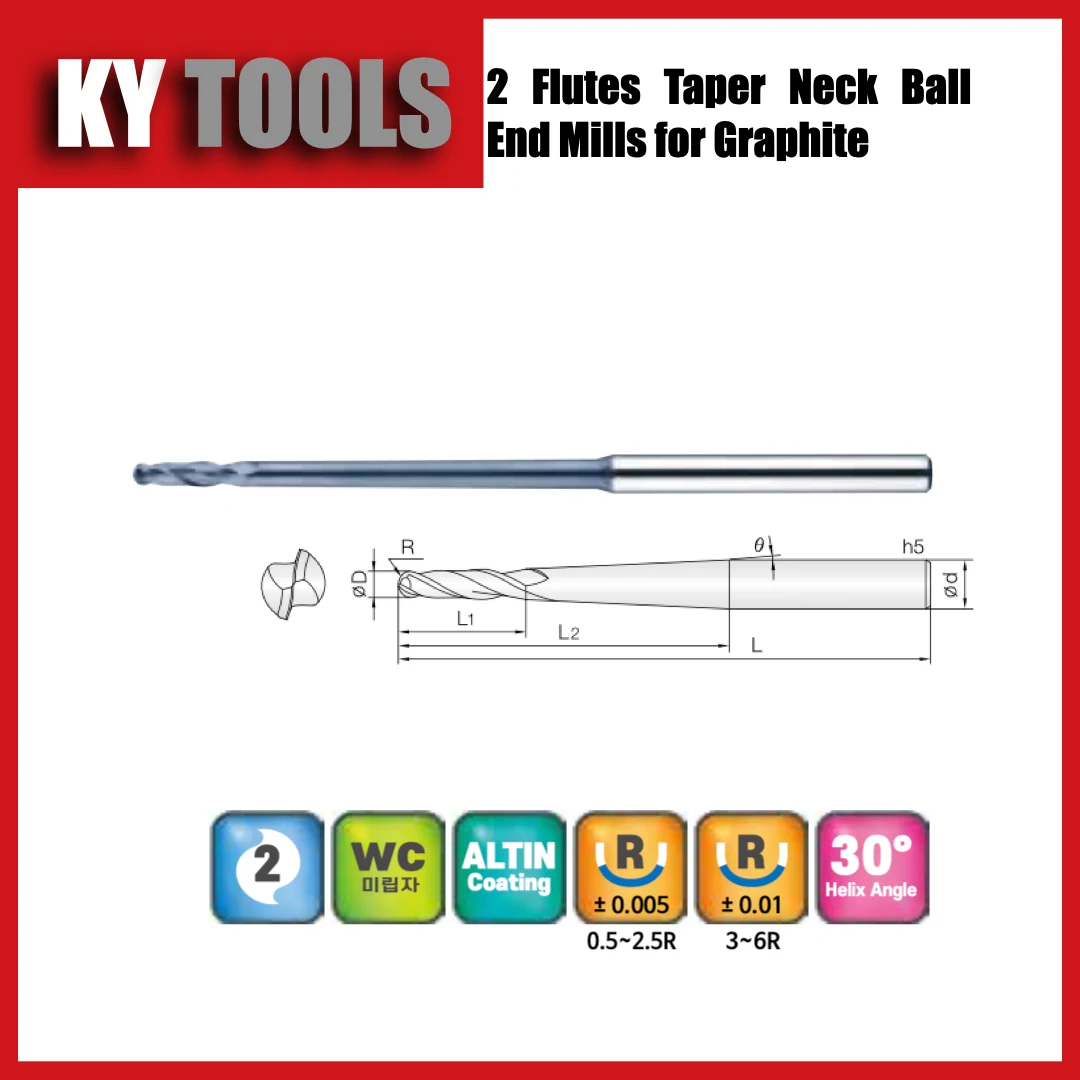
2TGB
2 taglienti · Sferica · Collo conico
Ø1–12 mm · 27 misure
Vedi la serie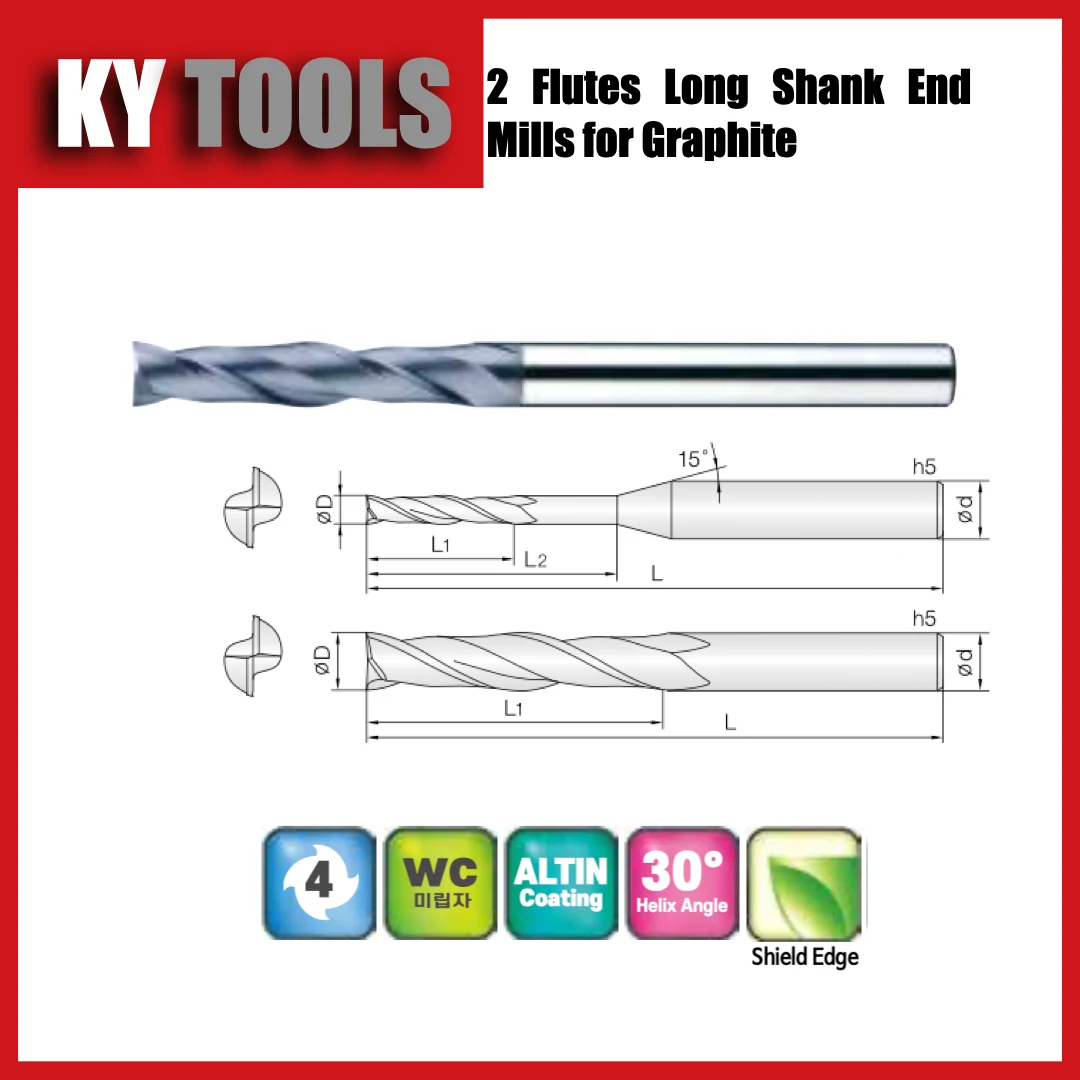
2GEM
2 taglienti · Piana · Codolo lungo
Ø0,5–20 mm · 37 misure
Vedi la serie4GEM
4 taglienti · Piana · Codolo lungo
Ø3–20 mm · 19 misure
Vedi la serie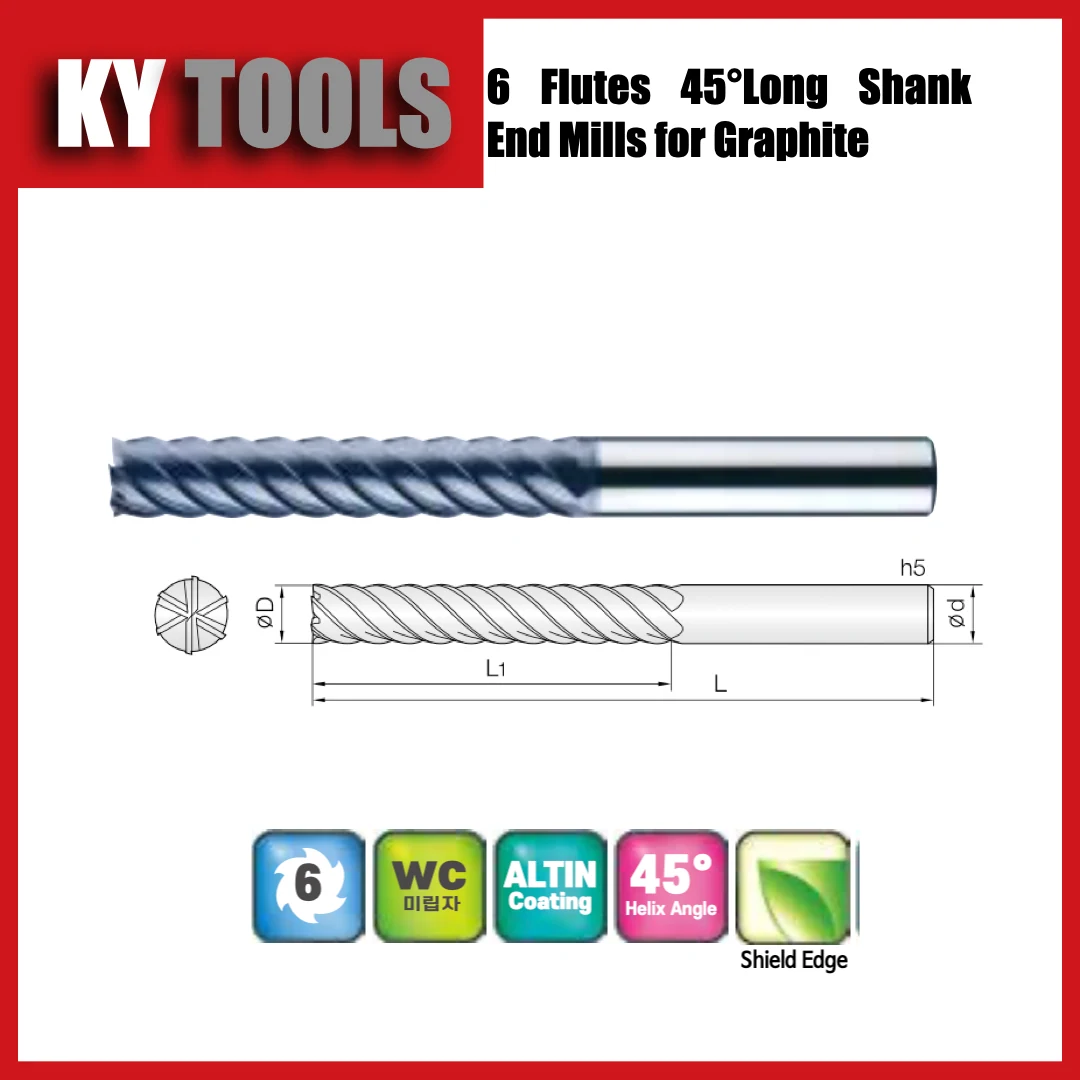
6GEM
6 taglienti · Piana · Codolo lungo
Ø6–20 mm · 12 misure
Vedi la serie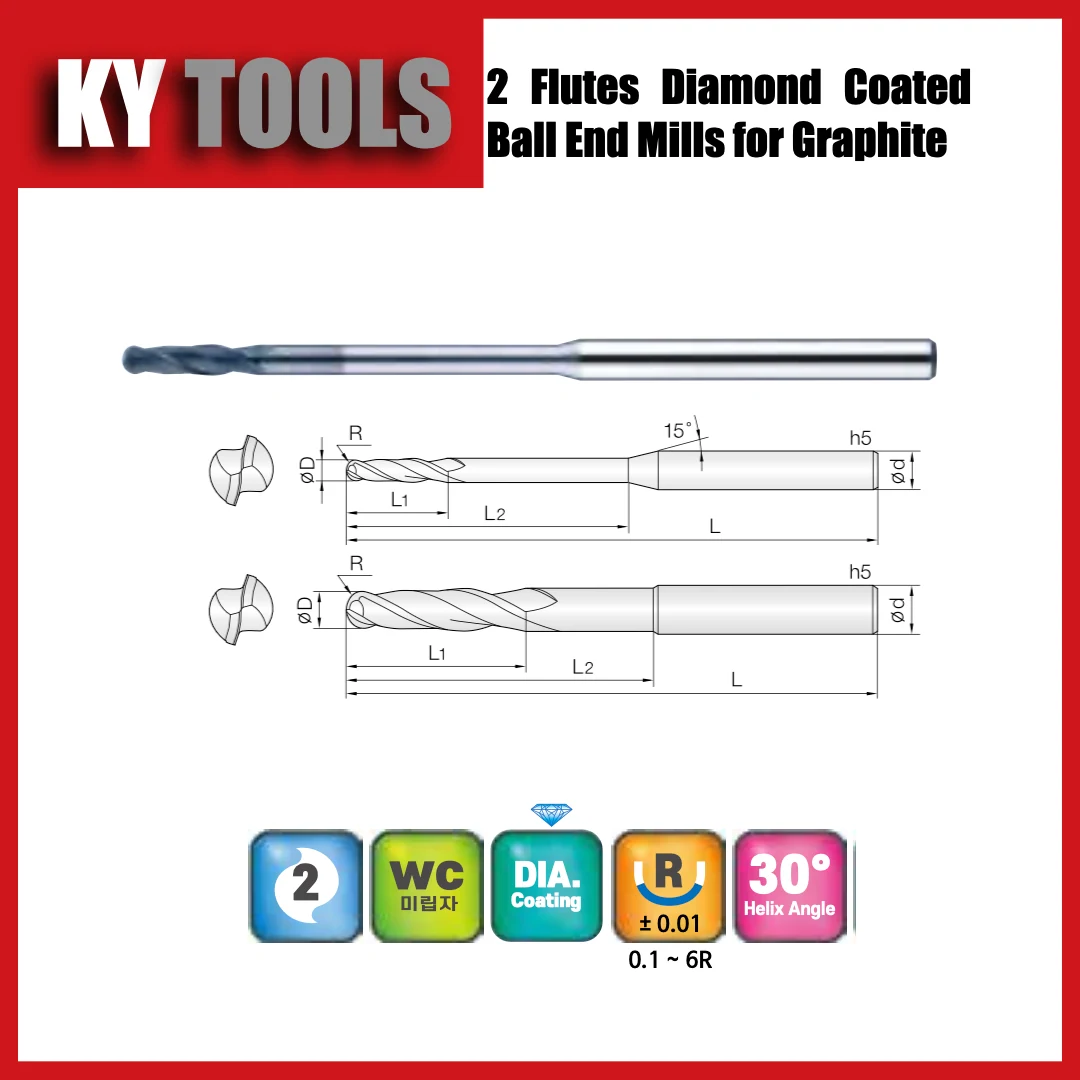
2DBE
2 taglienti · Sferica · Lunghezza standard
Ø0,2–12 mm · 120 misure
Vedi la serie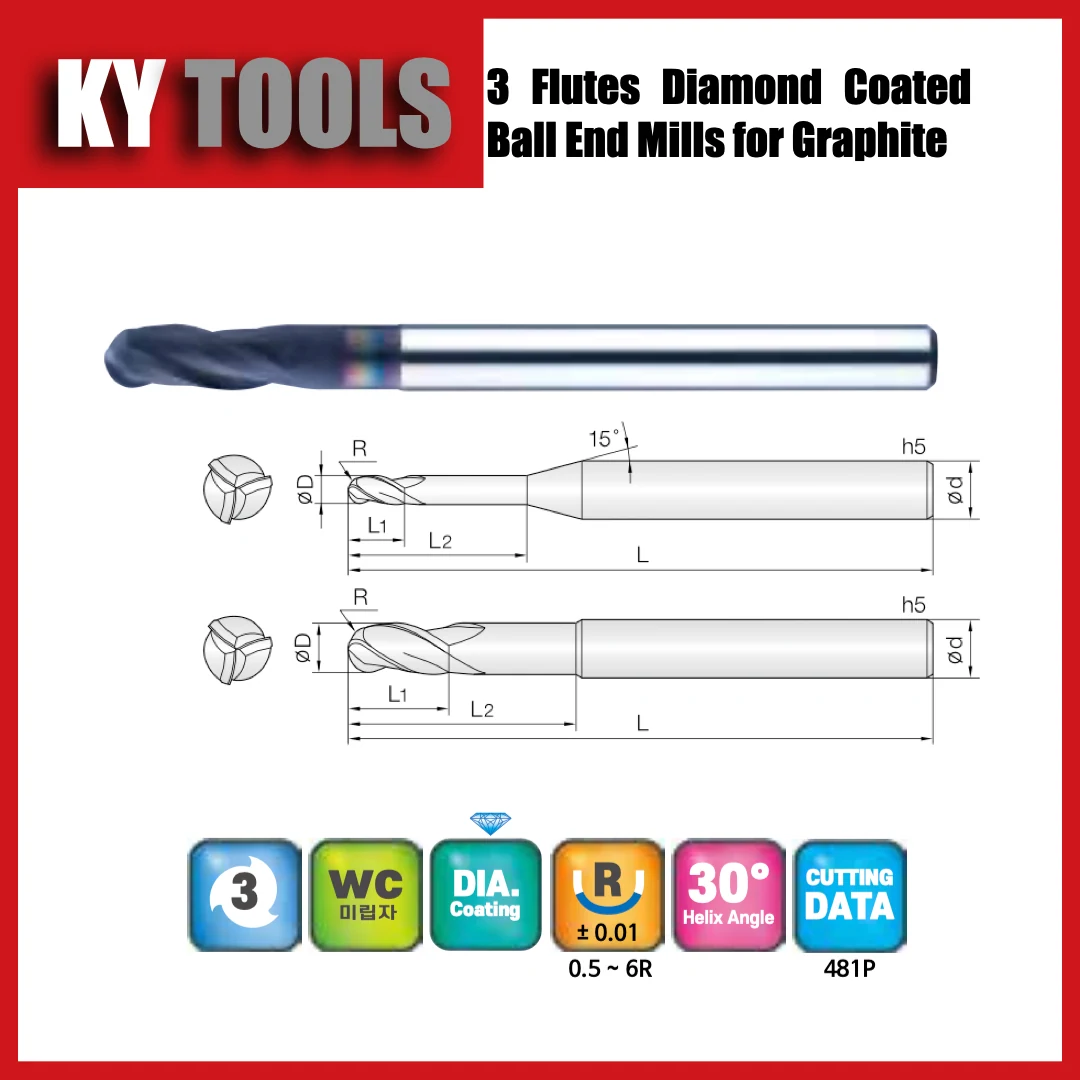
3DBE
3 taglienti · Sferica · Lunghezza standard
Ø1–12 mm · 59 misure
Vedi la serie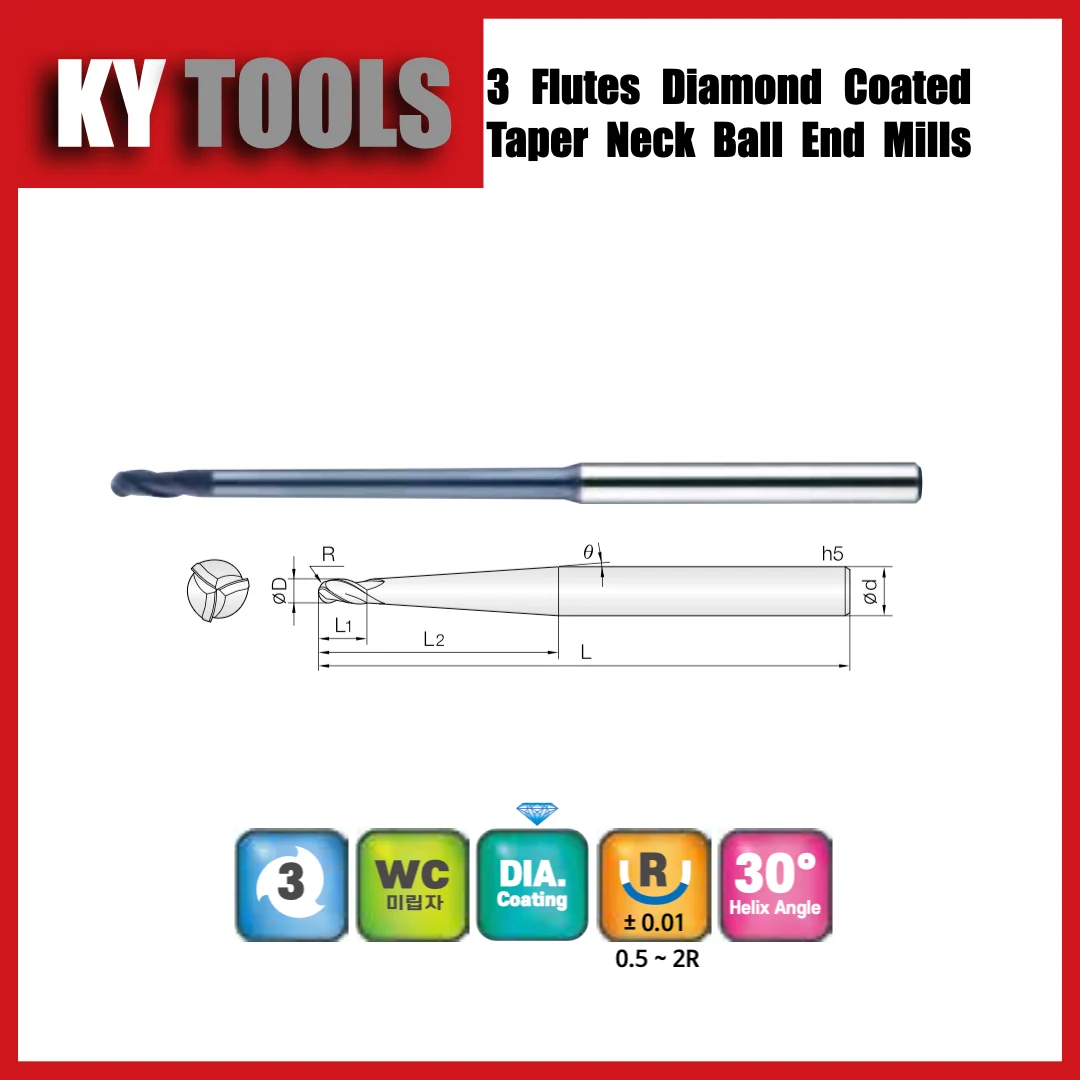
3TBD
3 taglienti · Sferica · Collo conico
Ø1–4 mm · 26 misure
Vedi la serie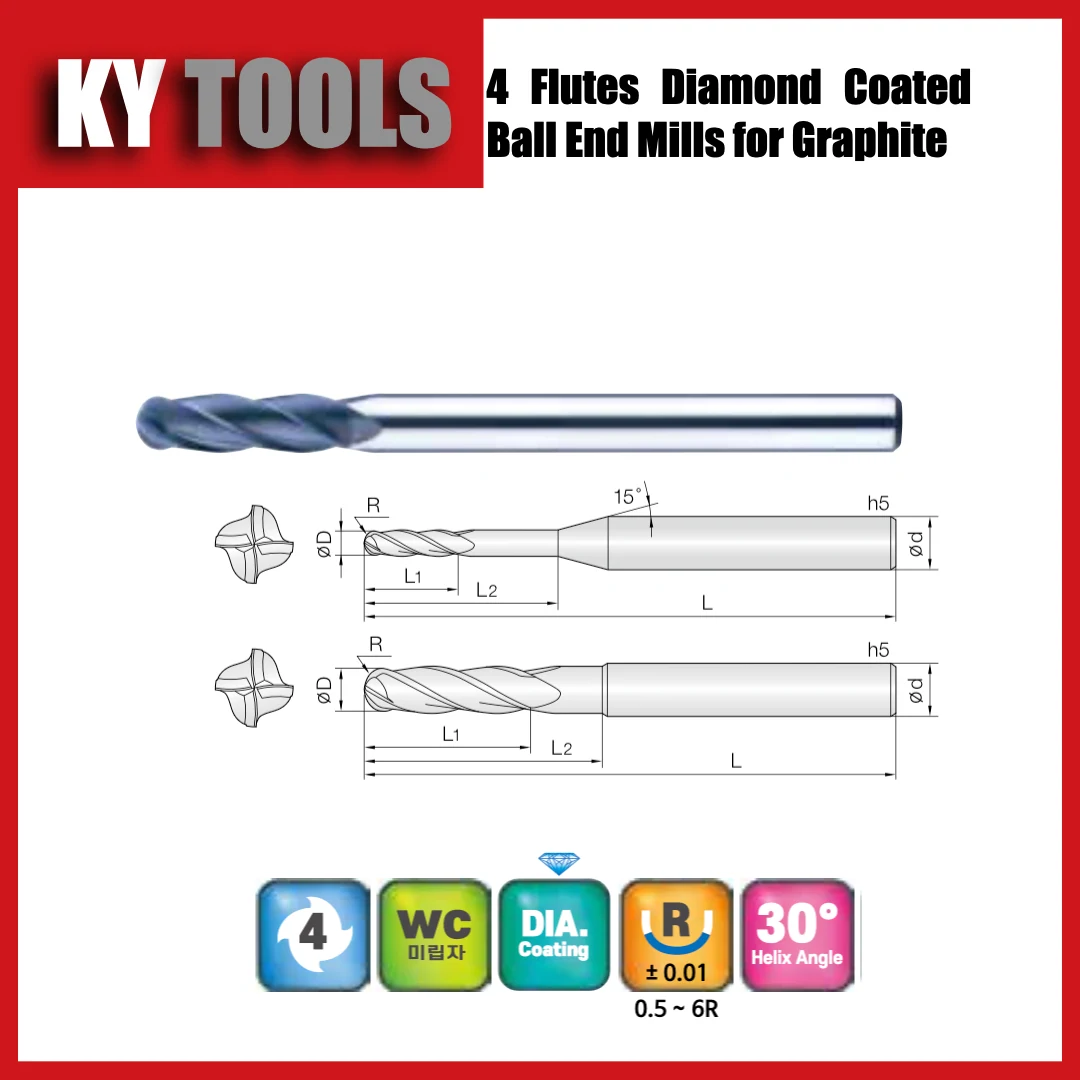
4DBE
4 taglienti · Sferica · Lunghezza standard
Ø1–12 mm · 55 misure
Vedi la serie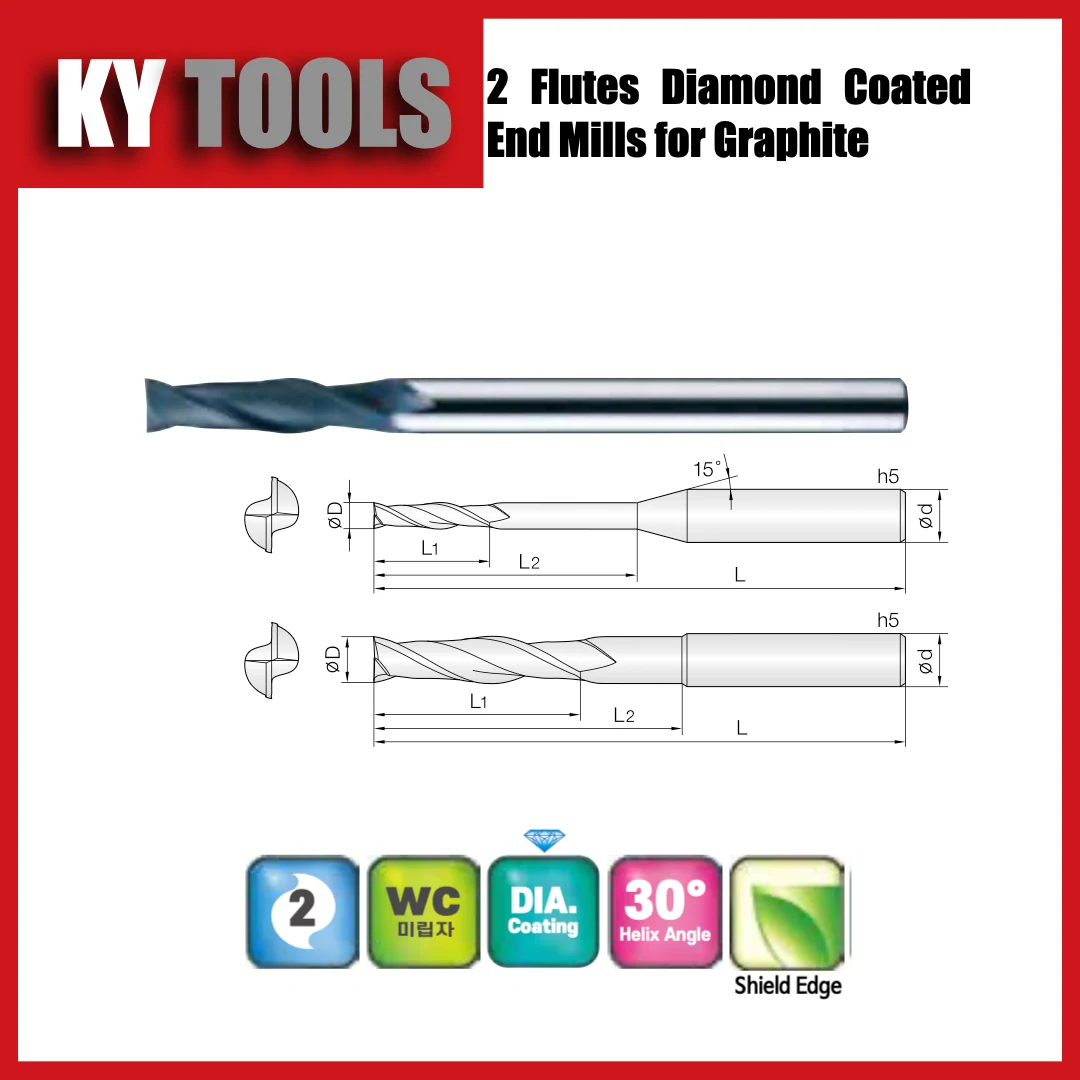
2DEM
2 taglienti · Piana · Lunghezza standard
Ø0,2–12 mm · 63 misure
Vedi la serie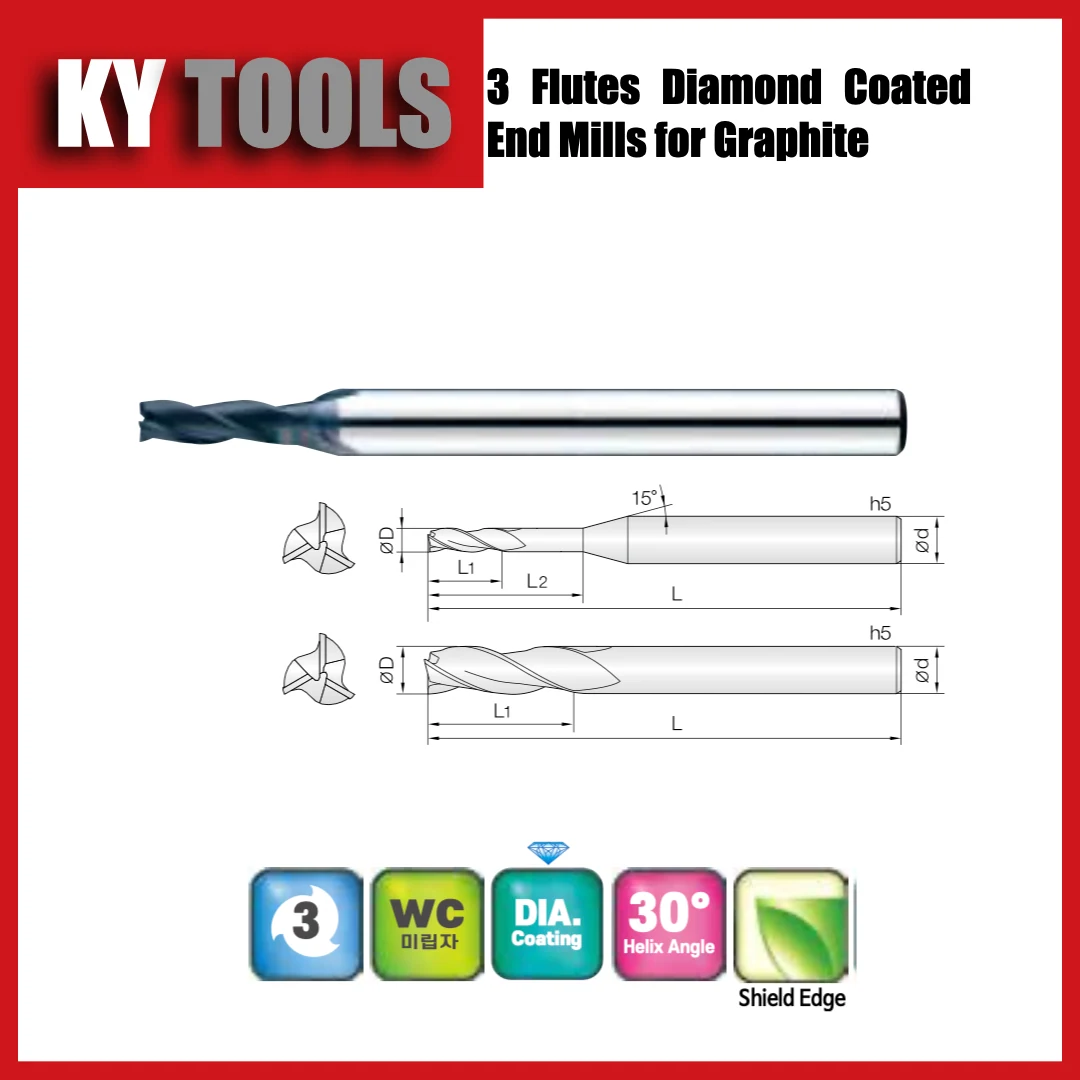
3DEM
3 taglienti · Piana · Lunghezza standard
Ø1–12 mm · 32 misure
Vedi la serie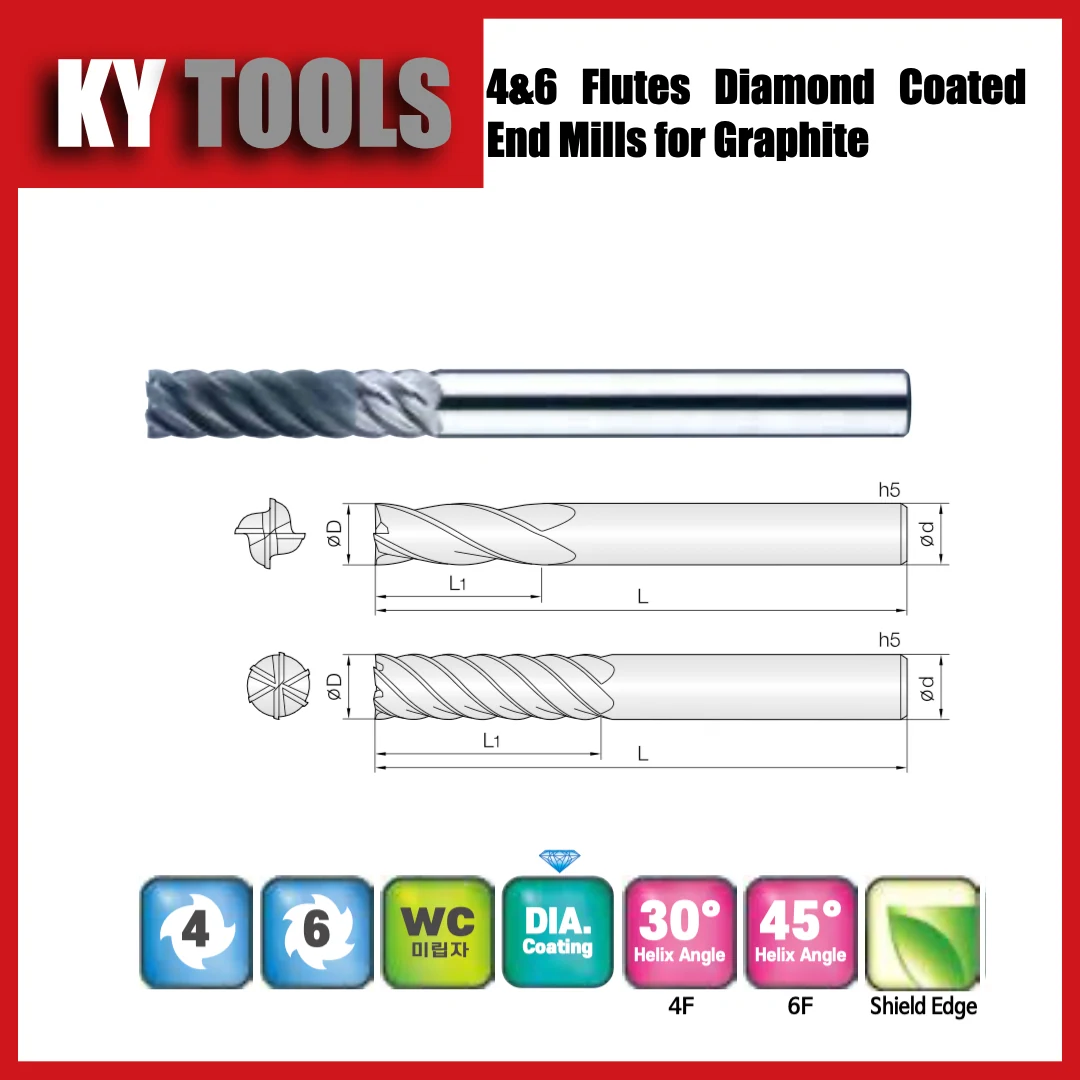
4DEM / 6DEM
4 / 6 taglienti · Piana · Lunghezza standard
Ø2–16 mm · 27 misure
Vedi la serie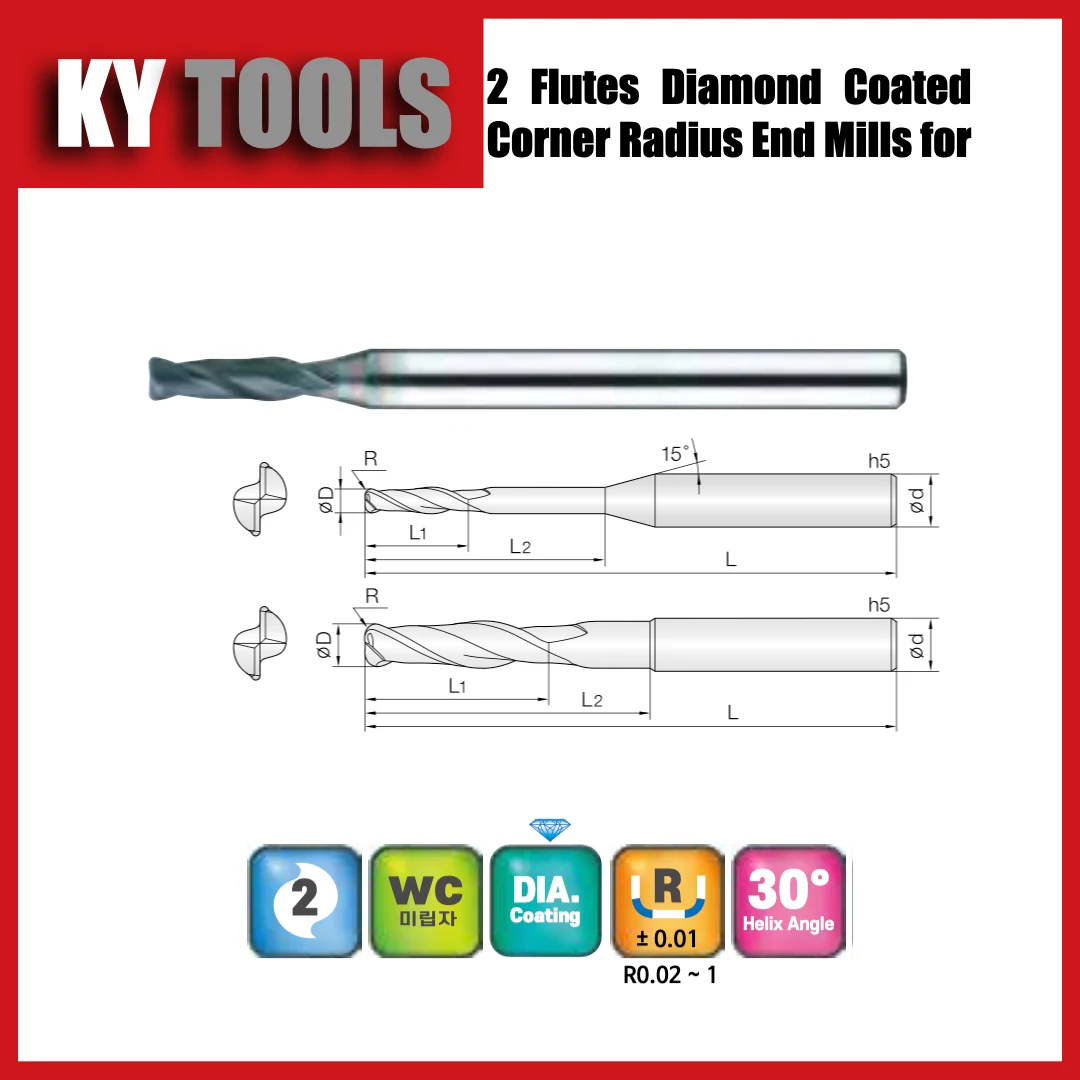
2DCR
2 taglienti · Torica · Lunghezza standard
Ø0,2–6 mm · 164 misure
Vedi la serie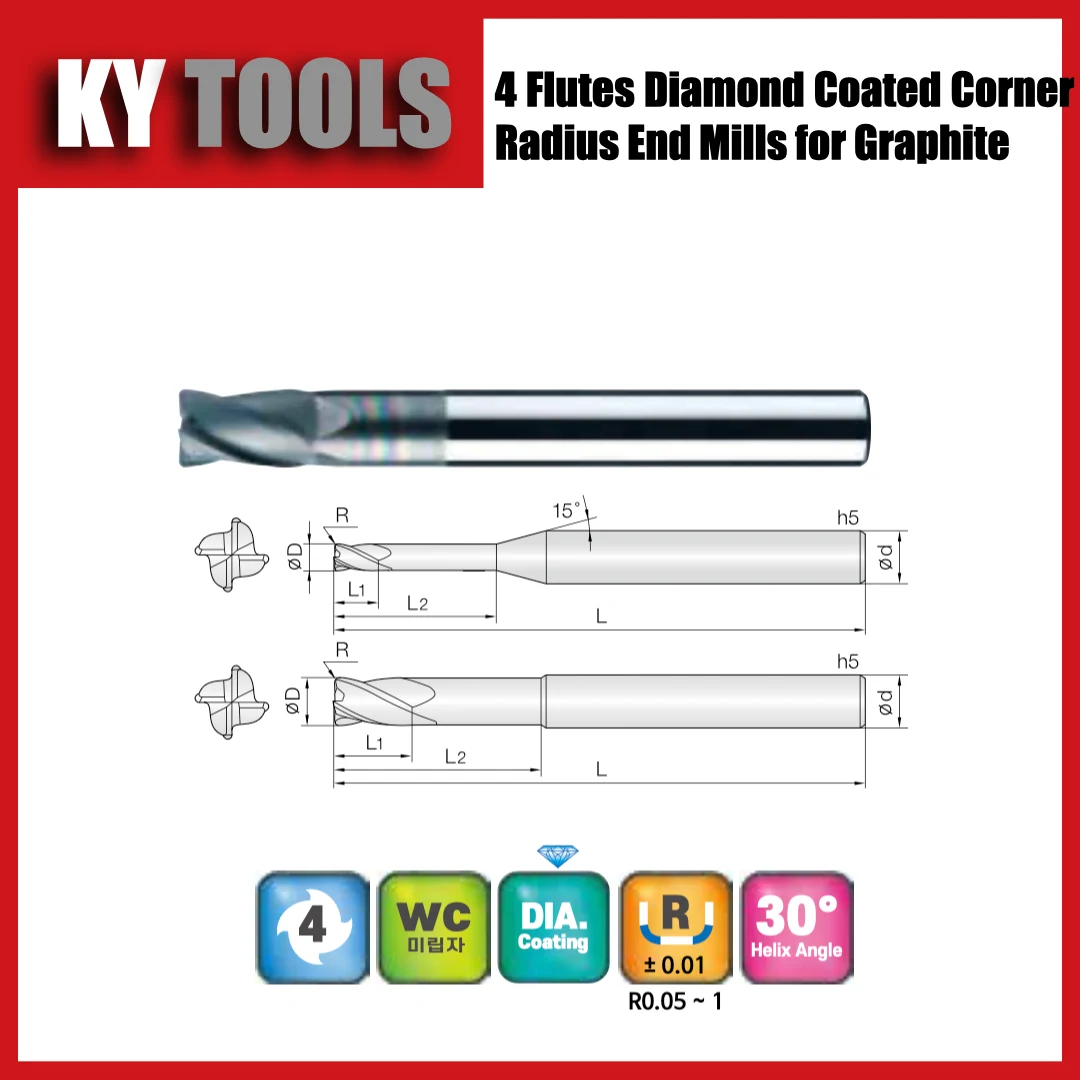
4DCR
4 taglienti · Torica · Lunghezza standard
Ø2–12 mm · 83 misure
Vedi la serieRivestimento, taglienti e sporgenza
Diamante CVD, DLC e PCD indicano sistemi differenti. Chiedi la specifica esatta e dati applicativi per la grafite. Il metallo duro non rivestito può servire per prove brevi, ma la convenienza richiede una misura dell’usura. Per i piccoli dettagli, verifica che le tolleranze di diametro e raggio si riferiscano all’utensile finito rivestito.
Due taglienti possono offrire maggiore spazio tra i denti; più taglienti aumentano gli incontri per giro. A parità di giri e avanzamento, però, diminuisce l’avanzamento per dente. Scegli in base all’impegno e all’avanzamento realmente raggiungibile dalla macchina. Distingui lunghezza tagliente, lunghezza del collo e sporgenza dal portautensile. Un collo conico può interferire durante ingresso, raccordi o uscita.
Controlla giri e avanzamento
Parti dai dati del costruttore per serie, diametro, lunghezza utile, profondità ap e impegno radiale ae. Le relazioni sono n = 1.000 × Vc / (π × D) e Vf = n × z × fz, con D in mm, Vc in m/min, n in giri/min, fz in mm/dente e Vf in mm/min.
Esempio aritmetico, non parametro consigliato: 18.000 giri/min × 2 denti × 0,02 mm/dente = 720 mm/min. Riducendo a 12.000 giri/min, 480 mm/min mantiene lo stesso fz. Lasciare 720 mm/min lo porta a 0,03 mm/dente. Anche a fz costante occorre verificare il processo.
Per una sfera verticale che lavora un piano nella semisfera inferiore, il diametro al bordo del contatto è Deff = 2 × √(ap × (D − ap)). Con D = 6 mm e ap = 0,10 mm risulta circa 1,54 mm: il diametro nominale non descrive tutta la velocità locale. Il centro ha velocità nulla. Non superare i limiti di utensile, portautensile o mandrino.
L’altezza geometrica ideale della cresta su un piano è h = R − √(R² − (s/2)²). R = 3 mm e passo s = 0,20 mm danno circa 1,67 µm. Non equivale a Ra: distacco di particelle, eccentricità e usura modificano la finitura reale.
Prova controllata e difetti
Definisci prima i limiti dimensionali, le scheggiature ammesse e il controllo superficiale. Mantieni costanti grafite, programma, serraggio e misura; registra pezzi conformi, deriva dimensionale, tempo ciclo e cambio utensile.
Per scheggiature in uscita, verifica sostegno, direzione e tagliente. Per deriva dimensionale, controlla usura ed eccentricità prima di correggere gli offset. Sulle pareti profonde verifica flessione e interferenze. Aspirazione e scelta tra processo a secco o a umido devono rispettare le indicazioni dei fornitori di materiale e impianto.
Acquista in base al costo per pezzo conforme
Esempio inventato: 30 USD per dieci elettrodi conformi corrispondono a 3 USD di utensile per pezzo; 90 USD per sessanta danno 1,50 USD. Non sono prezzi o risultati di durata. Aggiungi fermi, scarti e variazioni di tempo ciclo.
Cosa serve per un preventivo?
Invia grado di grafite, disegno, tolleranze, diametri, raggi, lunghezze, sporgenza, rivestimento, limite di giri, quantità di prova e fabbisogno annuo. Le serie Solid Carbide Direct 2DEM, 2DBE, 3TBD e 4DCR consentono di confrontare forme diverse; conferma sempre il codice esatto e gli ingombri.
Riferimenti tecnici
Tag