흑연 엔드밀을 형상, 코팅과 돌출 길이로 비교합니다. 날당 이송 계산, 모서리 깨짐 점검, 합격 전극당 비용과 견적 조건을 확인하세요.
흑연 EDM 전극의 반복 생산에서는 흑연용 다이아몬드 코팅 초경 엔드밀을 우선 평가할 수 있습니다. 도면 형상, 코팅 후 치수, 필요한 도달 길이와 합격 전극당 비용을 기준으로 선택해야 합니다. 이 글은 용도별 가이드이며 브랜드 순위나 자체 공구 수명 시험 보고서가 아닙니다.
가장 작은 형상부터 확인하세요
최소 내부 반경, 가장 좁은 홈, 가장 깊은 벽과 엄격한 공차를 기록하고 흑연 등급을 확인합니다. 방전 간극에 따른 전극 형상 보정과 절삭 공구 마모 보정은 별개입니다.
| 가공 특징 | 후보 형상 | 주문 전 확인 |
|---|---|---|
| 평평한 바닥과 홈 | 스퀘어 엔드밀 | 코팅 후 직경 공차와 전폭 홈 가공 조건 |
| 코너 반경이 허용되는 황삭 | 코너 래디우스 | 도면 반경과 잔삭량 |
| 3차원 곡면 | 볼 엔드밀 | 볼 반경, 접촉 위치, 스텝오버 |
| 좁고 깊은 캐비티 | 릴리프 넥 또는 테이퍼 넥 | 전체 경로에서 넥과 홀더 간섭 |
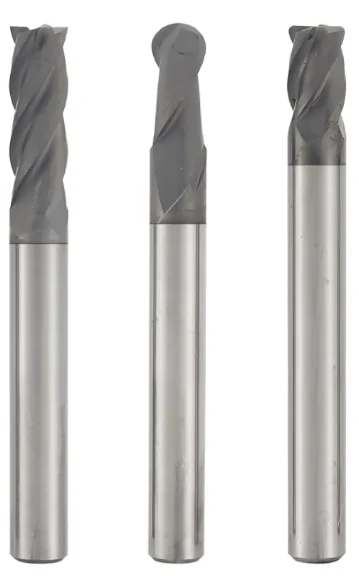
흑연용 다이아몬드 코팅 엔드밀 선택
14개 시리즈를 형상, 도달 길이와 직경으로 비교하고 치수, 주문 코드와 절삭 참고 자료를 확인하세요.
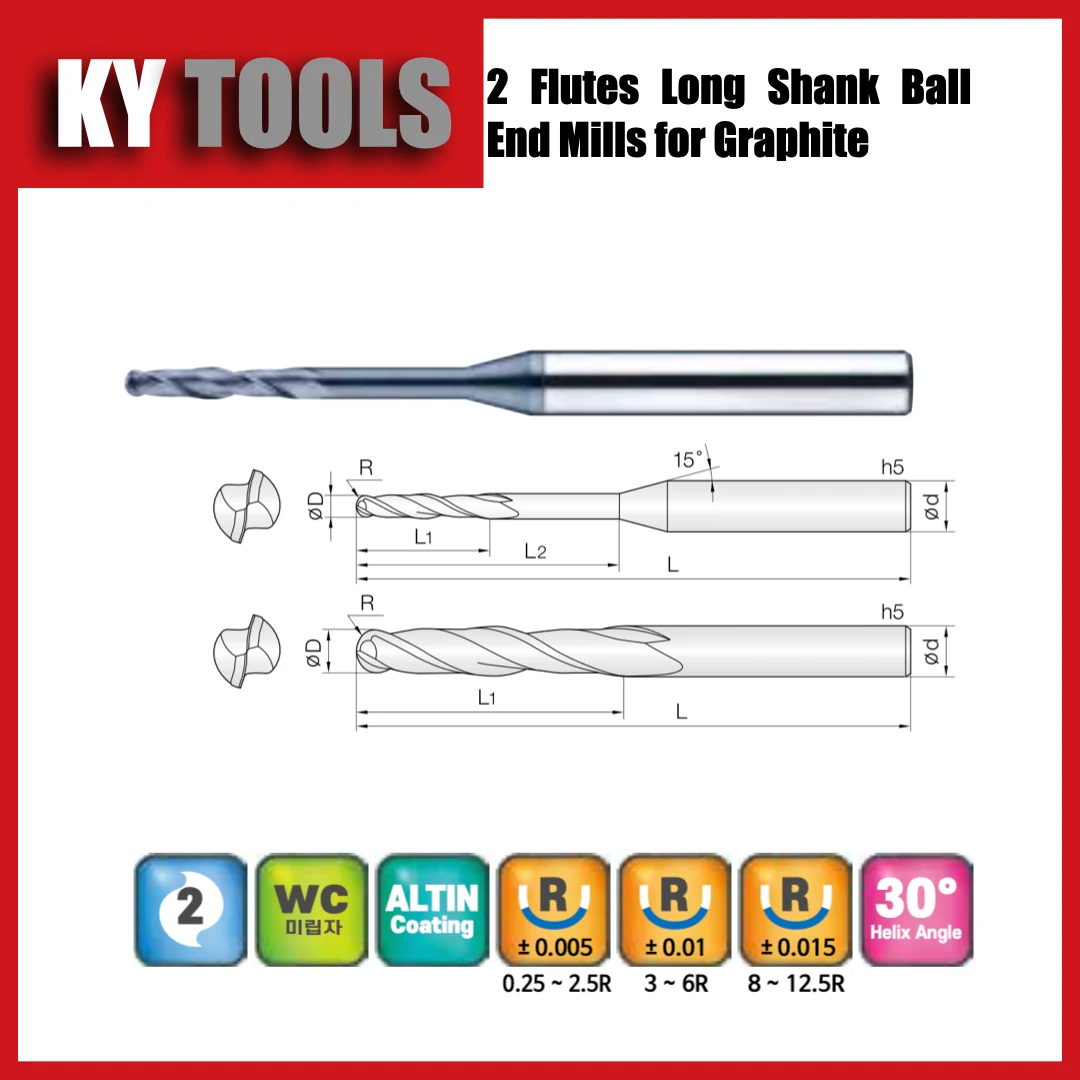
2GBE
2 날 · 볼 · 롱 섕크
Ø0.5–25 mm · 77 규격
시리즈 사양 보기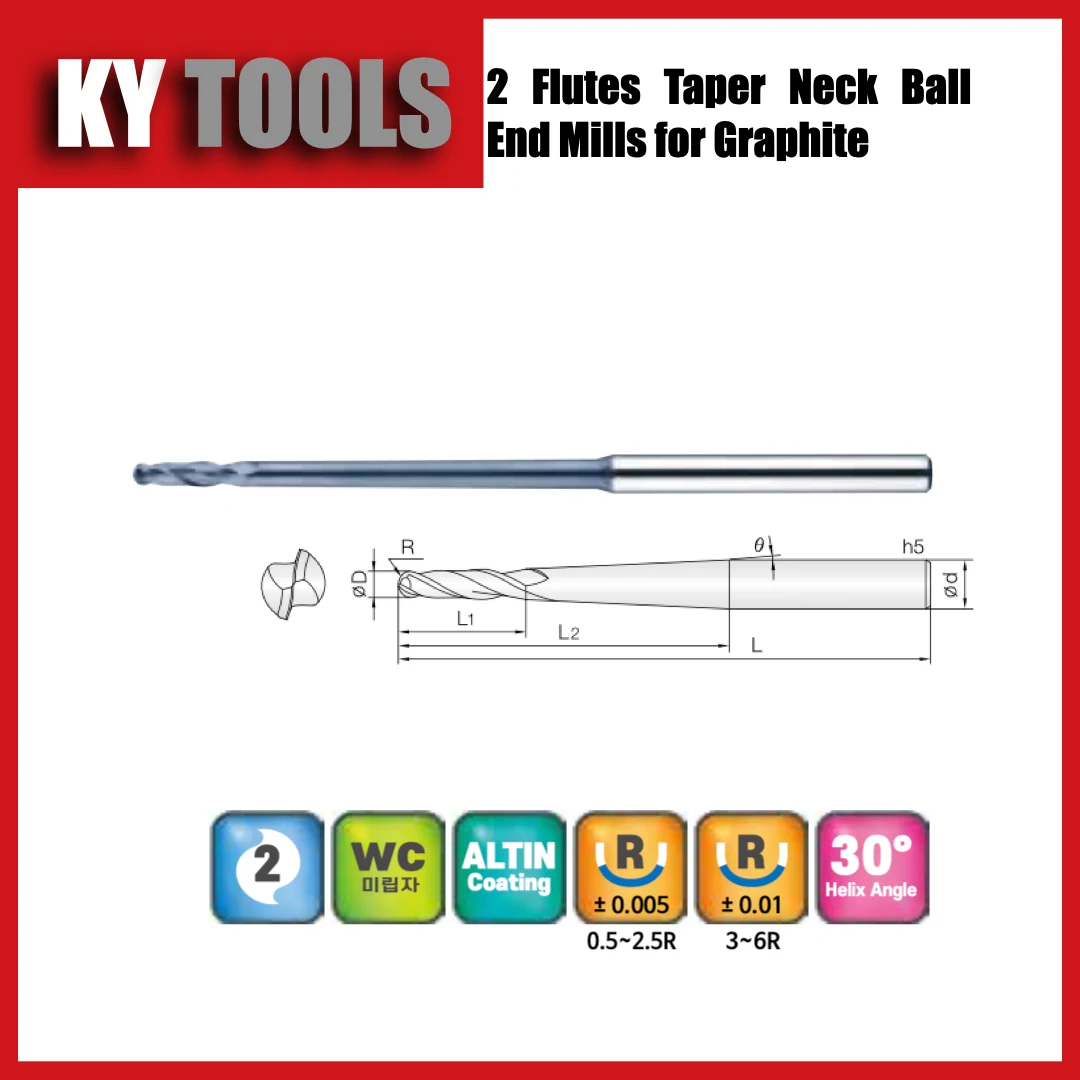
2TGB
2 날 · 볼 · 테이퍼 넥
Ø1–12 mm · 27 규격
시리즈 사양 보기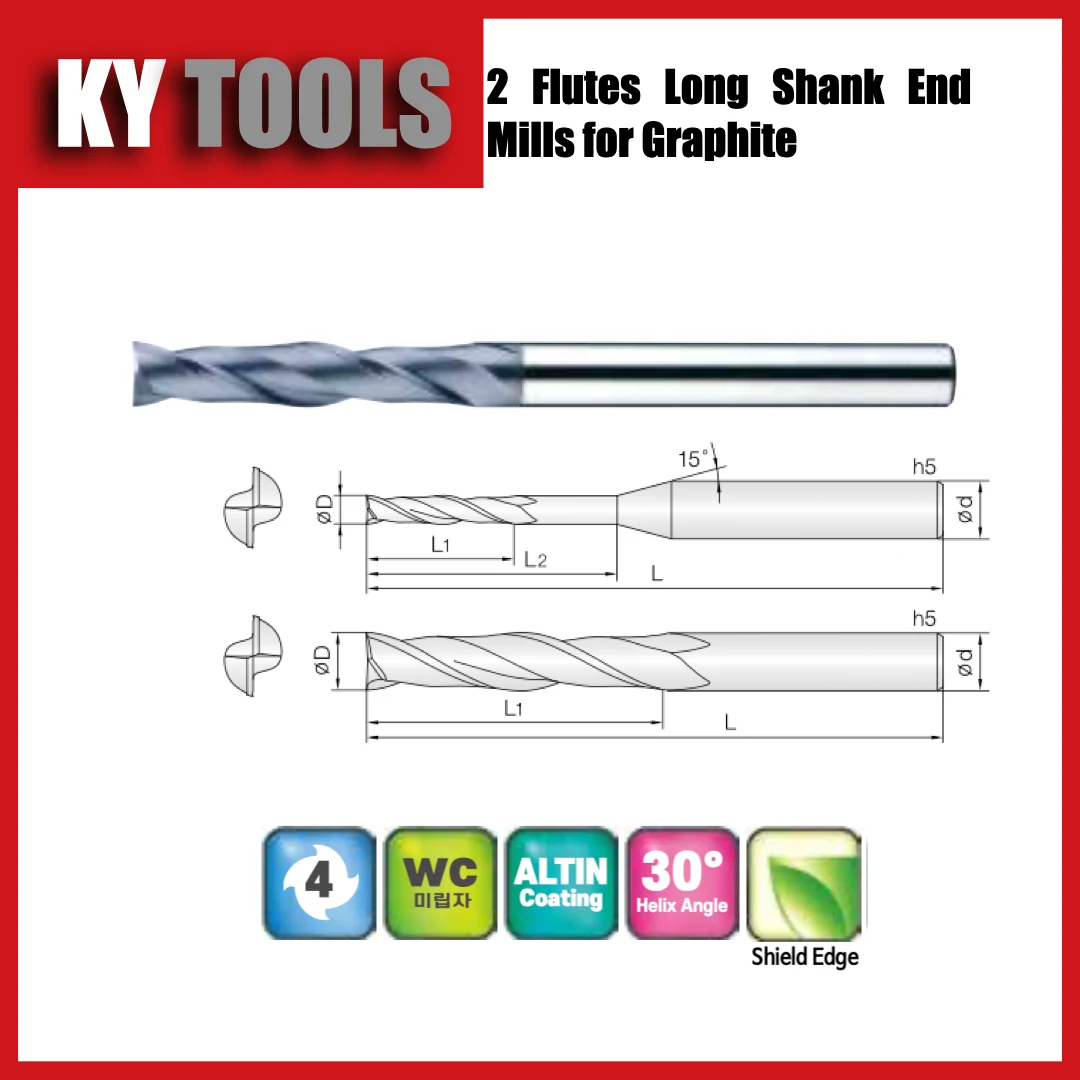
2GEM
2 날 · 스퀘어 · 롱 섕크
Ø0.5–20 mm · 37 규격
시리즈 사양 보기4GEM
4 날 · 스퀘어 · 롱 섕크
Ø3–20 mm · 19 규격
시리즈 사양 보기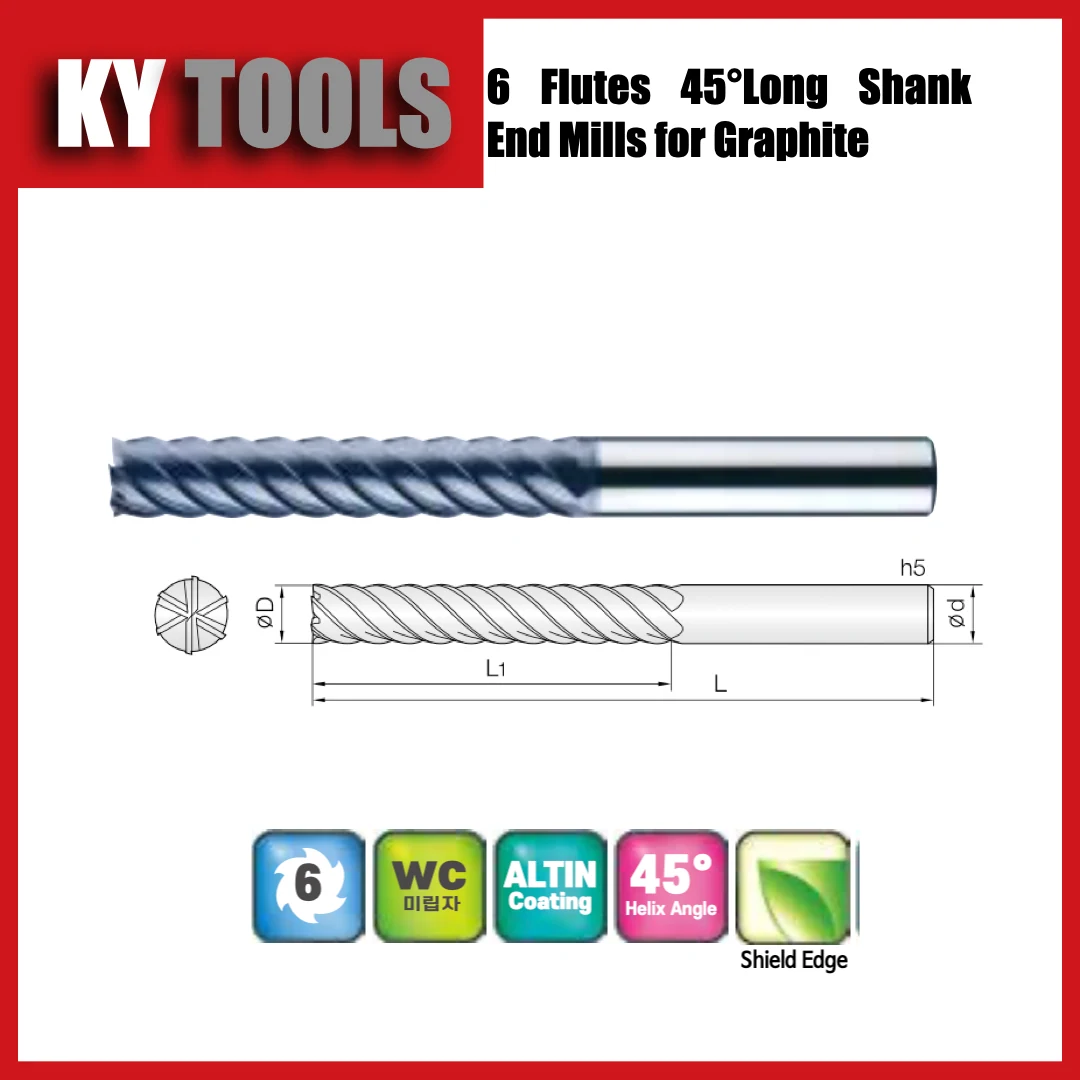
6GEM
6 날 · 스퀘어 · 롱 섕크
Ø6–20 mm · 12 규격
시리즈 사양 보기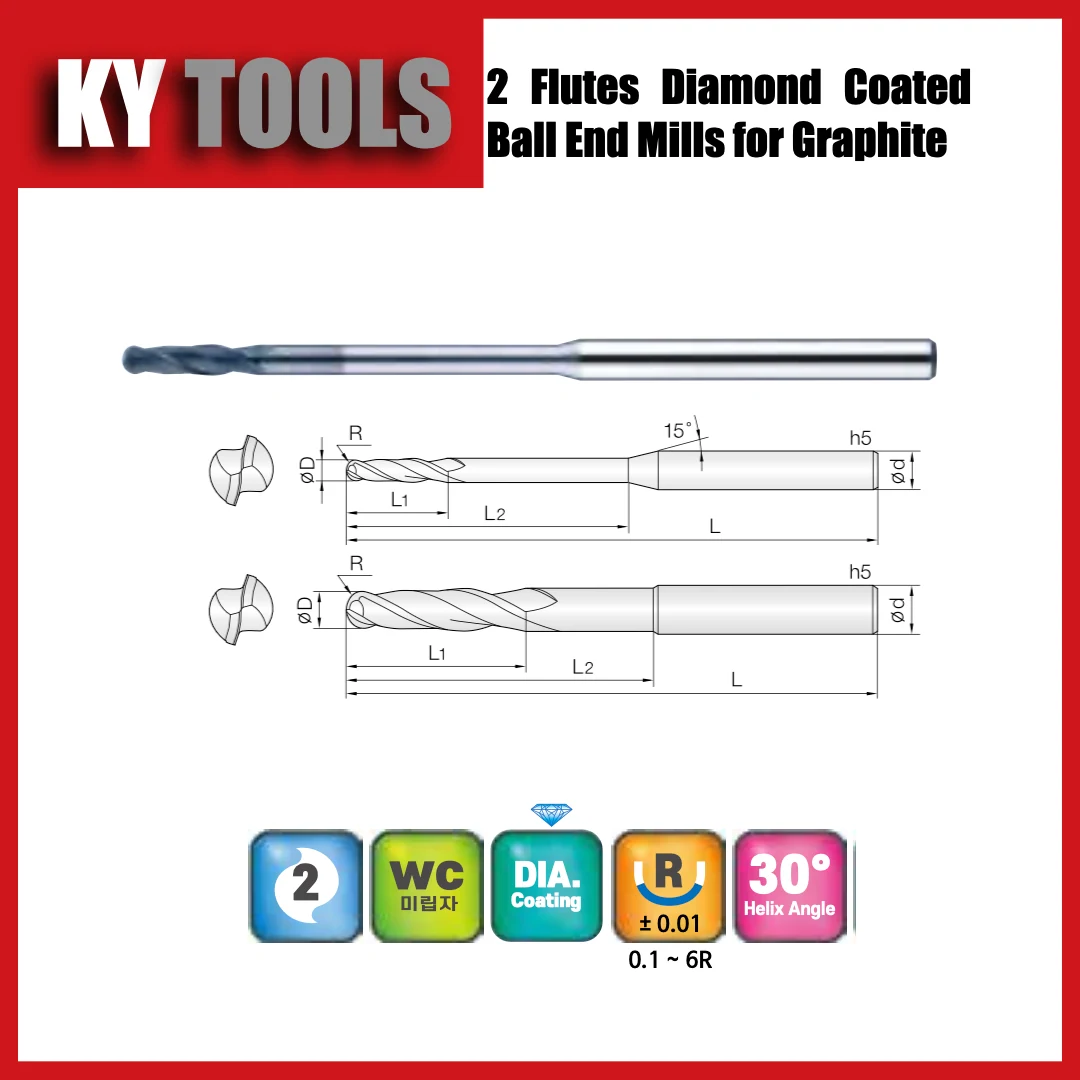
2DBE
2 날 · 볼 · 표준 길이
Ø0.2–12 mm · 120 규격
시리즈 사양 보기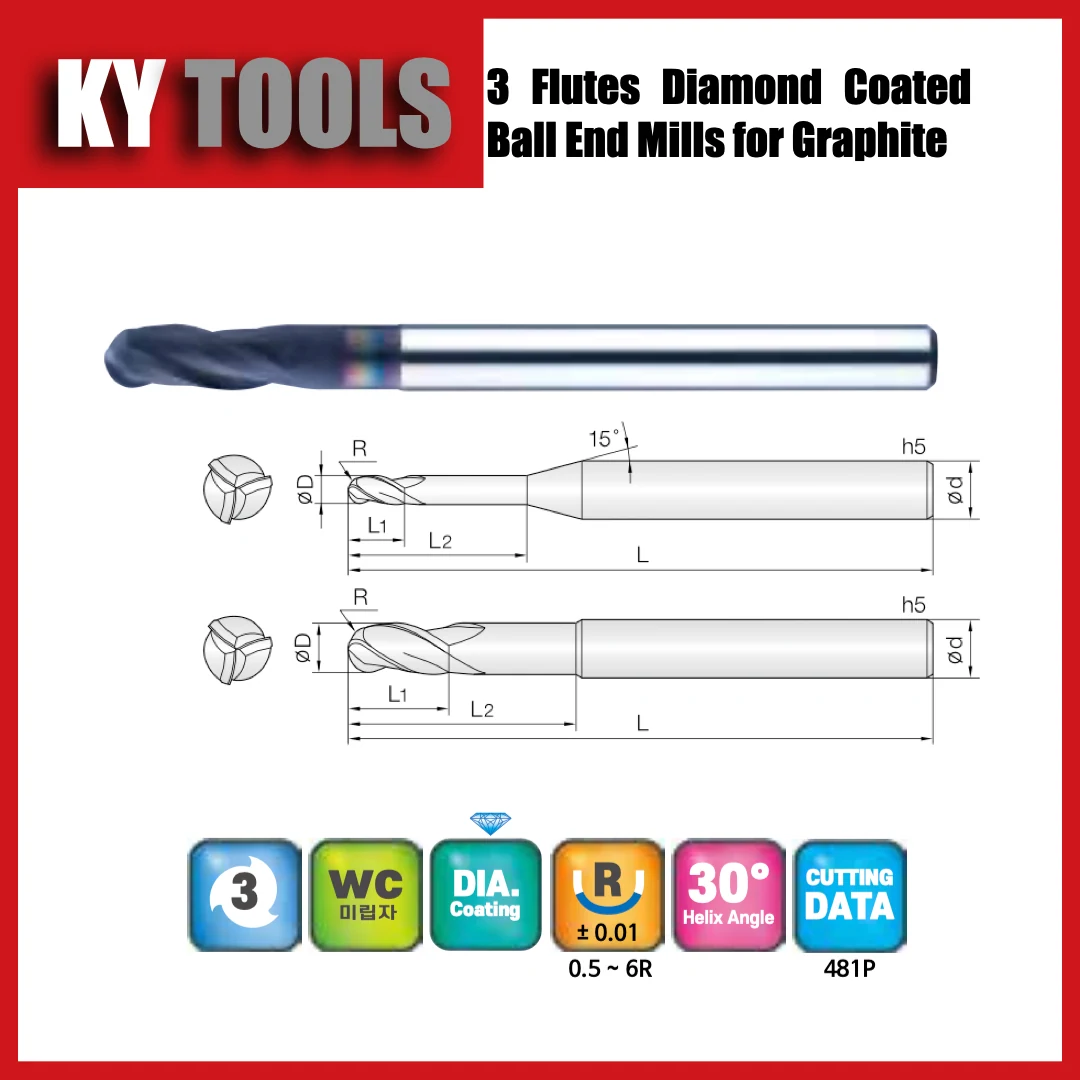
3DBE
3 날 · 볼 · 표준 길이
Ø1–12 mm · 59 규격
시리즈 사양 보기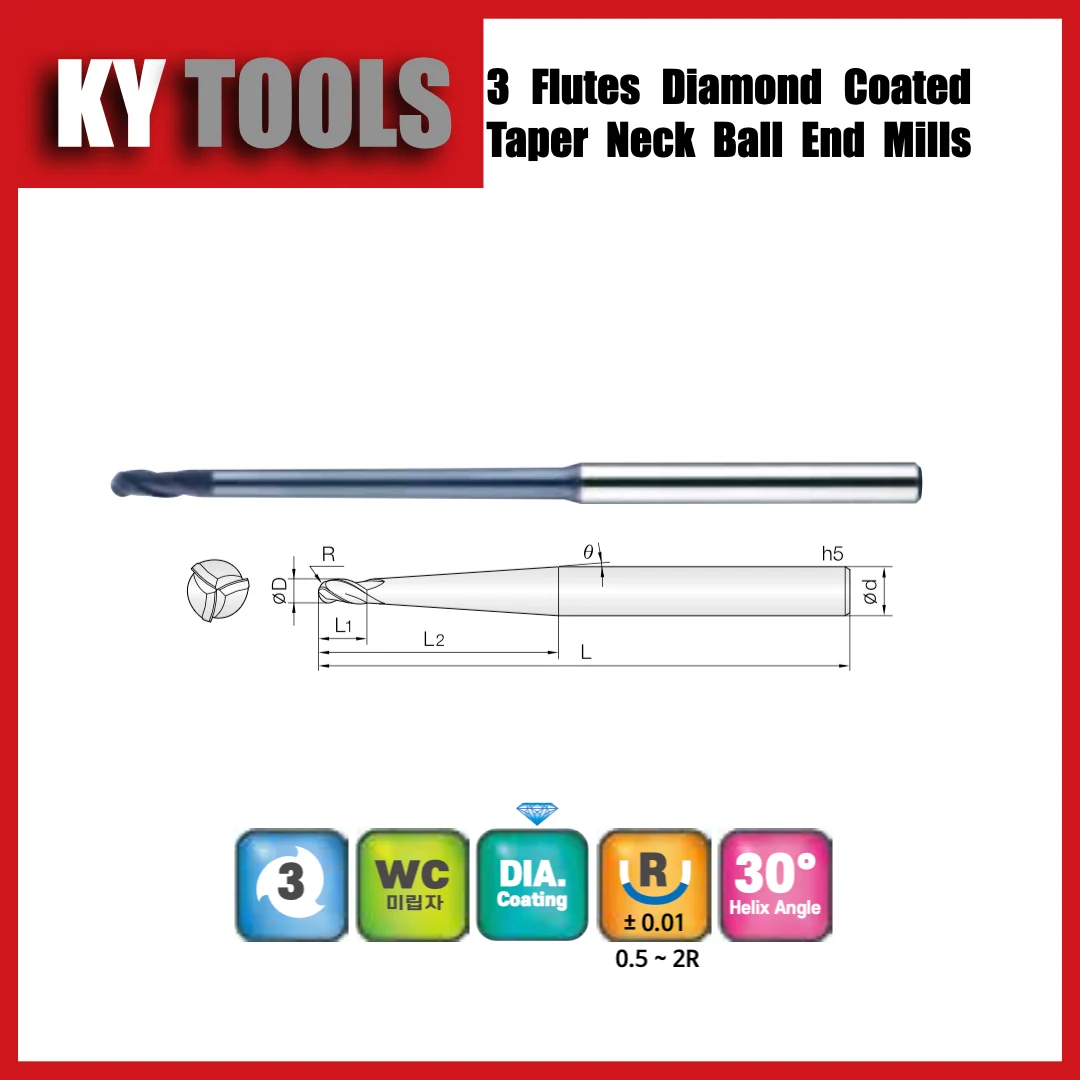
3TBD
3 날 · 볼 · 테이퍼 넥
Ø1–4 mm · 26 규격
시리즈 사양 보기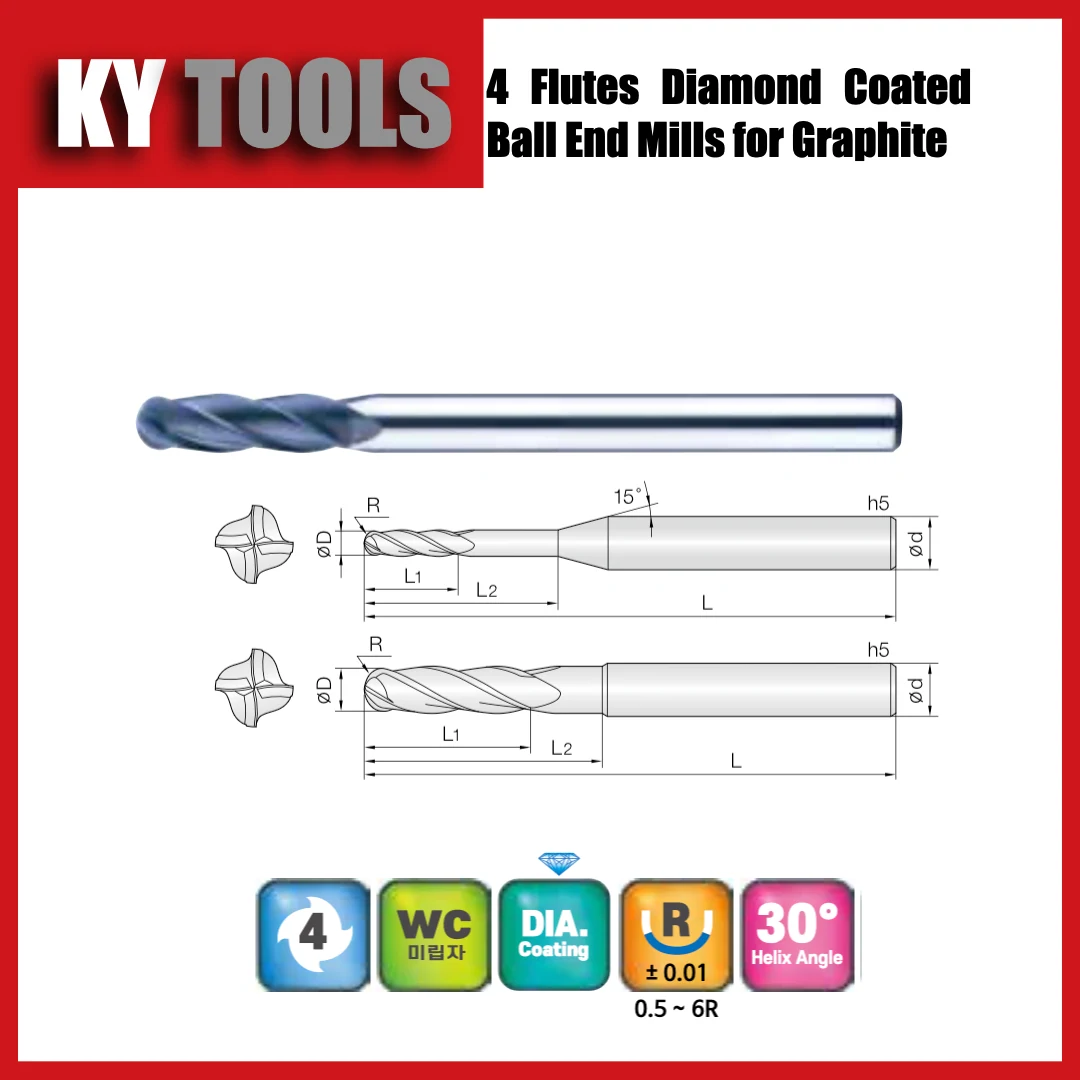
4DBE
4 날 · 볼 · 표준 길이
Ø1–12 mm · 55 규격
시리즈 사양 보기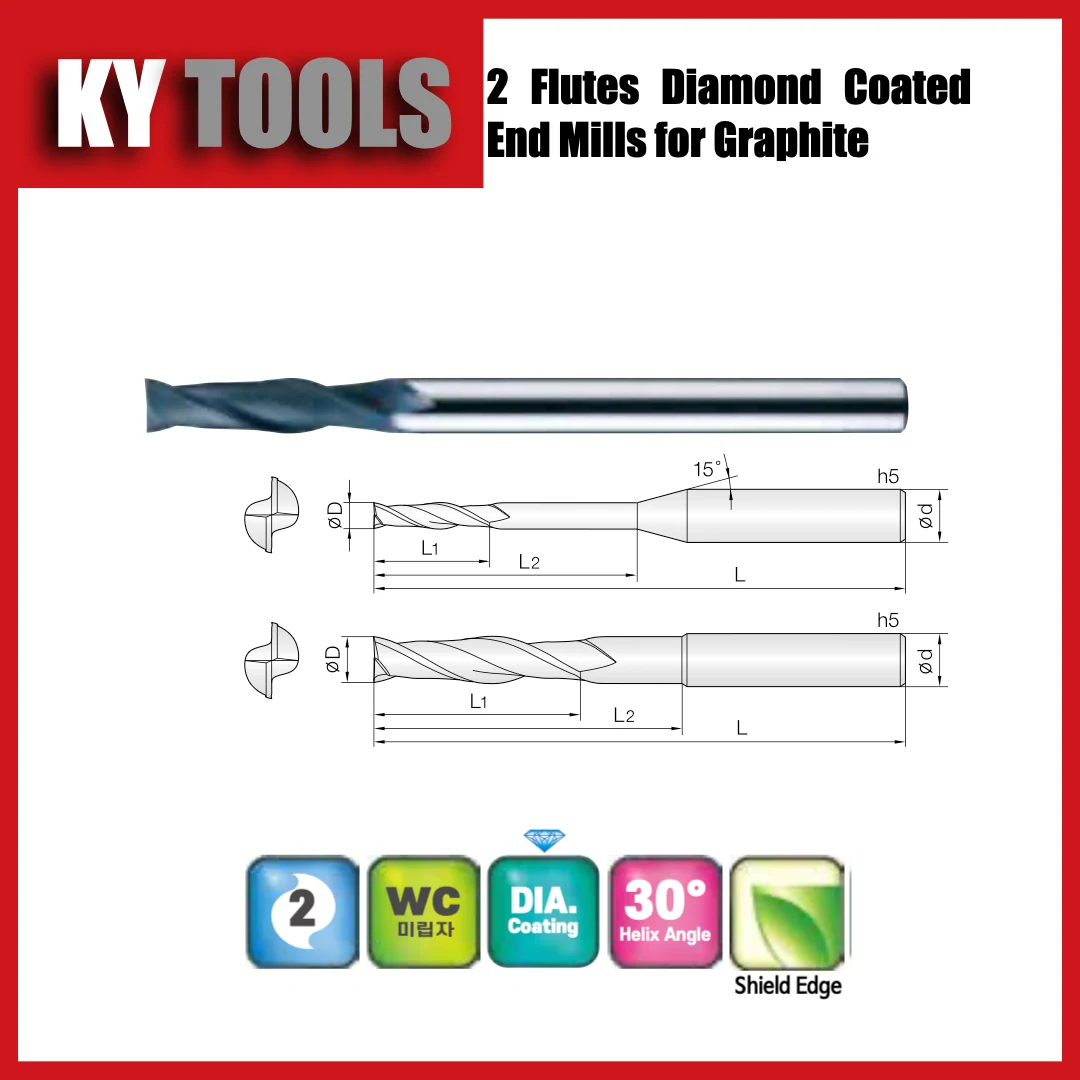
2DEM
2 날 · 스퀘어 · 표준 길이
Ø0.2–12 mm · 63 규격
시리즈 사양 보기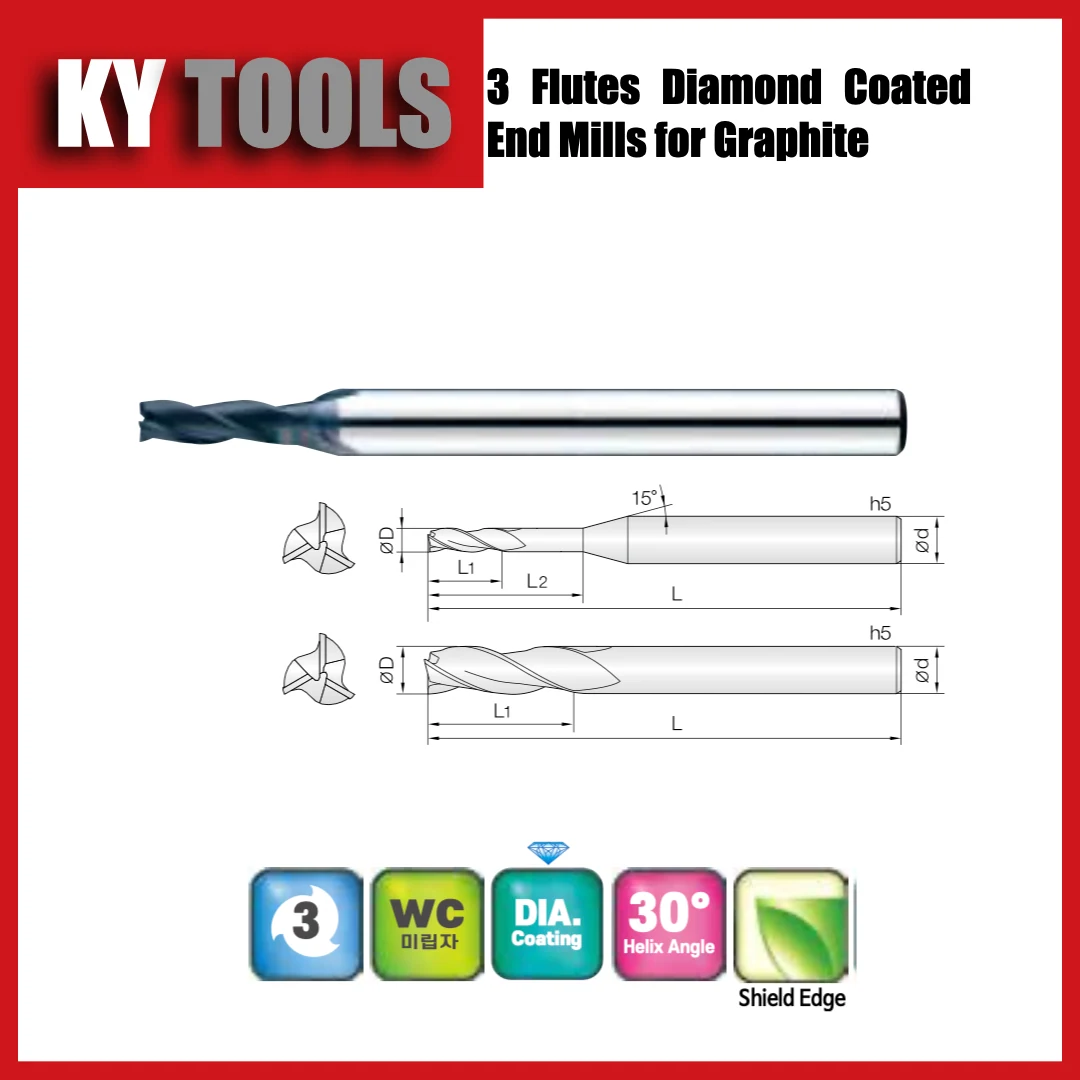
3DEM
3 날 · 스퀘어 · 표준 길이
Ø1–12 mm · 32 규격
시리즈 사양 보기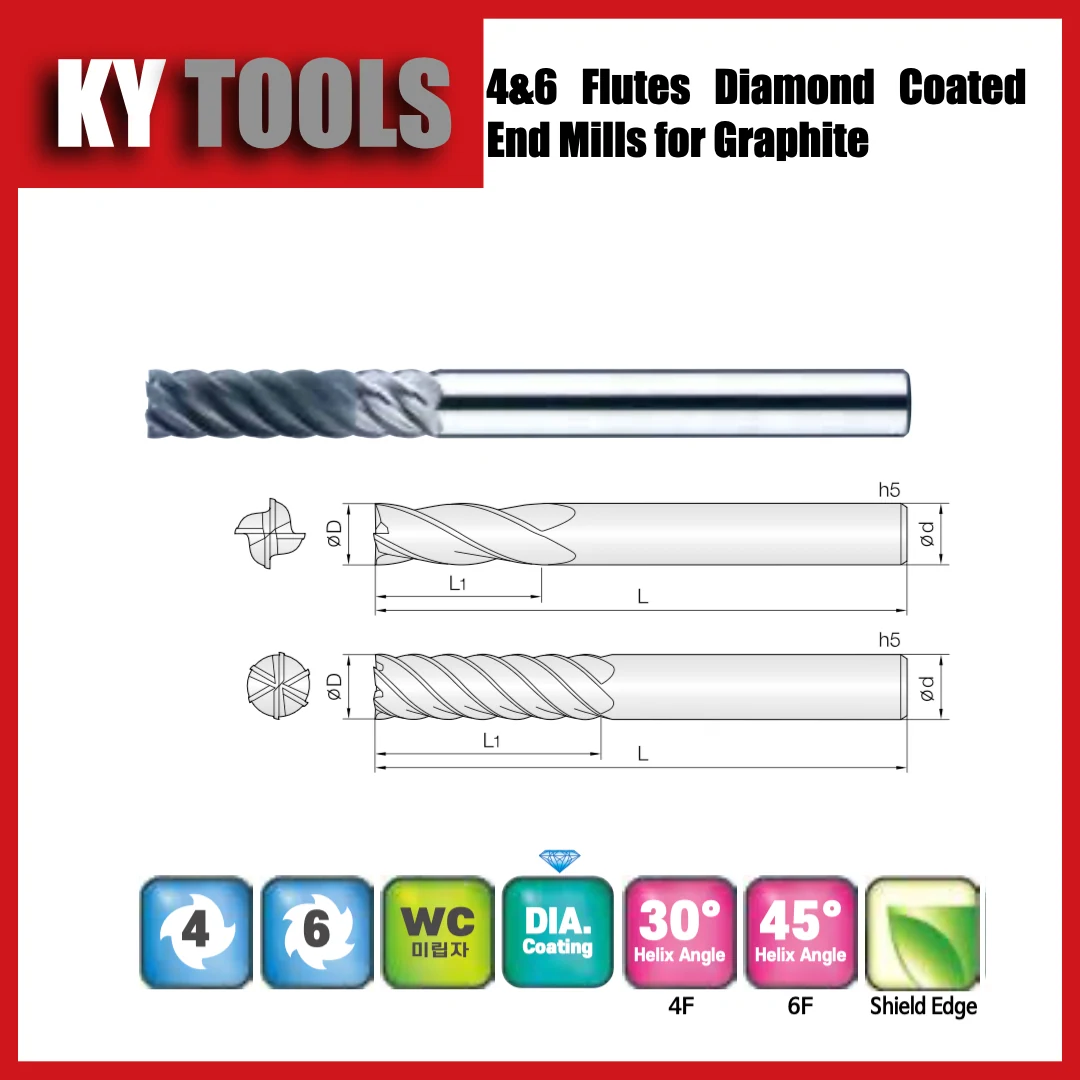
4DEM / 6DEM
4 / 6 날 · 스퀘어 · 표준 길이
Ø2–16 mm · 27 규격
시리즈 사양 보기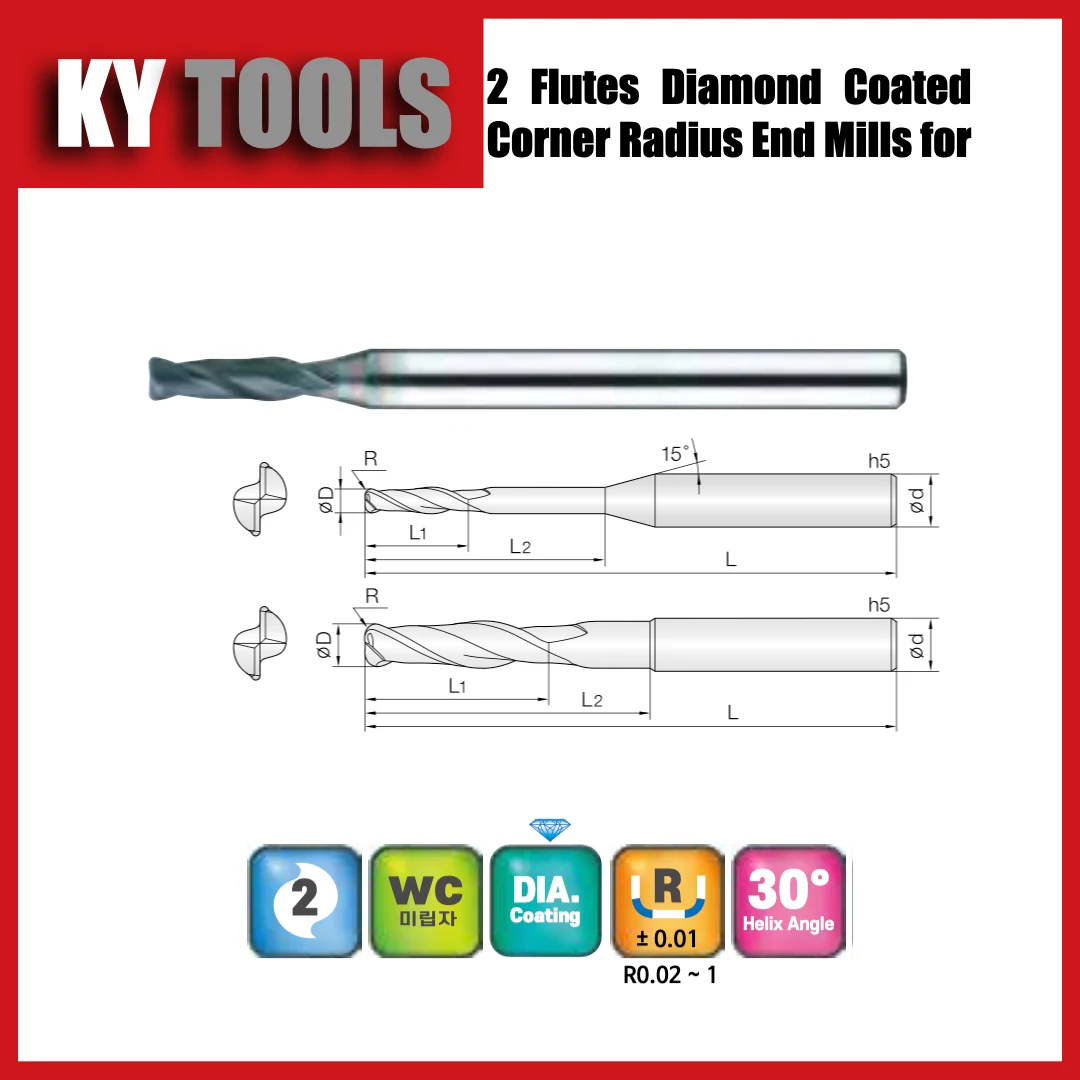
2DCR
2 날 · 코너 래디우스 · 표준 길이
Ø0.2–6 mm · 164 규격
시리즈 사양 보기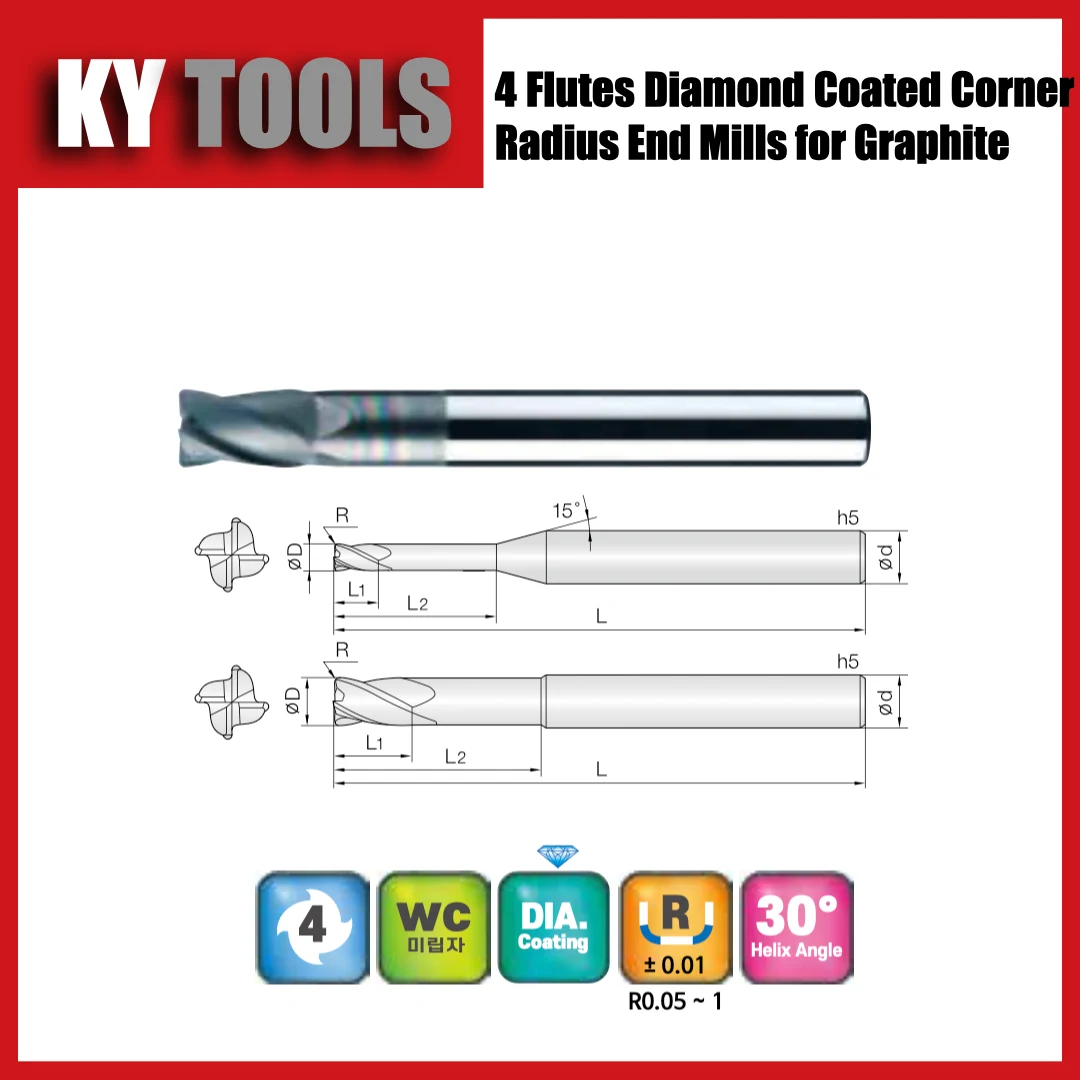
4DCR
4 날 · 코너 래디우스 · 표준 길이
Ø2–12 mm · 83 규격
시리즈 사양 보기코팅과 날 수는 실제 조건으로 비교합니다
CVD 다이아몬드, DLC, PCD는 서로 다른 재료 체계입니다. 정확한 사양과 흑연 적용 자료를 요청하세요. 무코팅 초경은 짧은 시험에 사용할 수 있지만, 절삭이 가능하다는 것만으로 경제적인 수명을 입증하지는 못합니다. 작은 형상에서는 직경과 볼 반경 공차가 코팅 완료 후 기준인지 확인해야 합니다.
2날 공구는 날 사이 공간 확보에 유리할 수 있고, 다날 공구는 회전당 접촉 횟수가 많습니다. 그러나 회전수와 이송이 같으면 날 수 증가에 따라 날당 이송은 감소합니다. 홈 가공, 측면 가공, 정삭의 절입 조건과 장비의 실제 이송 능력으로 판단하세요.
날 길이, 넥 길이, 홀더 밖 돌출 길이를 별도로 지정합니다. 불필요한 돌출을 줄이고 테이퍼 넥은 진입, 코너, 후퇴 중 간섭까지 확인하세요.
회전수와 이송 계산
해당 시리즈, 직경, 도달 길이, 축방향 절입 ap와 반경방향 절입 ae에 대한 제조사 자료부터 확인합니다. n = 1,000 × Vc / (π × D), Vf = n × z × fz입니다. D는 mm, Vc는 m/min, n은 rpm, fz는 mm/날, Vf는 mm/min입니다.
가상의 계산 예: 18,000 rpm × 2날 × 0.02 mm/날 = 720 mm/min입니다. 12,000 rpm에서 같은 날당 이송을 유지하려면 480 mm/min이 됩니다. 720 mm/min을 유지하면 0.03 mm/날로 증가합니다. 이 숫자는 미확인 공구의 권장 절삭 조건이 아닙니다.
수직 볼 공구가 하반구 범위에서 평면을 가공하면 접촉 경계의 유효 직경은 Deff = 2 × √(ap × (D − ap))입니다. D = 6 mm, ap = 0.10 mm이면 약 1.54 mm입니다. 볼 중심의 국부 속도는 0이므로 공칭 직경만으로 실제 접촉 속도를 설명할 수 없습니다. 공구, 홀더와 주축의 속도 제한은 반드시 지켜야 합니다.
이상적인 구면 공구의 평면 잔류 높이는 h = R − √(R² − (s/2)²)입니다. R = 3 mm, 스텝오버 s = 0.20 mm이면 약 1.67 µm지만 Ra 값은 아닙니다. 입자 탈락, 런아웃과 마모가 실제 표면을 바꿉니다.
깨짐과 치수 변화를 관리하는 시험
치수, 모서리 손상과 표면의 합격 기준을 먼저 정합니다. 흑연 등급, 프로그램, 고정과 측정법을 동일하게 유지하며 합격 수량, 치수 변화, 가공 및 교환 시간을 기록하세요. 파손까지 기다리지 말고 합격 한계로 교환 시점을 정합니다.
출구 깨짐은 지지 상태, 공구 이탈 방향과 날 상태부터 점검합니다. 치수 변화는 보정값을 바꾸기 전에 마모, 런아웃과 측정 일관성을 확인합니다. 깊은 벽의 흔적은 돌출 길이와 넥 간섭을 확인하세요. 집진과 건식·습식 선택은 재료 및 장비 제조사의 시스템 요구에 맞춰야 합니다.
가격보다 합격 전극당 비용
가상 예로 30 USD 공구가 합격품 10개를 만들면 공구비는 개당 3 USD, 90 USD 공구로 60개를 만들면 1.50 USD입니다. 실제 가격이나 수명 약속이 아닙니다. 정지, 불량과 사이클 시간까지 포함하여 비교하세요.
견적에는 무엇이 필요한가요?
흑연 등급, 도면, 공차, 직경과 반경, 날·넥 길이, 돌출량, 코팅, 회전수 제한, 시험 수량과 연간 수요가 필요합니다. Solid Carbide Direct의 2DEM, 2DBE, 3TBD, 4DCR을 형상별로 비교하고 정확한 주문 코드와 간섭을 확인하세요.
기술 참고 자료
태그