グラファイト電極用エンドミルを形状、ダイヤモンド被膜、首下長さで比較。送り計算、欠けの確認、良品電極当たりのコストまで解説。
グラファイト電極の量産では、グラファイト向けに設計されたダイヤモンドコーティング超硬エンドミルが有力な評価候補です。図面の形状、コーティング後の寸法、必要な到達長さ、良品電極当たりのコストで選びます。本記事は用途別の選定ガイドであり、ブランド順位や自社の工具寿命試験結果ではありません。
最小形状と公差から選定する
最小内隅半径、最も狭い溝、最深部の壁、厳しい公差を確認し、グラファイトの材種も記録します。放電ギャップを考慮した電極形状と、切削工具の摩耗補正は別に扱ってください。
| 加工形状 | 候補工具 | 注文前の確認 |
|---|---|---|
| 平底ポケット・溝 | スクエア | 被膜後の径公差、全溝加工条件 |
| 隅Rが許される荒加工 | ラジアス | 工具隅Rと残り代 |
| 三次元曲面 | ボール | ボール半径、接触位置、ピックフィード |
| 狭く深いキャビティ | 首逃げ・テーパネック | 全経路での首部とホルダの干渉 |
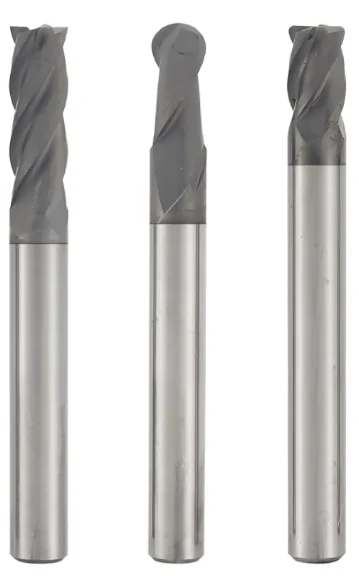
グラファイト用ダイヤモンドコートエンドミルを選ぶ
全14シリーズを刃形、到達長さ、径で比較。シリーズページで寸法、注文コード、切削参考条件を確認できます。
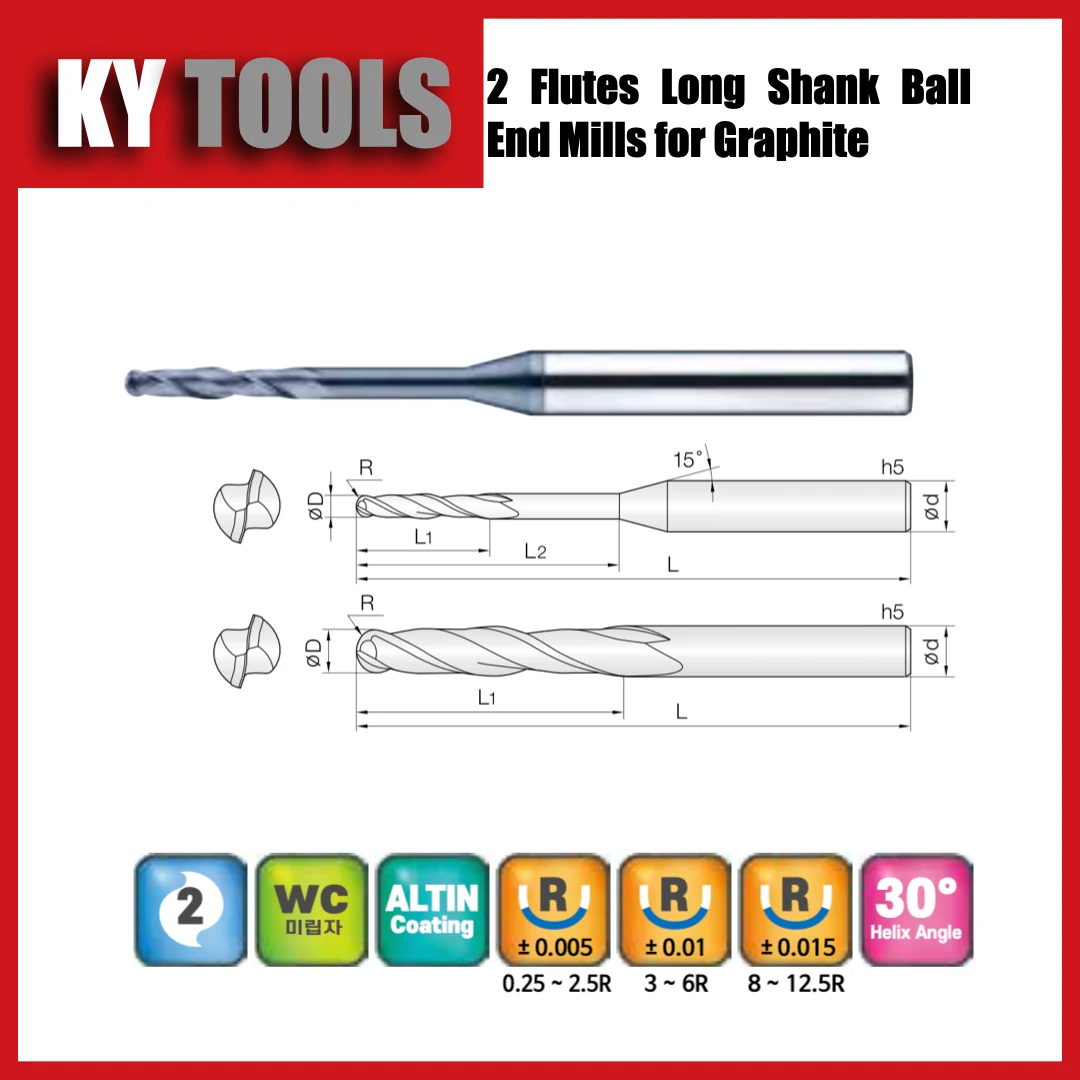
2GBE
2 枚刃 · ボール · ロングシャンク
Ø0.5–25 mm · 77 サイズ
シリーズ仕様を見る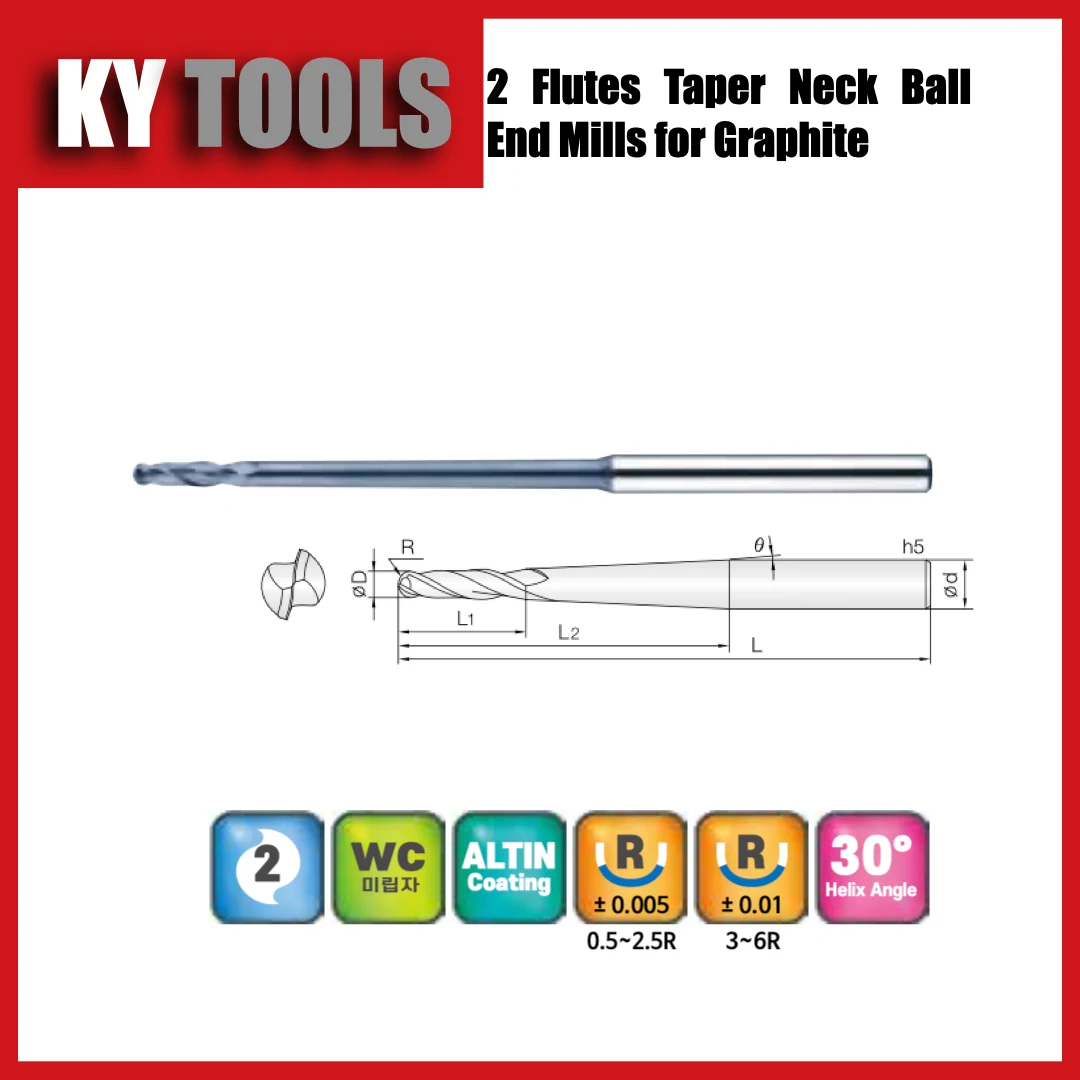
2TGB
2 枚刃 · ボール · テーパネック
Ø1–12 mm · 27 サイズ
シリーズ仕様を見る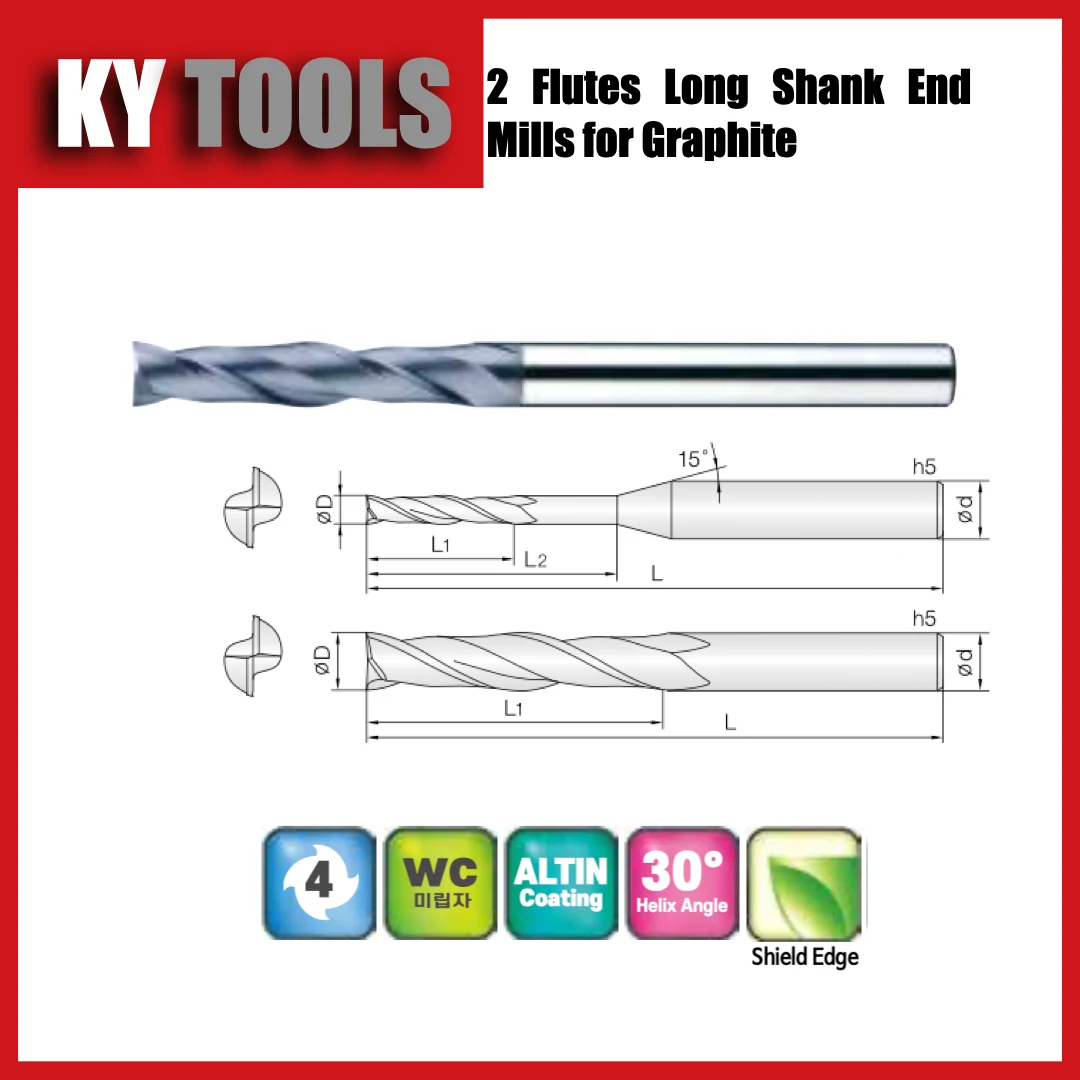
2GEM
2 枚刃 · スクエア · ロングシャンク
Ø0.5–20 mm · 37 サイズ
シリーズ仕様を見る4GEM
4 枚刃 · スクエア · ロングシャンク
Ø3–20 mm · 19 サイズ
シリーズ仕様を見る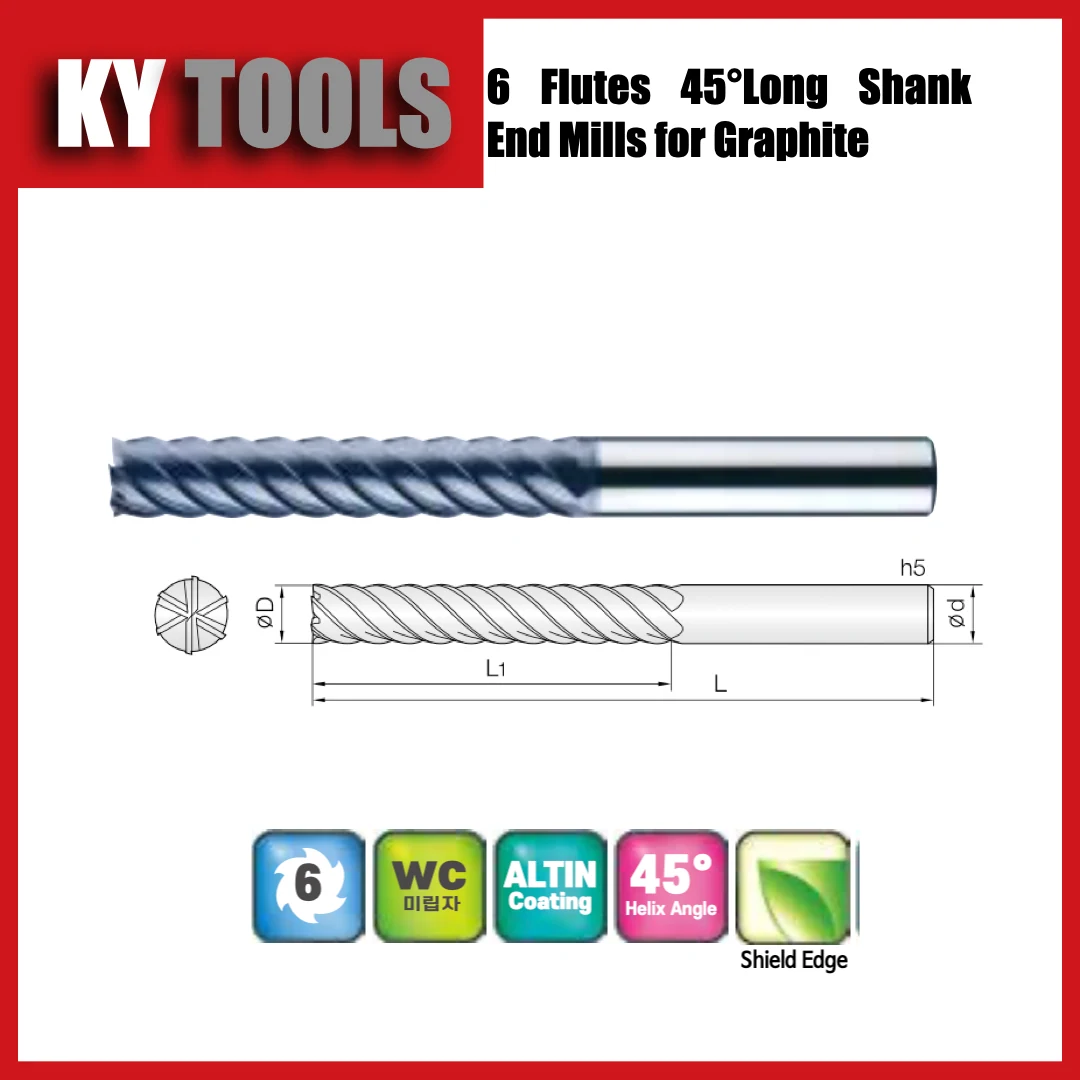
6GEM
6 枚刃 · スクエア · ロングシャンク
Ø6–20 mm · 12 サイズ
シリーズ仕様を見る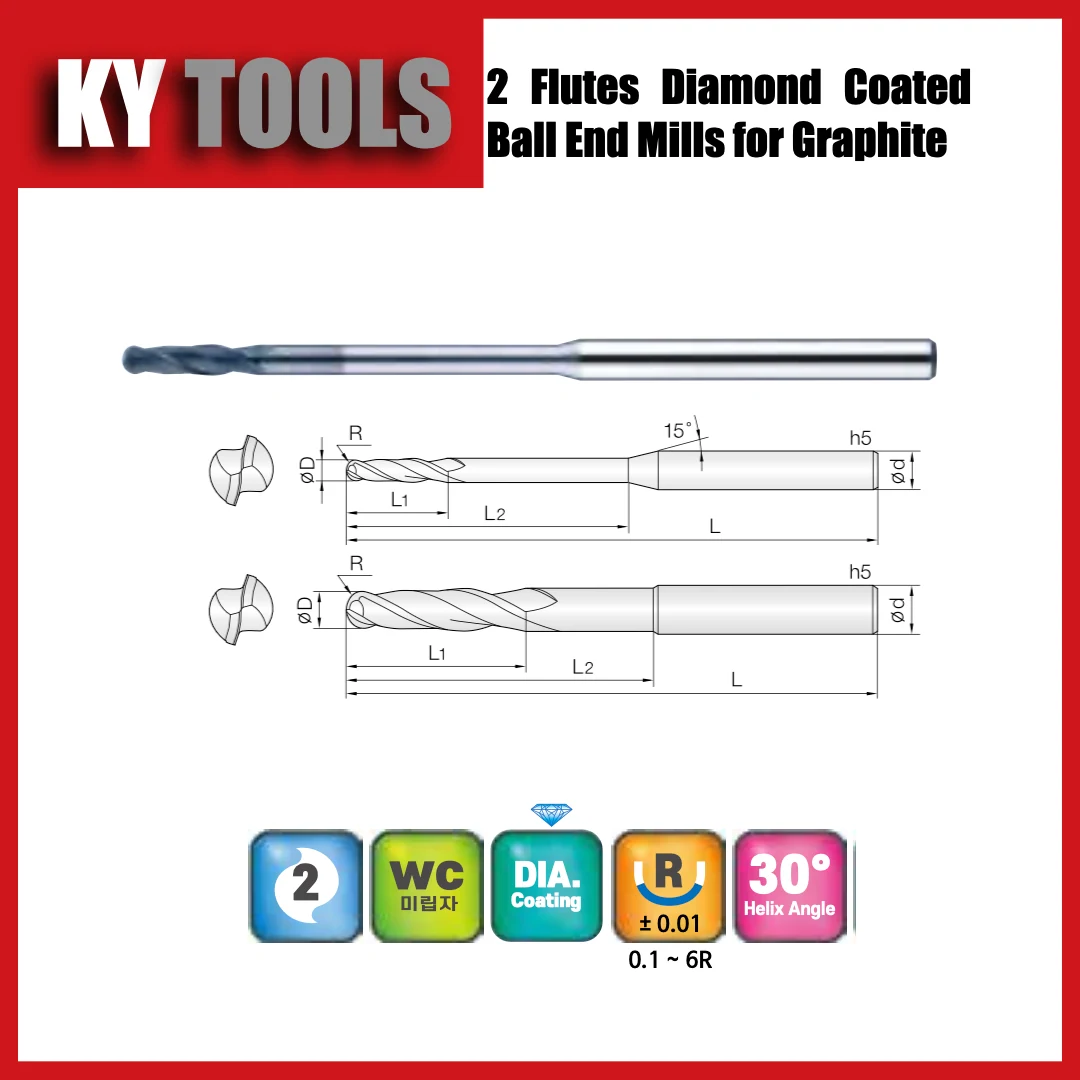
2DBE
2 枚刃 · ボール · 標準長
Ø0.2–12 mm · 120 サイズ
シリーズ仕様を見る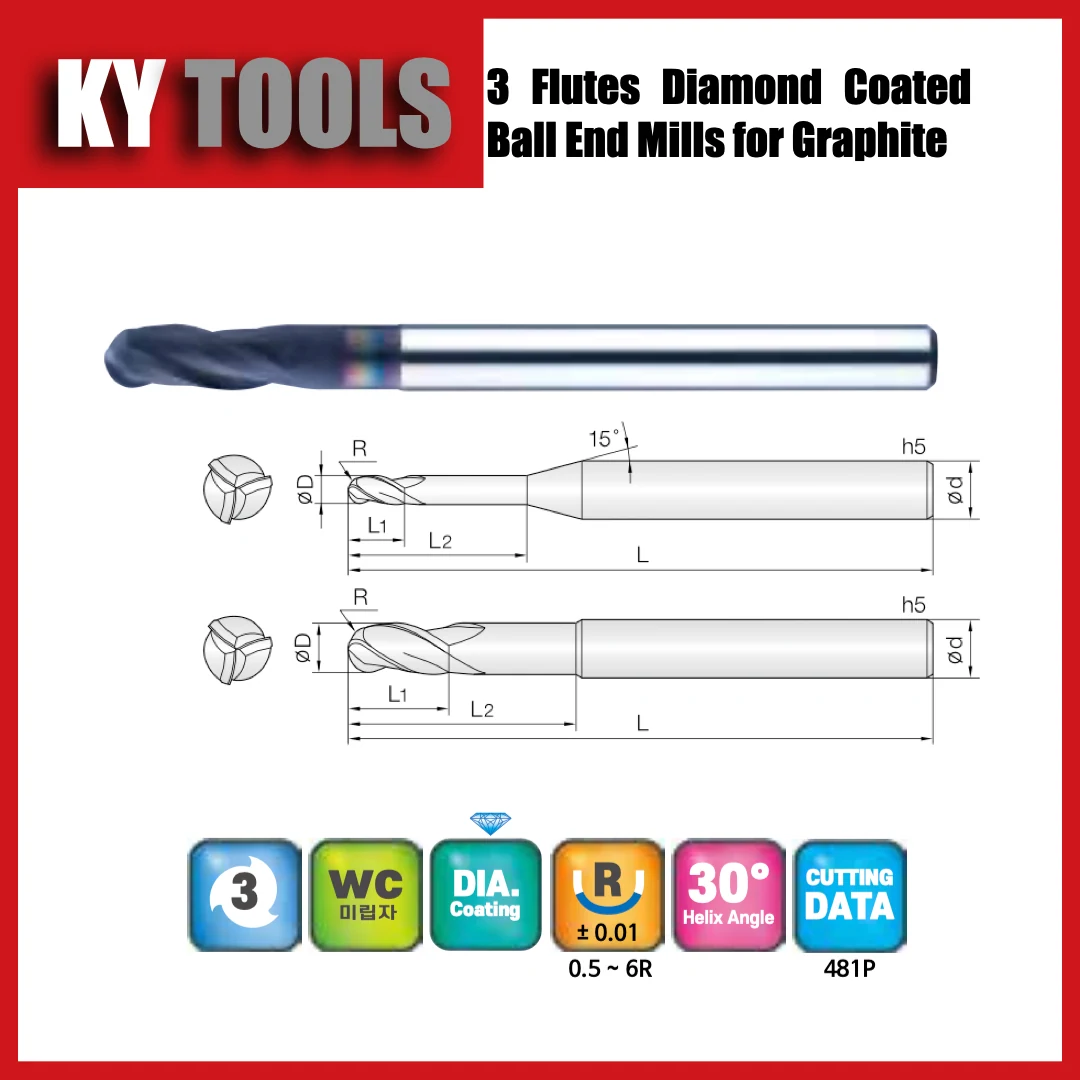
3DBE
3 枚刃 · ボール · 標準長
Ø1–12 mm · 59 サイズ
シリーズ仕様を見る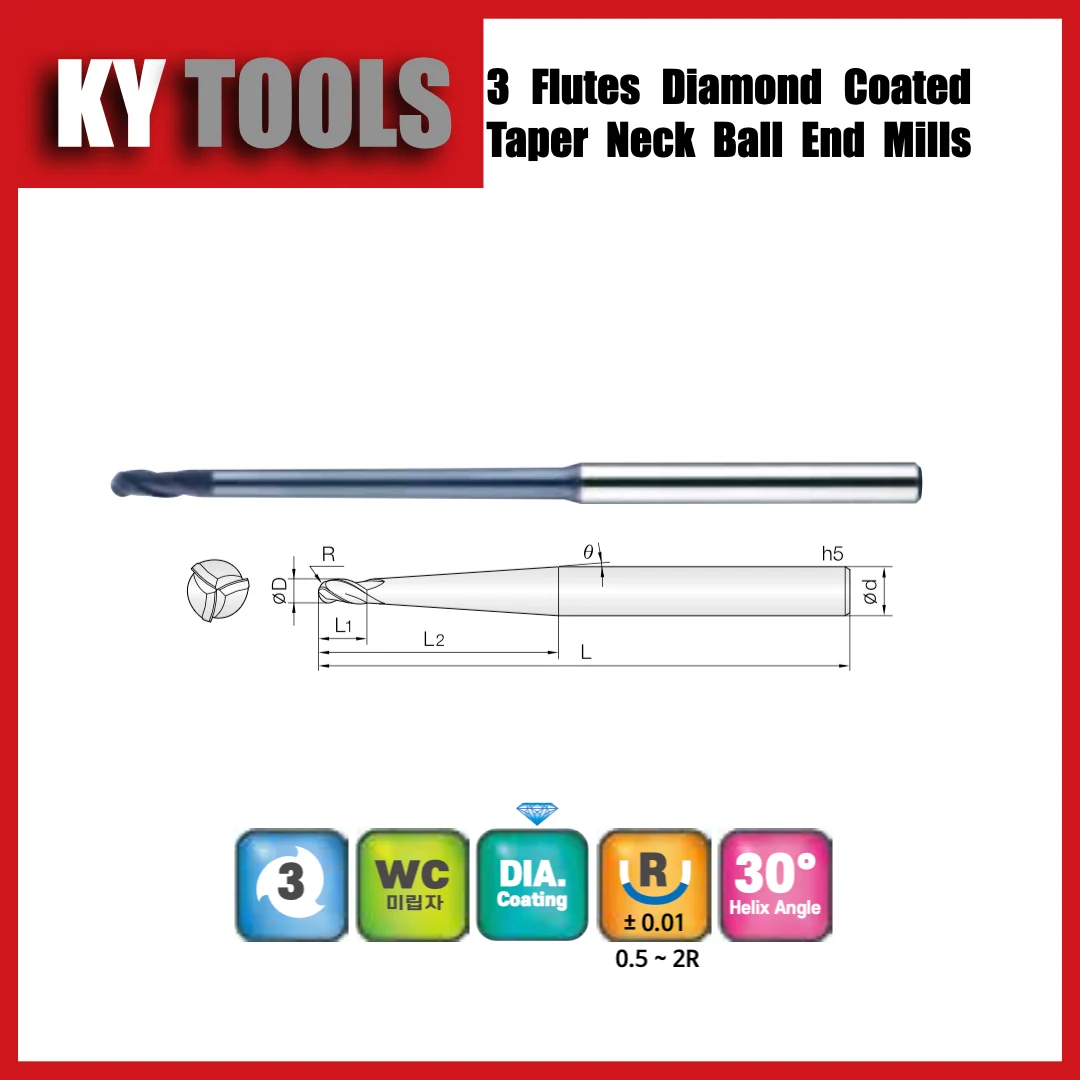
3TBD
3 枚刃 · ボール · テーパネック
Ø1–4 mm · 26 サイズ
シリーズ仕様を見る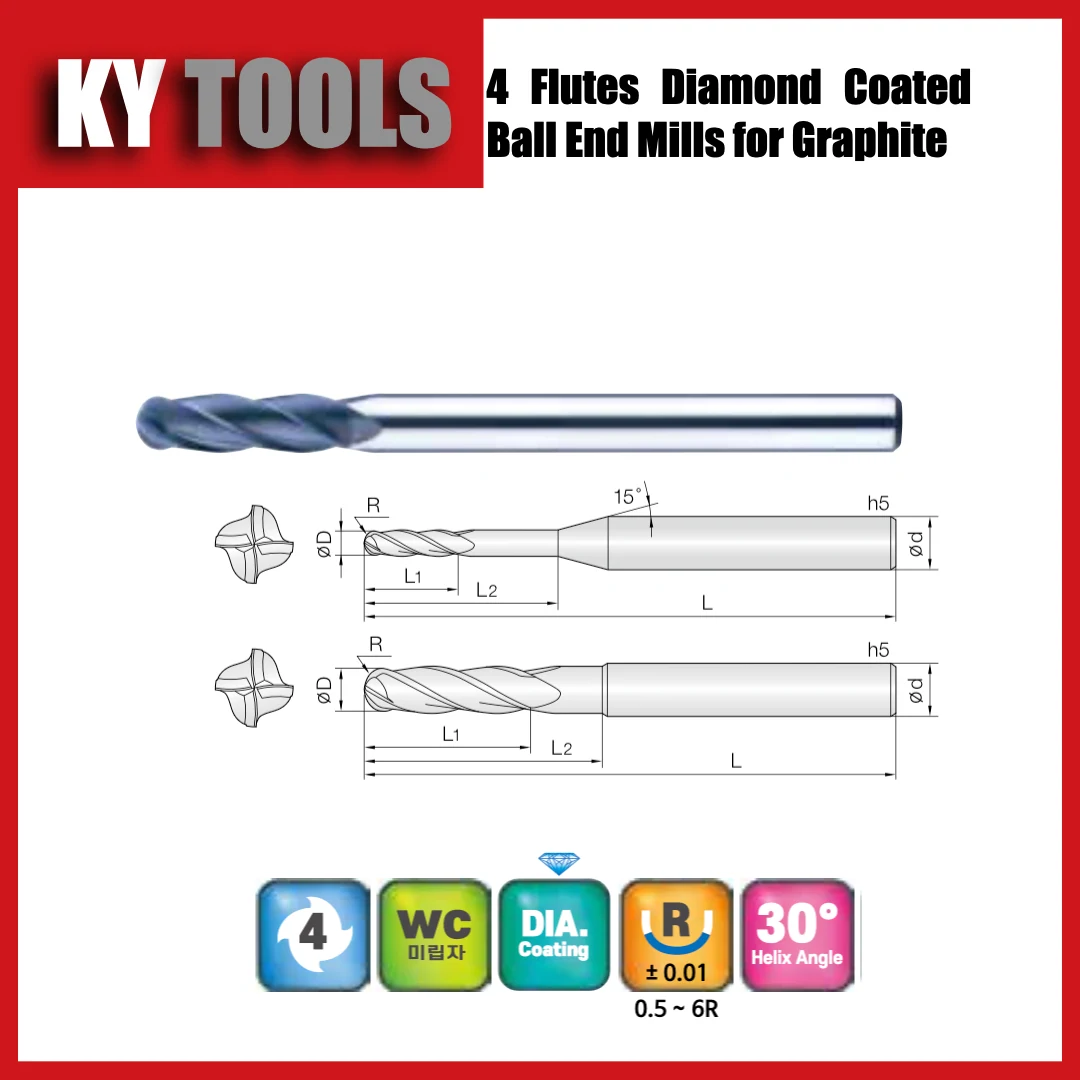
4DBE
4 枚刃 · ボール · 標準長
Ø1–12 mm · 55 サイズ
シリーズ仕様を見る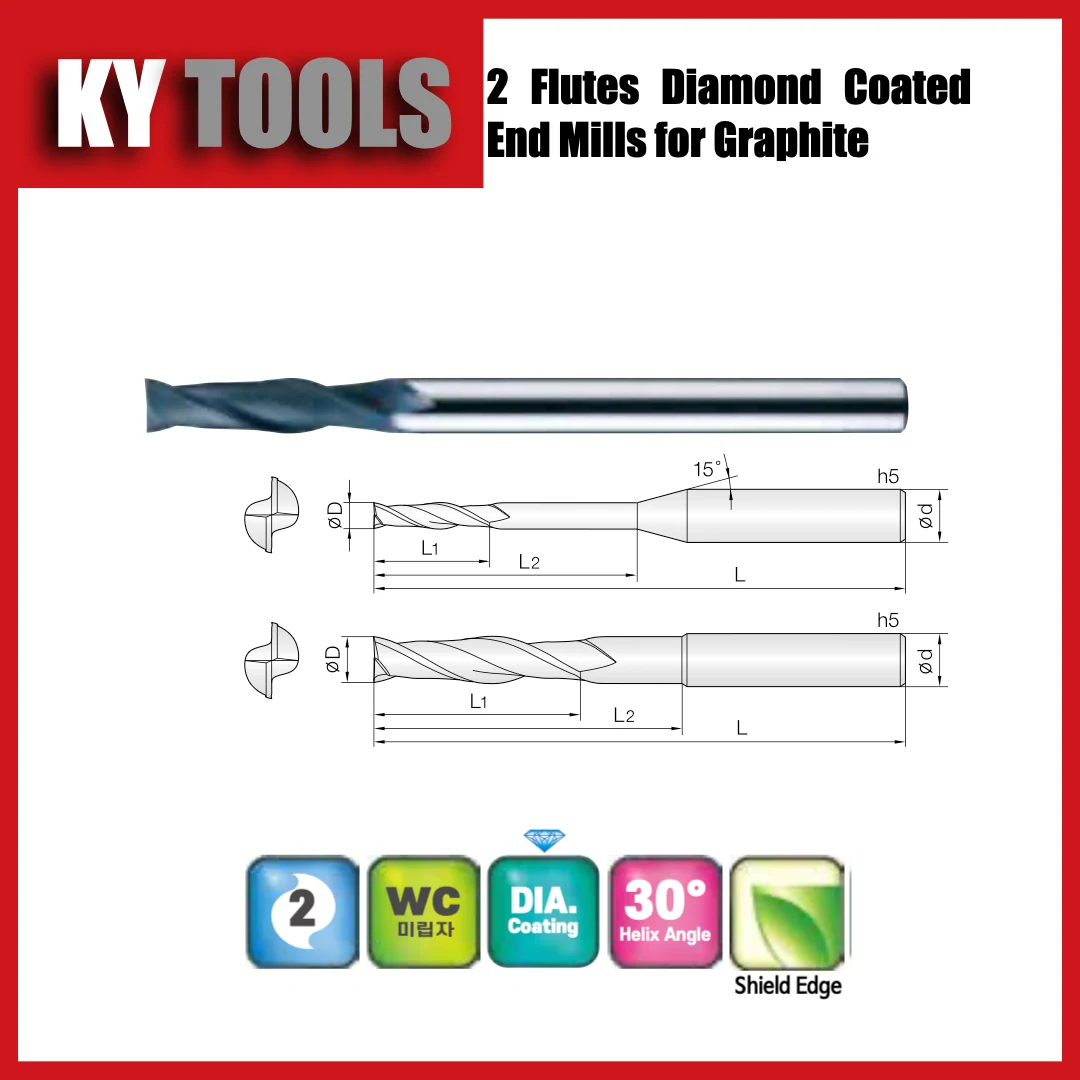
2DEM
2 枚刃 · スクエア · 標準長
Ø0.2–12 mm · 63 サイズ
シリーズ仕様を見る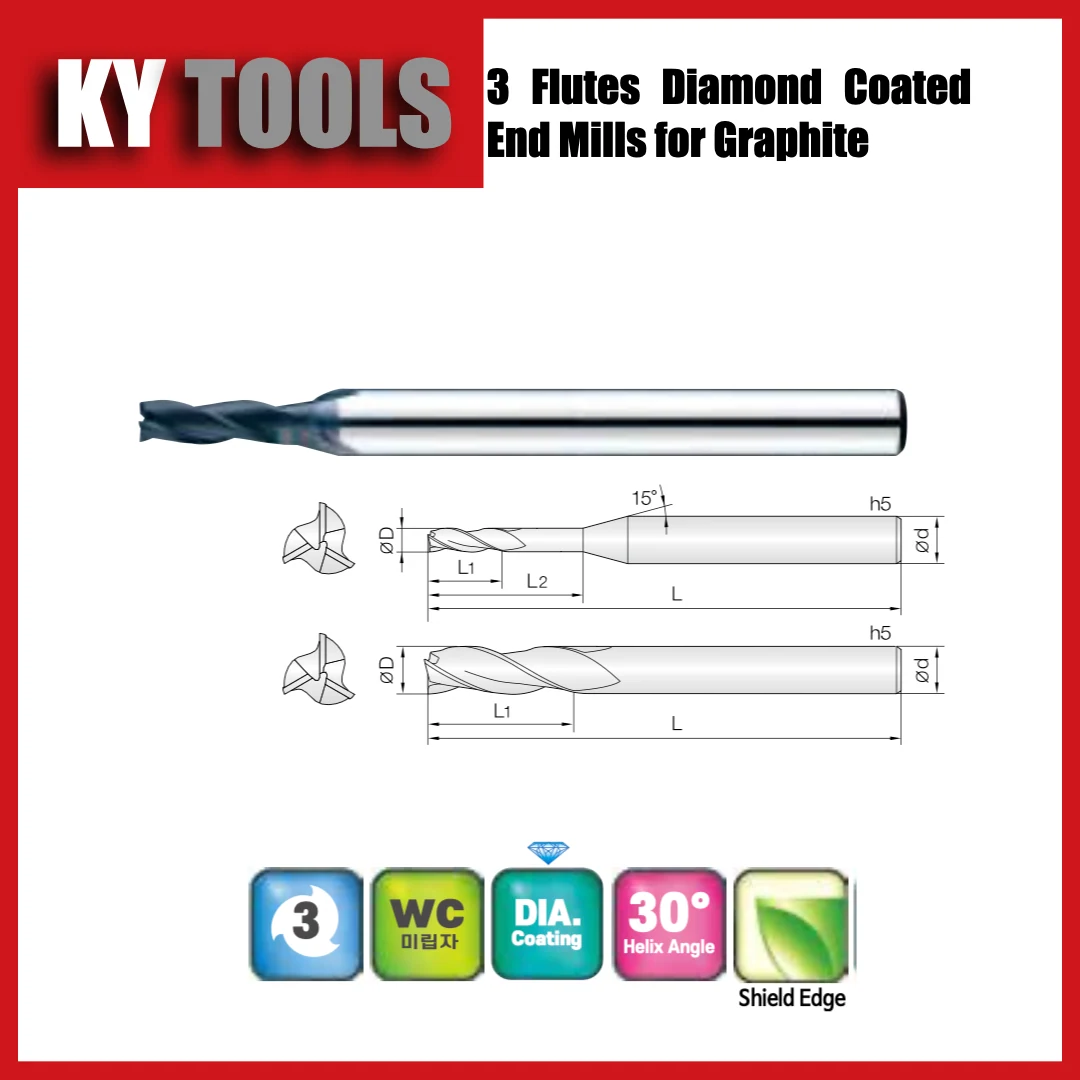
3DEM
3 枚刃 · スクエア · 標準長
Ø1–12 mm · 32 サイズ
シリーズ仕様を見る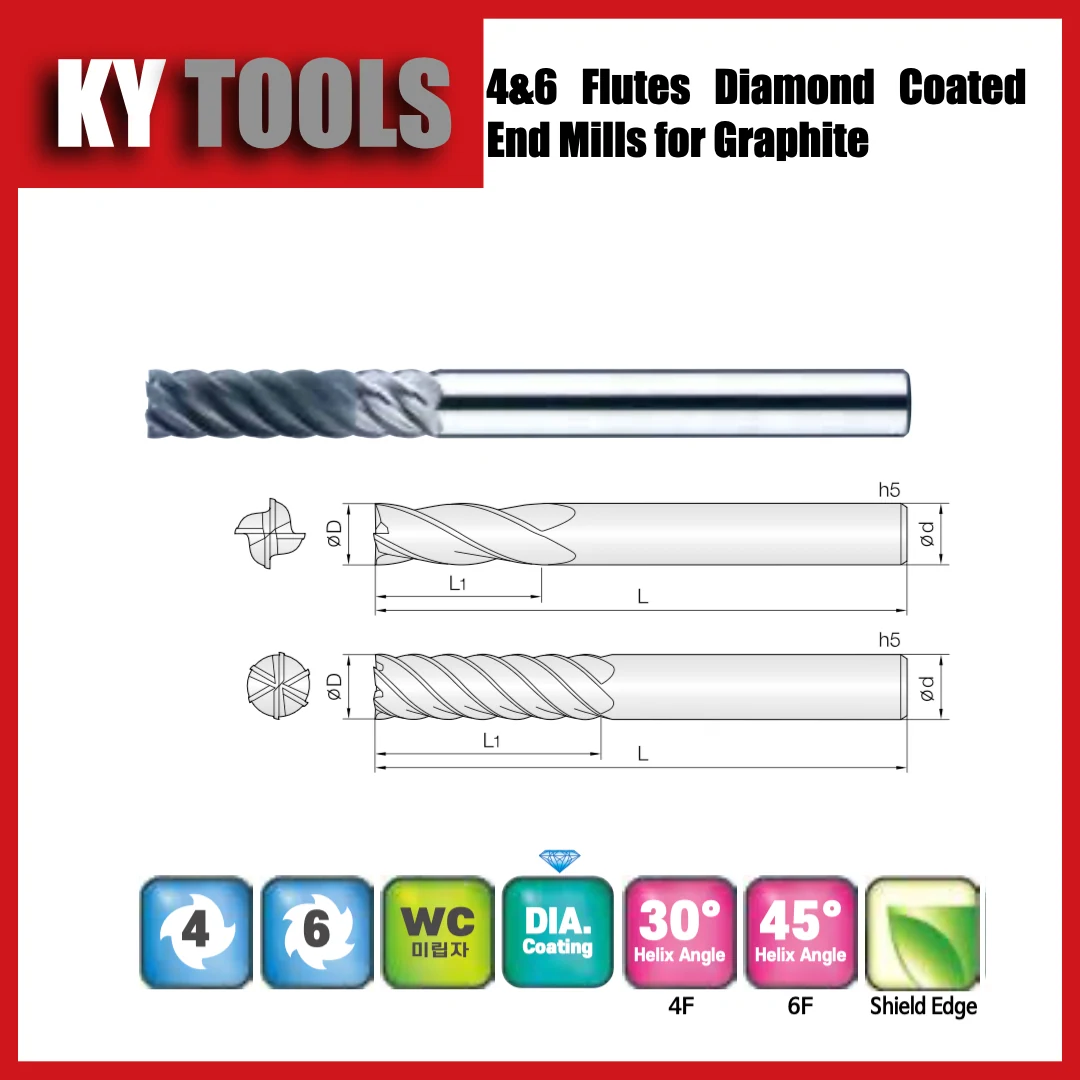
4DEM / 6DEM
4 / 6 枚刃 · スクエア · 標準長
Ø2–16 mm · 27 サイズ
シリーズ仕様を見る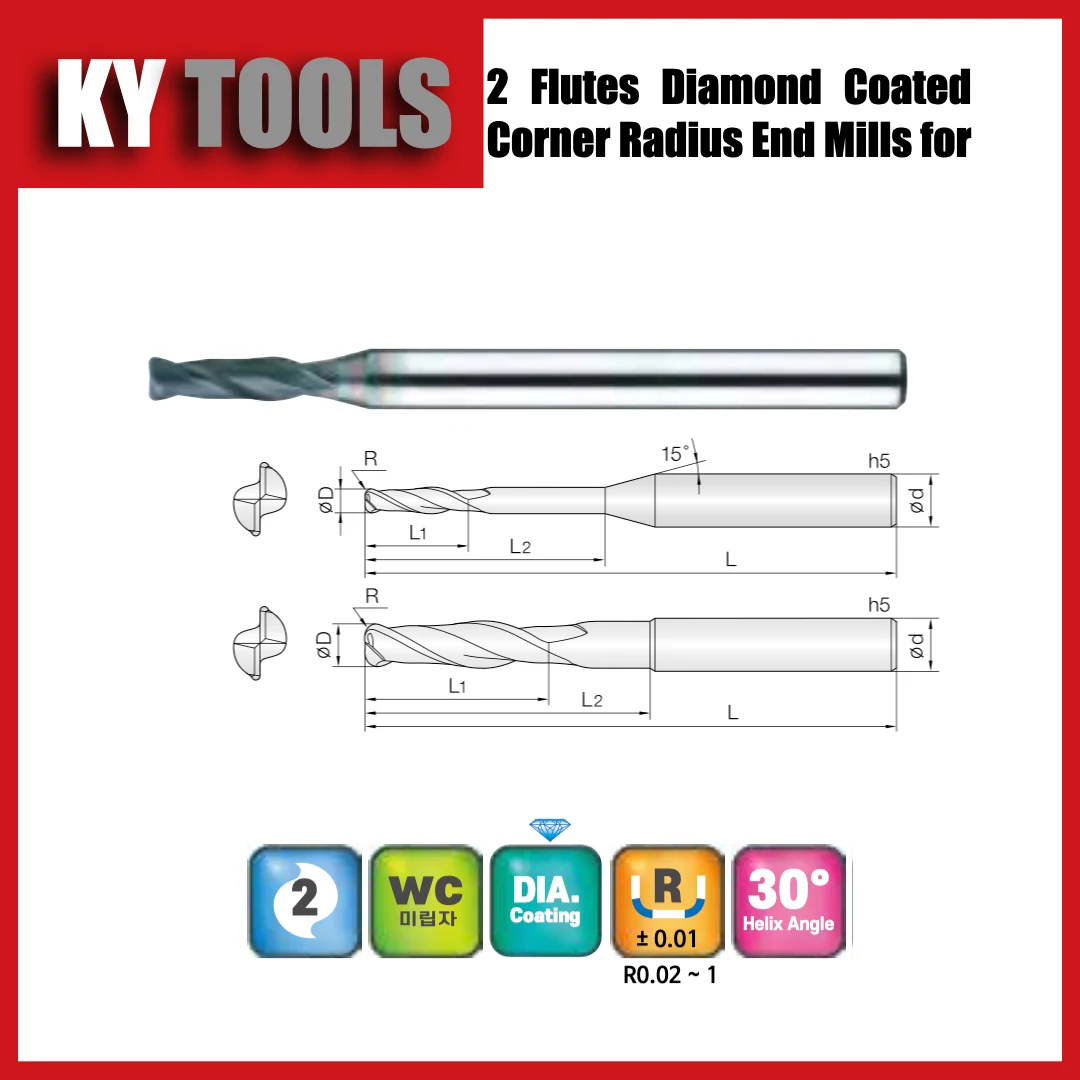
2DCR
2 枚刃 · ラジアス · 標準長
Ø0.2–6 mm · 164 サイズ
シリーズ仕様を見る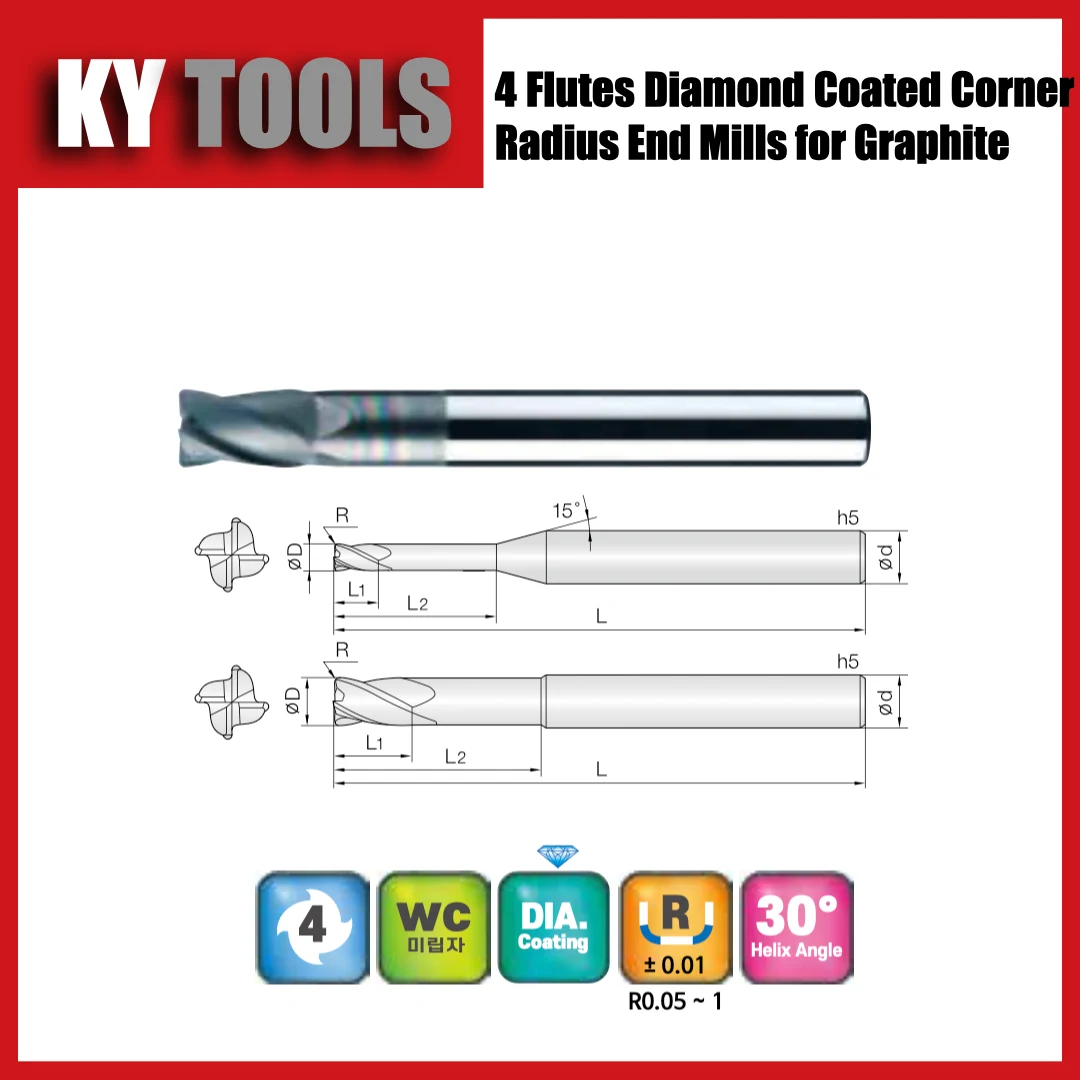
4DCR
4 枚刃 · ラジアス · 標準長
Ø2–12 mm · 83 サイズ
シリーズ仕様を見る被膜名だけで性能を判断しない
CVDダイヤモンド、DLC、PCDは異なる材料・工具構成です。正式な仕様とグラファイトでの適用データを確認します。ノンコート超硬は短時間の試加工で評価できますが、削れることだけでは経済的な寿命を証明できません。小径工具では完成品の径・ボール半径公差が被膜後の値かを確認してください。
2枚刃は刃間の空間を確保しやすく、多刃工具は1回転当たりの切削回数が増えます。ただし回転数と送り速度が同じなら、多刃化で1刃当たり送りは小さくなります。溝加工、側面加工、仕上げの条件と機械の実送りを見て比較します。
刃長、首下長さ、ホルダからの突出し量は別の寸法です。必要以上の突出しを避け、テーパネックは進入・隅部・退避も含めて干渉を確認します。
回転数と送りの計算を確認する
工具メーカーの該当シリーズ、径、到達長さ、軸方向切込みap、径方向切込みaeの条件を基準にします。n = 1,000 × Vc / (π × D)、Vf = n × z × fz。Dはmm、Vcはm/min、nはmin⁻¹、fzはmm/刃、Vfはmm/minです。
計算だけの仮定例として、18,000 min⁻¹、2枚刃、0.02 mm/刃なら送りは720 mm/minです。12,000 min⁻¹に下げて同じfzを保つなら480 mm/minとなります。720 mm/minのままでは0.03 mm/刃です。これらは未知の工具に対する推奨条件ではありません。
垂直なボール工具が平面を下半球内で切削する場合、接触境界の有効径は Deff = 2 × √(ap × (D − ap))。D = 6 mm、ap = 0.10 mmなら約1.54 mmです。ボール中心の局所速度はゼロであり、公称径だけでは接触部の切削速度を表せません。工具・ホルダ・主軸の許容回転数を超えてはいけません。
平面上の理想的な幾何学的カスプ高さは h = R − √(R² − (s/2)²)。R = 3 mm、ピックフィードs = 0.20 mmなら約1.67 µmです。これはRaの予測値ではなく、粒子の脱落、振れ、摩耗によって実際の面品位は変わります。
欠けと寸法変化を試加工で確認する
寸法、エッジ欠け、面品位の合否基準を先に決めます。同じ材種、プログラム、保持、測定方法で良品数と加工・交換時間を記録し、破損まで使うのではなく合否限界で交換時期を決めます。
出口の欠けは支持状態、工具の抜け方向、刃先を確認。寸法が徐々に変化する場合は補正前に摩耗、振れ、測定の再現性を確認します。深い壁の加工痕では突出しと首部干渉を調べます。集じん設備と乾式・湿式の選択は材料・機械メーカーの指定に従ってください。
良品当たりコストと見積条件
架空例では、30 USDの工具で良品10個なら工具費は3 USD/個、90 USDで60個なら1.50 USD/個です。販売価格や寿命保証ではありません。交換停止、廃棄、加工時間も含めて評価します。
見積依頼に必要な情報は?
材種、図面、公差、径・半径、刃長・首下長さ、突出し、被膜、回転数上限、試作数量、年間数量を送付してください。Solid Carbide Directの2DEM、2DBE、3TBD、4DCRを形状別に比較し、注文コードと干渉条件を確認できます。
技術参考資料
タグ