Graphitfräser nach Geometrie, Diamantbeschichtung und Auskragung auswählen. Vorschub prüfen, Ausbrüche untersuchen und Kosten je Gutteil vergleichen.
Für die Serienfertigung von Graphitelektroden ist ein für Graphit ausgelegter, diamantbeschichteter Hartmetallfräser ein sinnvoller Prüfkandidat. Entscheidend sind die geforderten Merkmale, die Maße nach der Beschichtung und die Kosten je Gutteil. Dieser Leitfaden ist keine Markenrangliste und enthält keine eigenen Standzeitversuche.
Von der Zeichnung zur Werkzeuggeometrie
Prüfen Sie zuerst den kleinsten Innenradius, die schmalste Nut, die tiefste Wand und die engste Toleranz. Dokumentieren Sie die Graphitsorte. Funkenspaltzugabe und Korrektur des Fräserverschleißes müssen getrennt betrachtet werden.
| Bearbeitung | Werkzeugkandidat | Vor Bestellung prüfen |
|---|---|---|
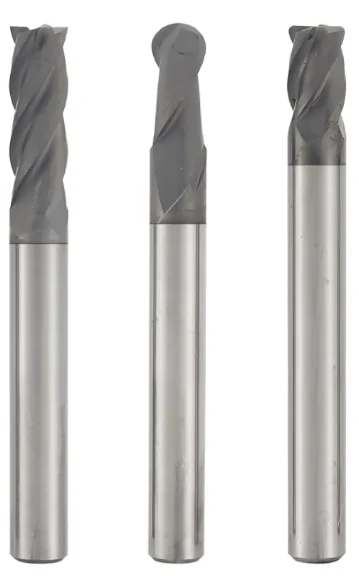
| Ebene Taschen und Nuten | Schaftfräser mit scharfer Ecke | Beschichteter Durchmesser und Bedingungen für Vollnuten |
| Schruppen mit zulässigem Bodenradius | Torusfräser | Eckenradius und Restmaterial |
| Freiformflächen | Kugelfräser | Kugelradius, Kontaktpunkt und Bahnabstand |
| Tiefe schmale Kavitäten | Freigestellter oder konischer Hals | Hals- und Halterfreiraum über den gesamten Werkzeugweg |
Diamantbeschichtete Graphitfräser auswählen
Vergleichen Sie alle 14 Serien nach Geometrie, Reichweite und Durchmesser. Die Serienseiten zeigen Maße, Bestellcodes und Schnittdaten.
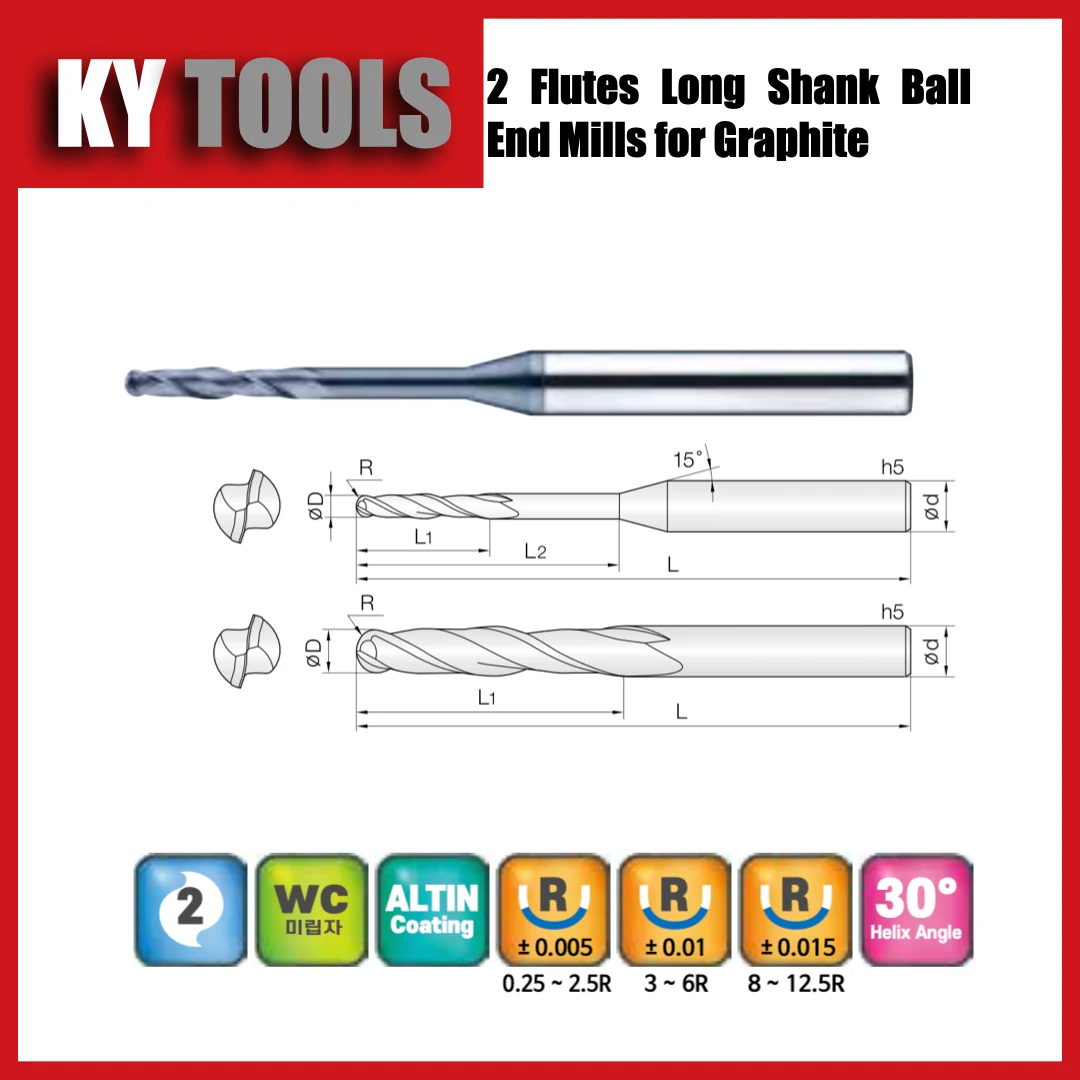
2GBE
2 Schneiden · Kugel · Langer Schaft
Ø0,5–25 mm · 77 Größen
Serie ansehen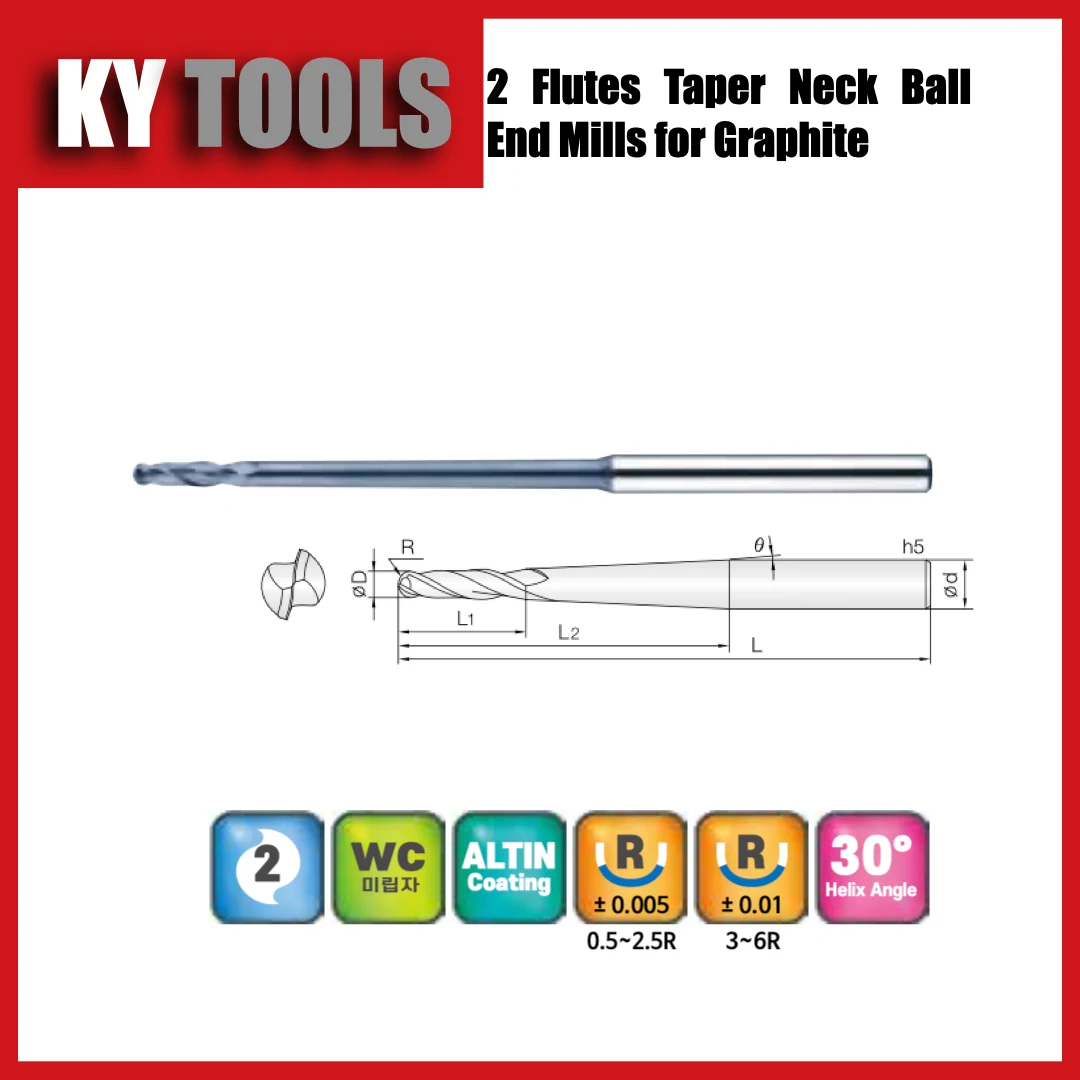
2TGB
2 Schneiden · Kugel · Konischer Hals
Ø1–12 mm · 27 Größen
Serie ansehen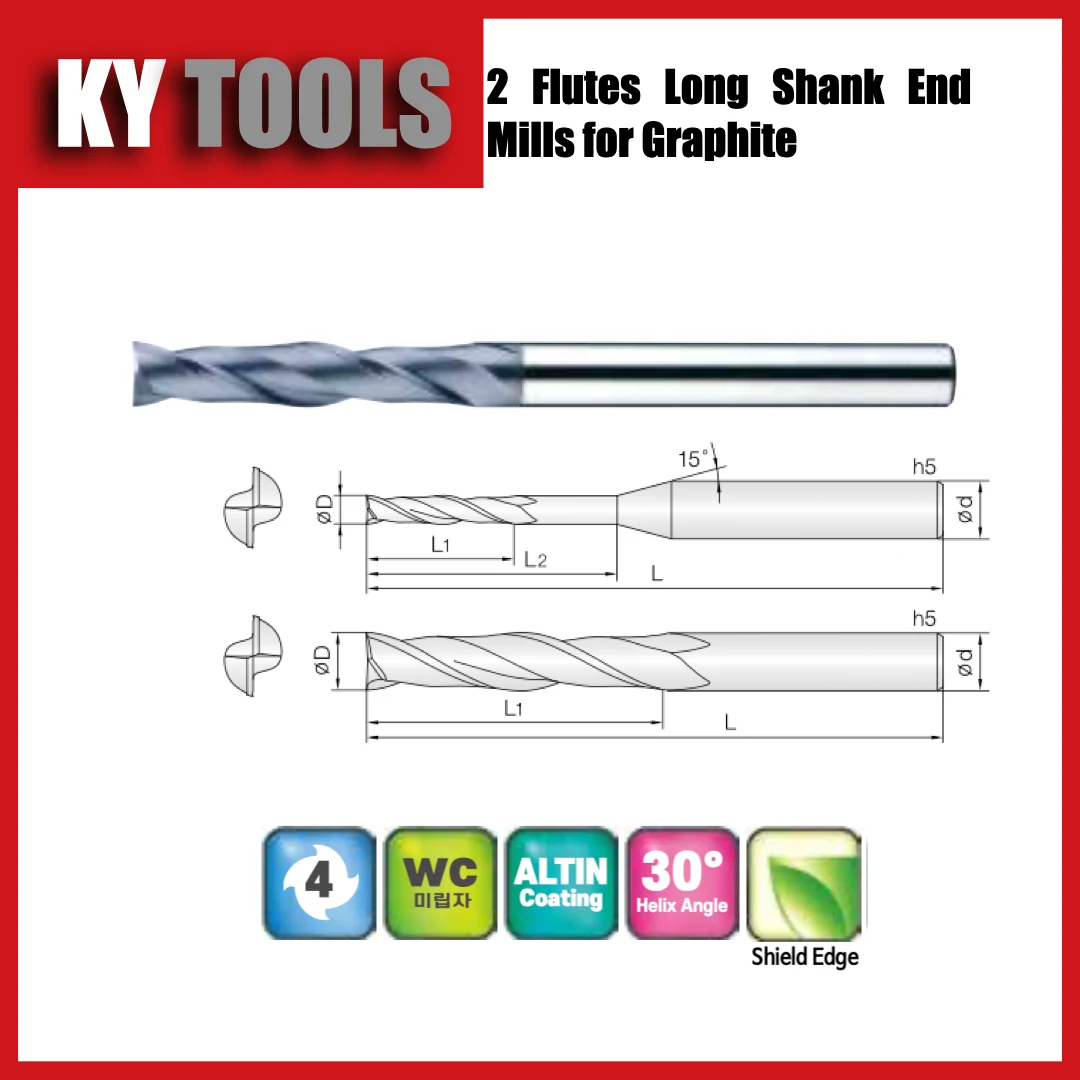
2GEM
2 Schneiden · Schaftfräser · Langer Schaft
Ø0,5–20 mm · 37 Größen
Serie ansehen4GEM
4 Schneiden · Schaftfräser · Langer Schaft
Ø3–20 mm · 19 Größen
Serie ansehen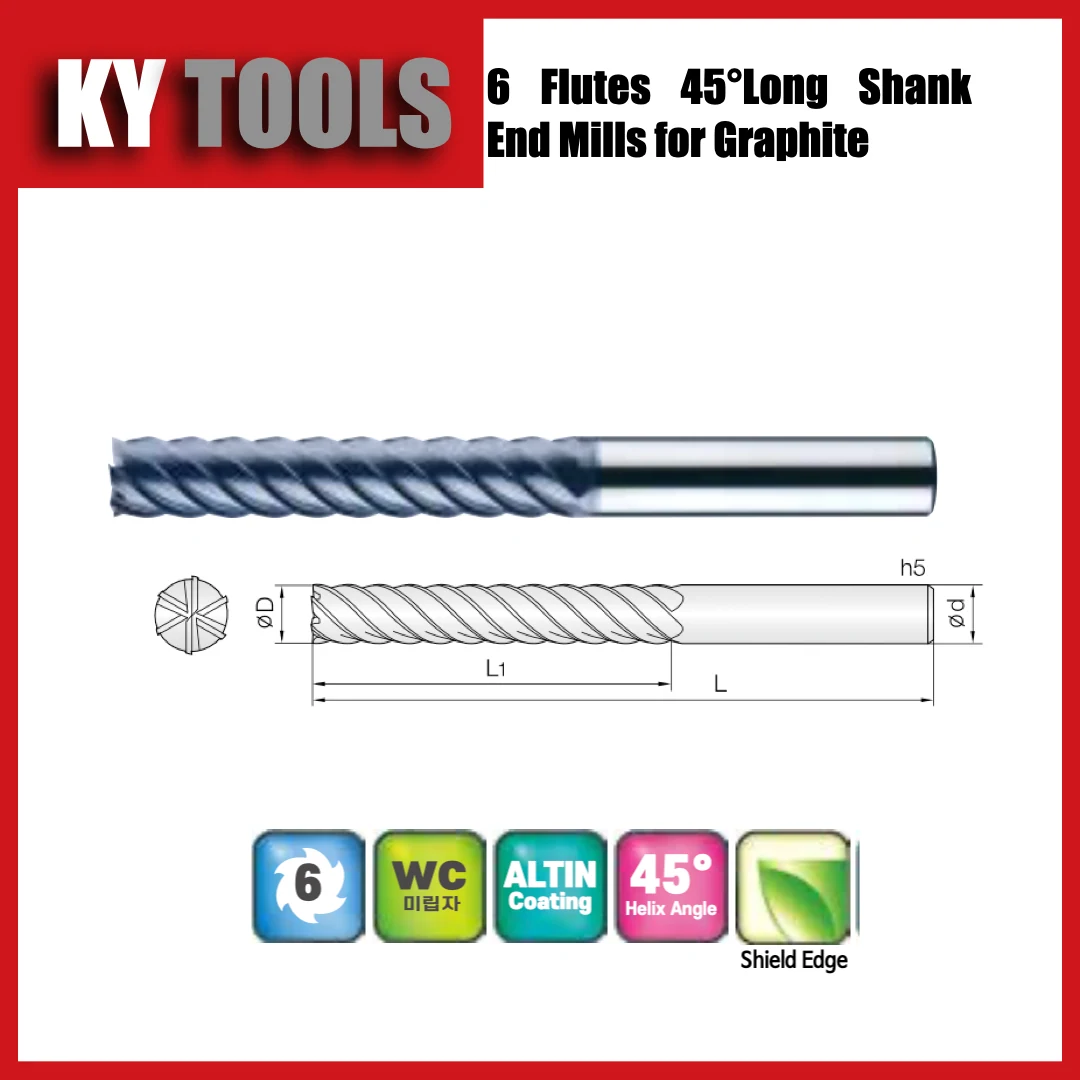
6GEM
6 Schneiden · Schaftfräser · Langer Schaft
Ø6–20 mm · 12 Größen
Serie ansehen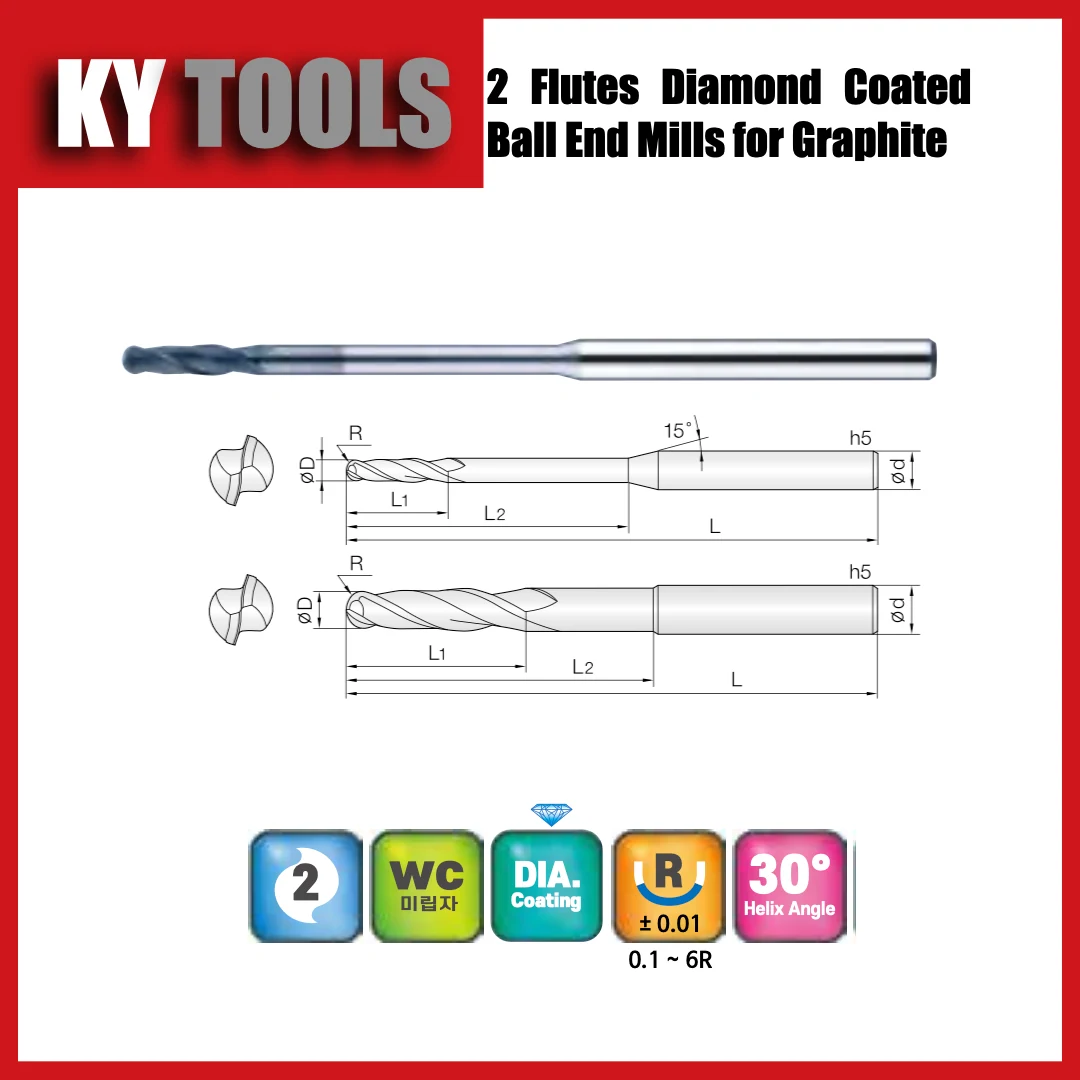
2DBE
2 Schneiden · Kugel · Standardlänge
Ø0,2–12 mm · 120 Größen
Serie ansehen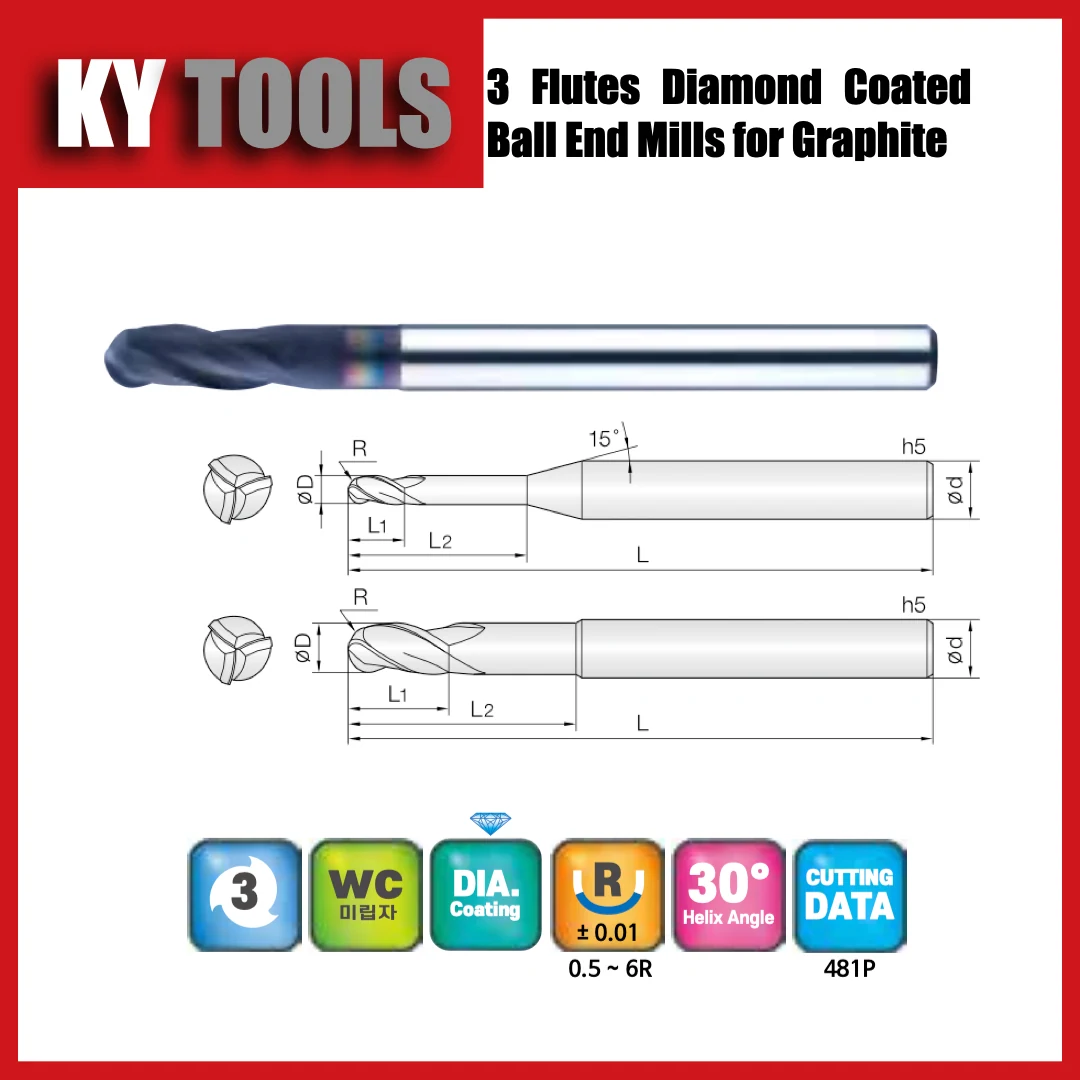
3DBE
3 Schneiden · Kugel · Standardlänge
Ø1–12 mm · 59 Größen
Serie ansehen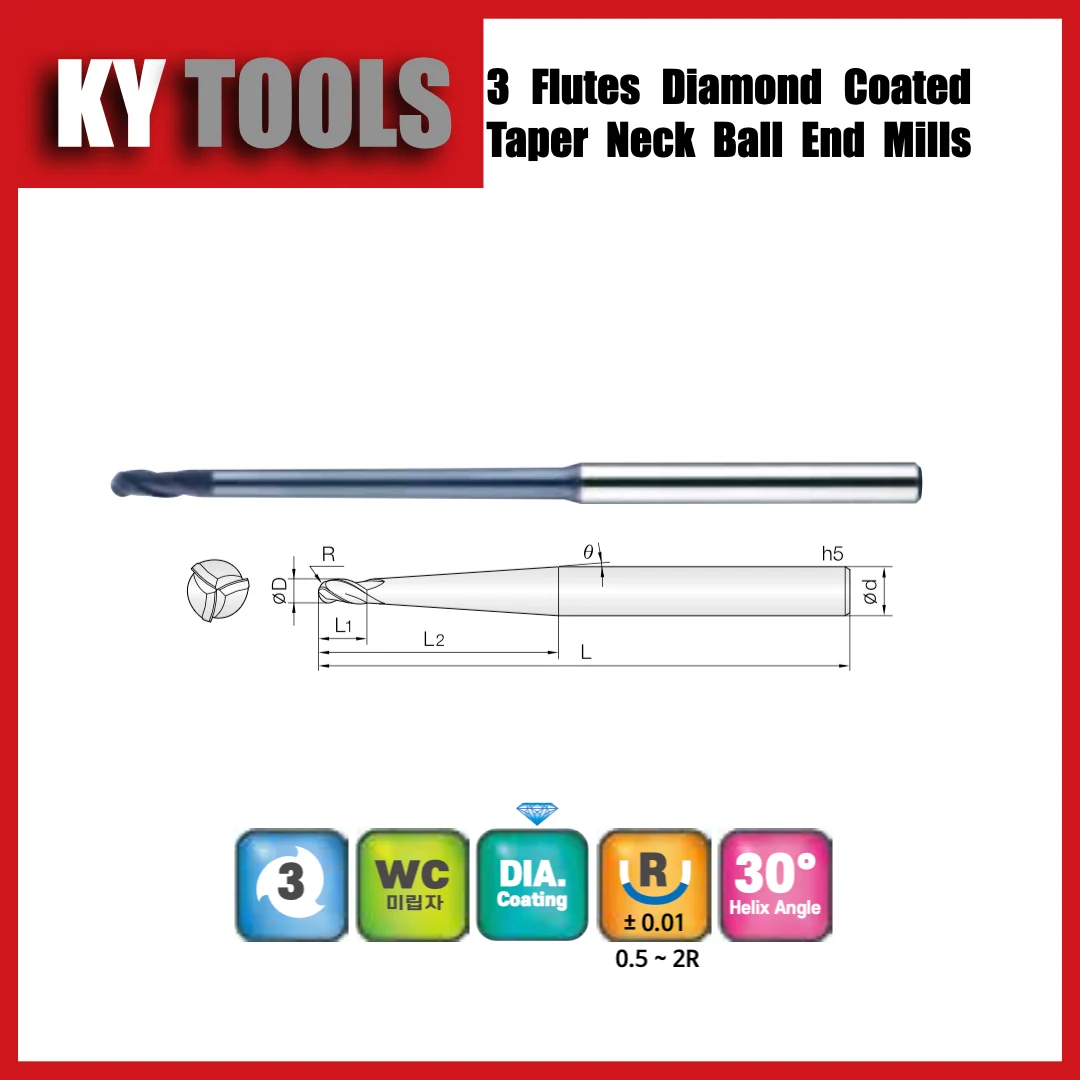
3TBD
3 Schneiden · Kugel · Konischer Hals
Ø1–4 mm · 26 Größen
Serie ansehen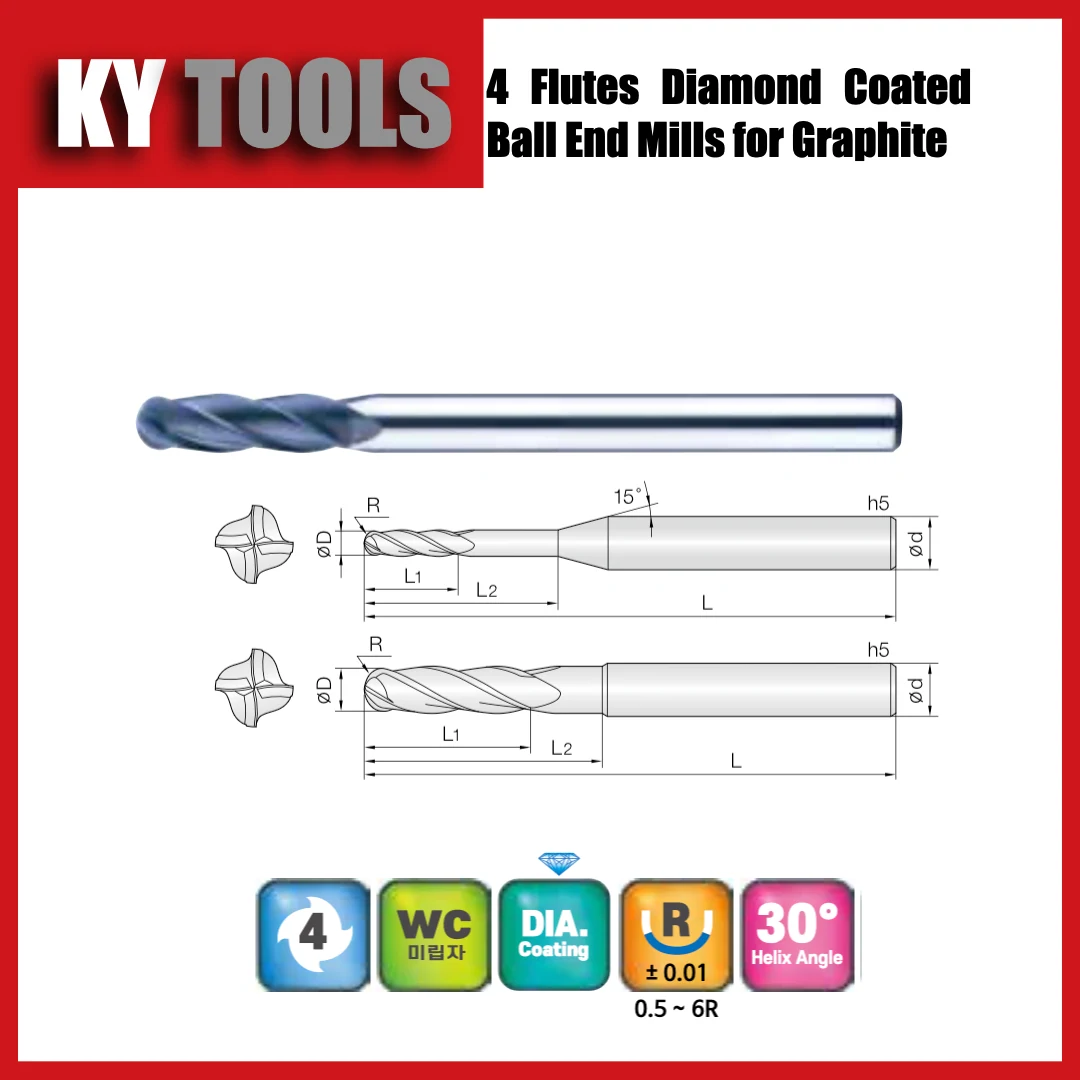
4DBE
4 Schneiden · Kugel · Standardlänge
Ø1–12 mm · 55 Größen
Serie ansehen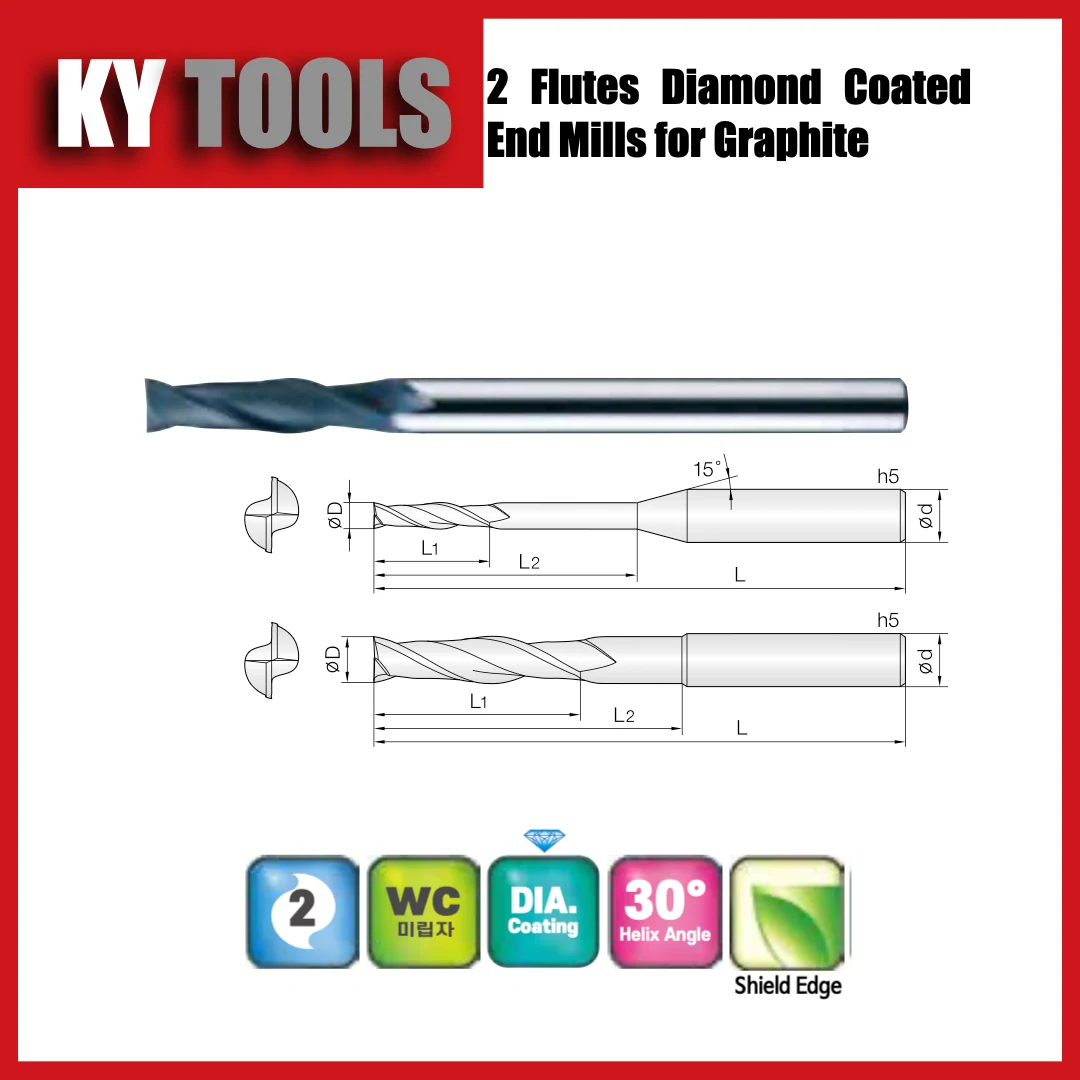
2DEM
2 Schneiden · Schaftfräser · Standardlänge
Ø0,2–12 mm · 63 Größen
Serie ansehen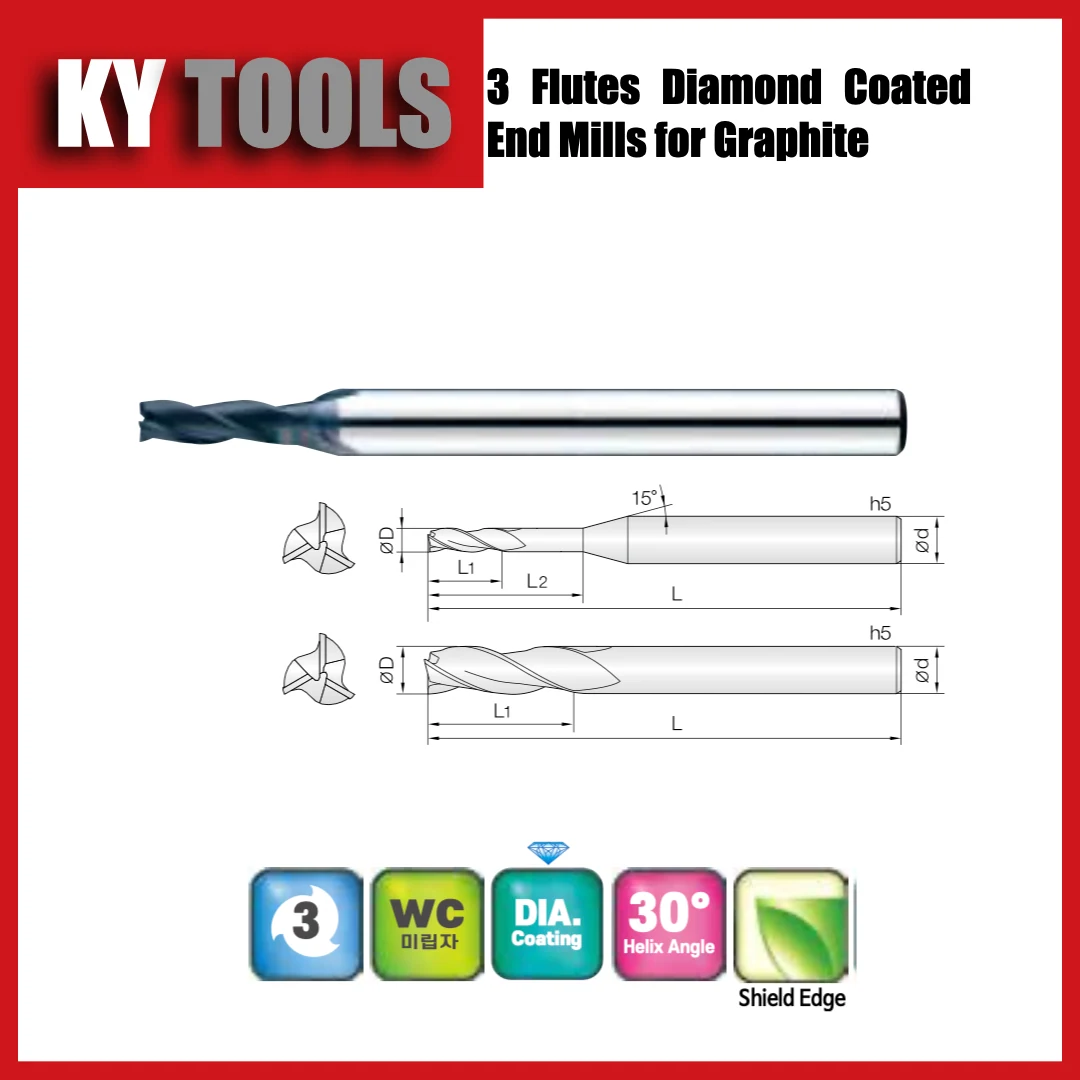
3DEM
3 Schneiden · Schaftfräser · Standardlänge
Ø1–12 mm · 32 Größen
Serie ansehen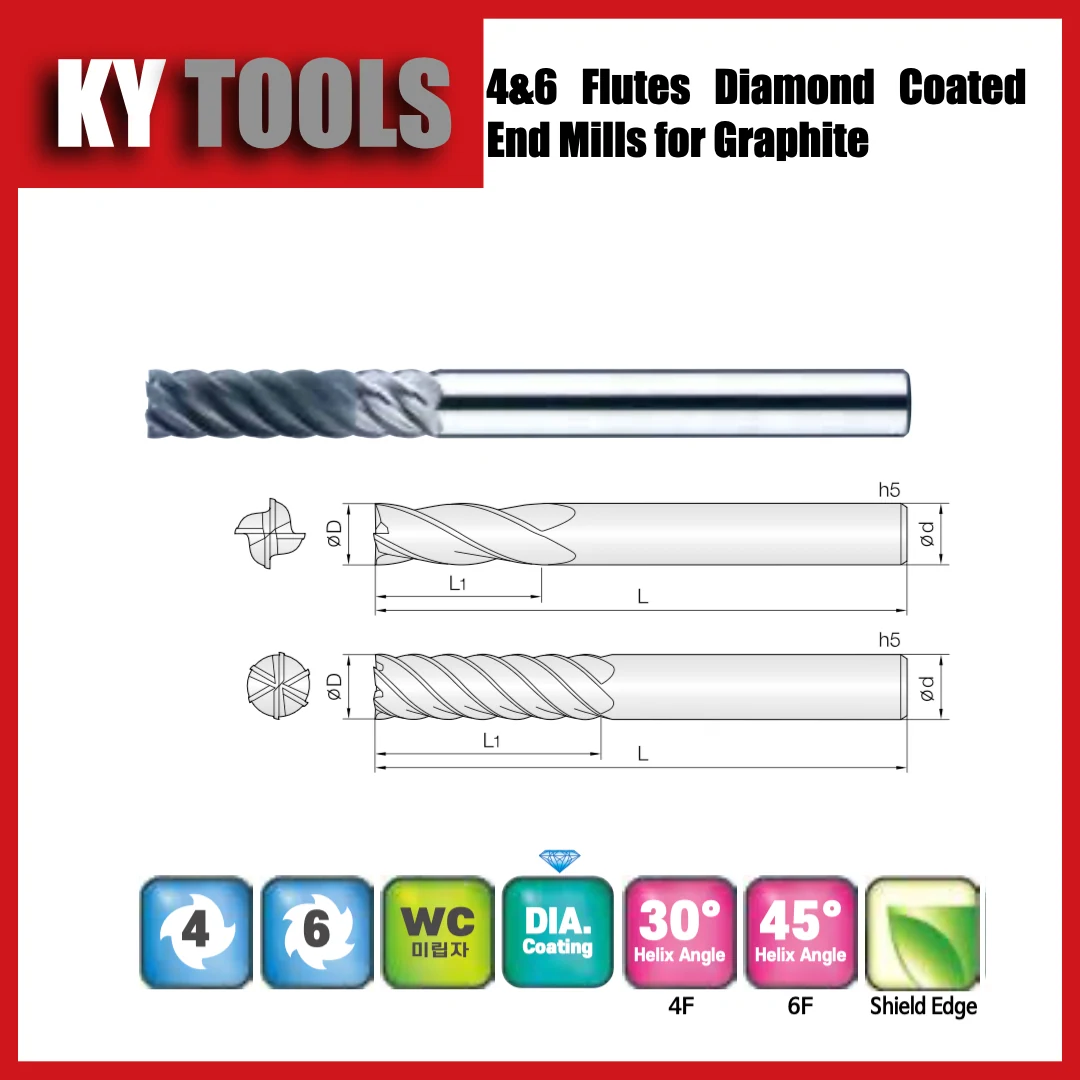
4DEM / 6DEM
4 / 6 Schneiden · Schaftfräser · Standardlänge
Ø2–16 mm · 27 Größen
Serie ansehen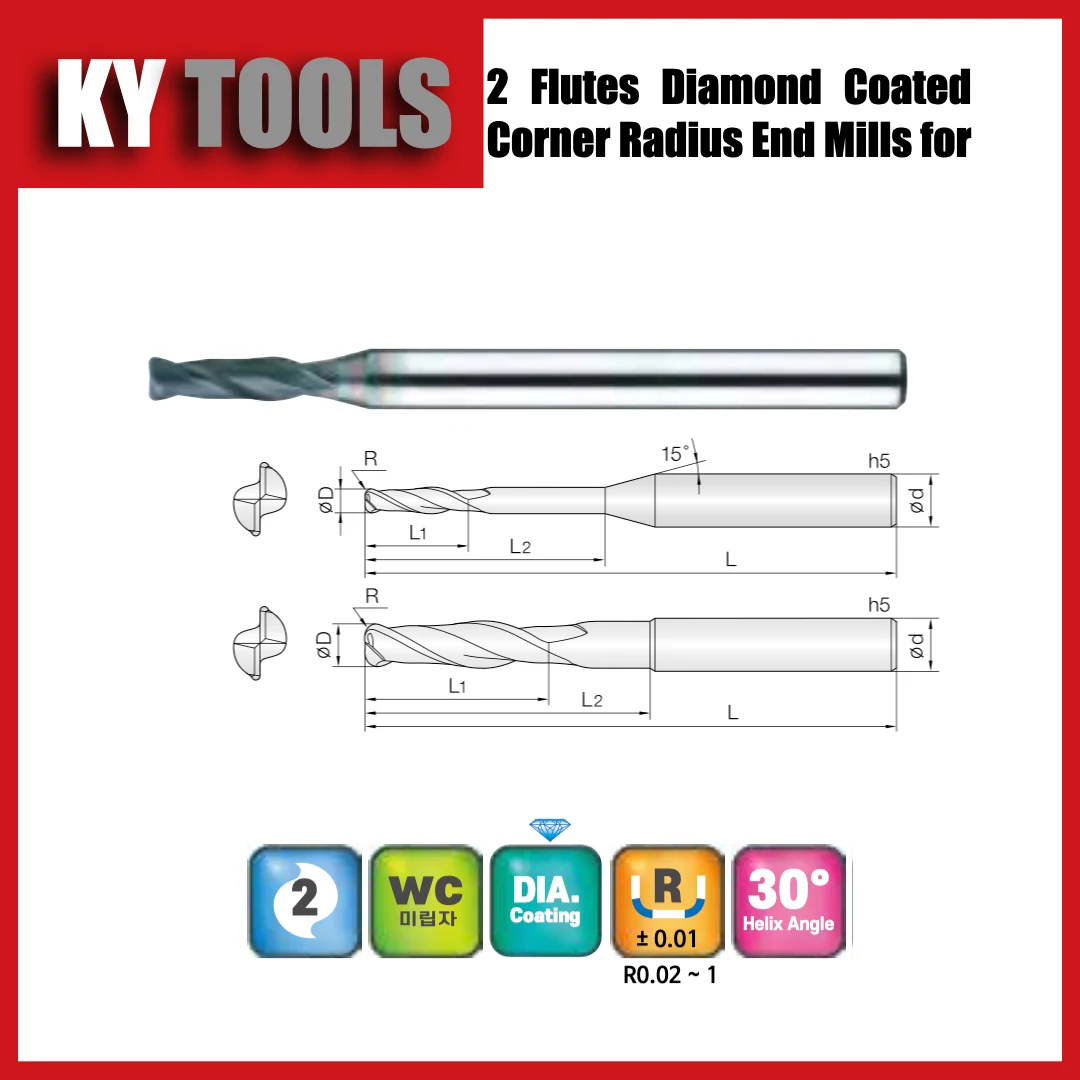
2DCR
2 Schneiden · Eckenradius · Standardlänge
Ø0,2–6 mm · 164 Größen
Serie ansehen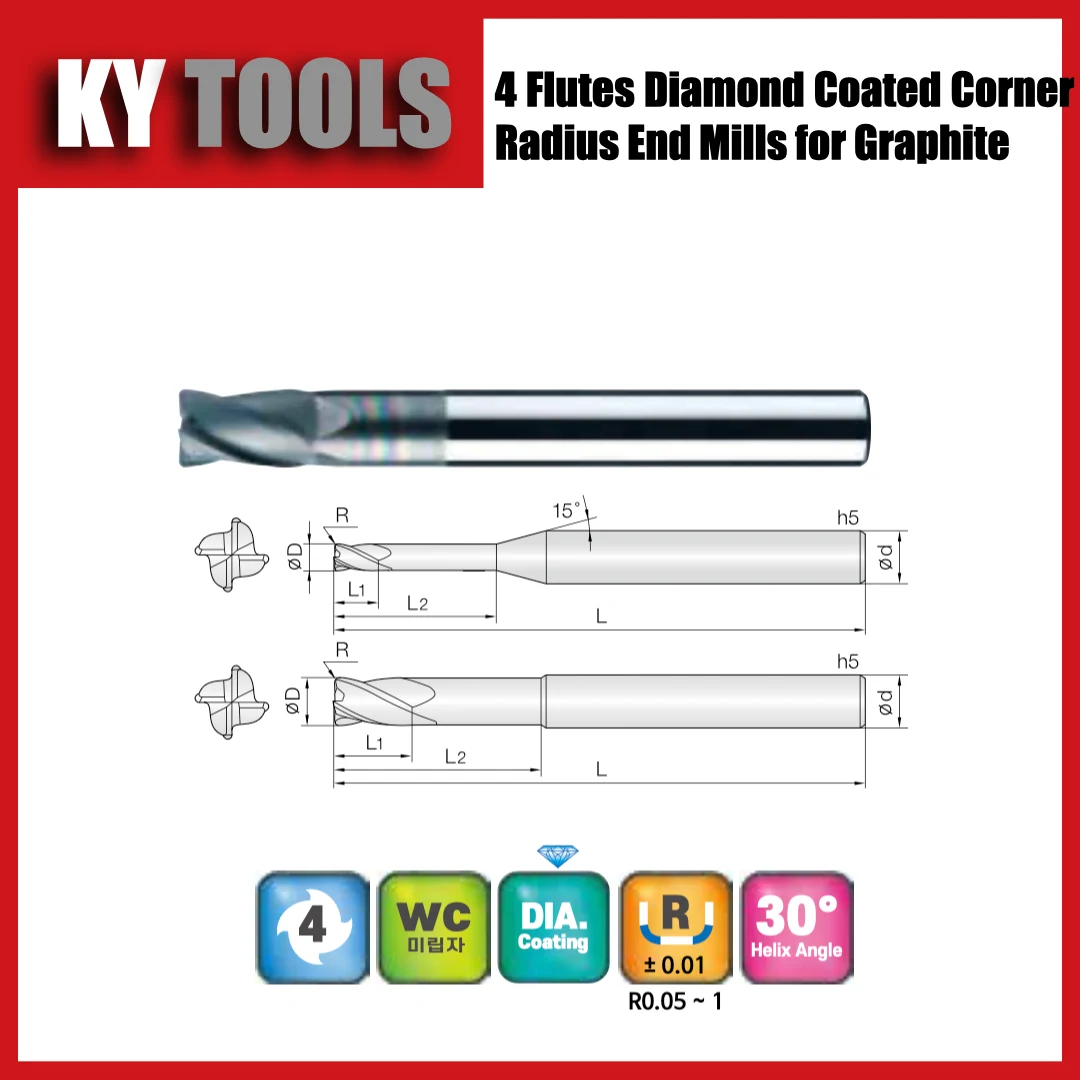
4DCR
4 Schneiden · Eckenradius · Standardlänge
Ø2–12 mm · 83 Größen
Serie ansehenBeschichtung, Schneidenzahl und Auskragung
CVD-Diamant, DLC und PKD sind unterschiedliche Werkstoffsysteme. Verlangen Sie eine genaue Spezifikation und Anwendungsdaten für Graphit. Unbeschichtetes Hartmetall kann für kurze Versuche infrage kommen; wirtschaftliche Standzeit muss nachgewiesen werden. Bei kleinen Merkmalen sind Durchmesser- und Radiustoleranzen am fertig beschichteten Werkzeug besonders wichtig.
Zwei Schneiden können mehr Spanraum bieten; mehr Schneiden erhöhen die Zahl der Eingriffe je Umdrehung. Bei gleicher Drehzahl und gleichem Vorschub sinkt dadurch der Zahnvorschub. Wählen Sie nach Eingriffsbedingungen und tatsächlich erreichbarem Maschinenvorschub. Schneidenlänge, Halslänge und Auskragung separat angeben; ein konischer Hals muss auch beim Einfahren und Rückziehen kollisionsfrei bleiben.
Schnittwerte nachvollziehbar berechnen
Verwenden Sie zunächst die Herstellerdaten zur konkreten Serie, zum Durchmesser, zur Reichweite und zum Eingriff. n = 1.000 × Vc / (π × D); Vf = n × z × fz. D in mm, Vc in m/min, n in U/min, fz in mm/Zahn und Vf in mm/min.
Reines Rechenbeispiel, keine Einstellempfehlung: Bei 18.000 U/min, zwei Schneiden und 0,02 mm/Zahn ergibt sich 720 mm/min. Bei 12.000 U/min sind es für denselben Zahnvorschub 480 mm/min. Unveränderte 720 mm/min würden 0,03 mm/Zahn ergeben. Gleicher Zahnvorschub ersetzt keine Prozessprüfung.
Bei einer senkrechten Kugel auf einer Ebene gilt im unteren Halbkugelbereich am Eingriffsrand Deff = 2 × √(ap × (D − ap)). D = 6 mm und ap = 0,10 mm ergeben etwa 1,54 mm. Die lokale Schnittgeschwindigkeit am Rand beträgt bei 18.000 U/min etwa 87 m/min. Werkzeug- und Spindelgrenzen bleiben verbindlich. Für eine ideale Kugel auf einer Ebene beträgt die geometrische Resthöhe h = R − √(R² − (s/2)²); R = 3 mm und s = 0,20 mm ergeben etwa 1,67 µm. Das ist kein Ra-Wert.
Ausbrüche und Maßdrift gezielt untersuchen
Bei Ausbrüchen die Abstützung, Austrittsrichtung und Schneide prüfen. Bei Maßdrift zuerst Verschleiß, Rundlauf und Messmethode untersuchen, bevor Korrekturwerte geändert werden. Bei tiefen Wänden Auskragung und Halsfreiraum kontrollieren. Absaugung sowie Trocken- oder Nassbearbeitung müssen zum vorgesehenen Maschinensystem und zu den Herstellerangaben passen.
Vergleichen Sie Werkzeuge mit gleicher Graphitsorte, Geometrie, Spannung und Messmethode. Legen Sie Grenzwerte für Maße, Kantenausbrüche und Oberfläche vor dem Versuch fest. Erfassen Sie Gutteile, Zykluszeit und Wechselzeit; wechseln Sie das Werkzeug vor Überschreiten der vereinbarten Grenze.
Kosten und Angebotsanfrage
Fiktives Beispiel: Ein Werkzeug für 30 USD mit zehn Gutteilen verursacht 3 USD Werkzeugkosten je Gutteil; 90 USD bei 60 Gutteilen ergeben 1,50 USD. Das sind weder Preise noch Standzeitversprechen. Stillstand, Ausschuss und Zykluszeit ergänzen den Vergleich.
Solid Carbide Direct bietet unter anderem 2DEM für diamantbeschichtete Zweischneiden-Schaftfräser, 2DBE für Kugelfräser, 3TBD für konische Hälse und 4DCR für Torusfräser. Prüfen Sie jede Bestellnummer anhand der Zeichnung.
Welche Angaben braucht eine Anfrage?
Graphitsorte, Zeichnung, kritische Toleranzen, Durchmesser, Radien, Schneiden- und Halslänge, Auskragung, Beschichtung, Drehzahlgrenze, Losgröße und Jahresbedarf. Ein Kugelfräser ist nicht für jedes Merkmal geeignet; ein allgemeiner Drehzahlwert ist keine vollständige Schnittwertempfehlung.
Technische Quellen
Schlagwörter