石墨电极加工如何选铣刀?对比金刚石涂层、平底刀、球头刀、圆鼻刀与刃数,核算转速进给,排查崩边和尺寸漂移,按合格电极成本采购。
批量加工石墨 EDM 电极时,适用于石墨的金刚石涂层硬质合金铣刀值得优先评估。先根据图纸确定平底、球头或圆鼻刀型,再核对涂后尺寸、有效避空长度和切削条件。真正合适的石墨铣刀,需要在可接受的成本下,持续加工出尺寸和边缘质量合格的电极。
这篇指南按“图纸约束—刀具规格—参数核算—试切验收—采购成本”的顺序展开。它不是品牌排名,也没有把任何示例数字当成刀具寿命实测结果。
先看最难保证的特征,再选刀
标出最小内圆角、最窄槽、最深侧壁和最严尺寸公差,同时确认石墨牌号。某个牌号上试切成功,并不能直接证明另一个牌号也有相同寿命。电极的放电间隙补偿与刀具磨损补偿是不同问题,编程和验收时应分开管理。
| 图纸特征 | 优先比较的刀型 | 下单前核对 |
|---|---|---|
| 平底槽、直壁、台阶 | 平底铣刀 | 涂后直径公差、清角要求、满槽切削条件 |
| 允许底部圆角的开粗区域 | 圆鼻铣刀 | 刀尖圆角是否超过图纸允许值 |
| 电极曲面、三维型腔 | 球头铣刀 | 球半径、实际接触区域、精加工步距 |
| 窄而深的型腔 | 避空颈或锥颈刀 | 全路径中的刀颈、刀柄与工件干涉 |
| 薄筋、小尺寸细节 | 尽可能短的石墨专用小径刀 | 跳动、工件支撑、磨损验收限值 |
能用较大直径刀具清除的材料,先用刚性较好的刀具处理,再用小刀加工剩余细节。清根前核对残料,避免小径精加工刀在内角突然吃到大量余量。
选购金刚石涂层石墨铣刀
按刀型、有效长度和直径比较全部14个系列,进入系列页查看尺寸、订货号与切削参考。
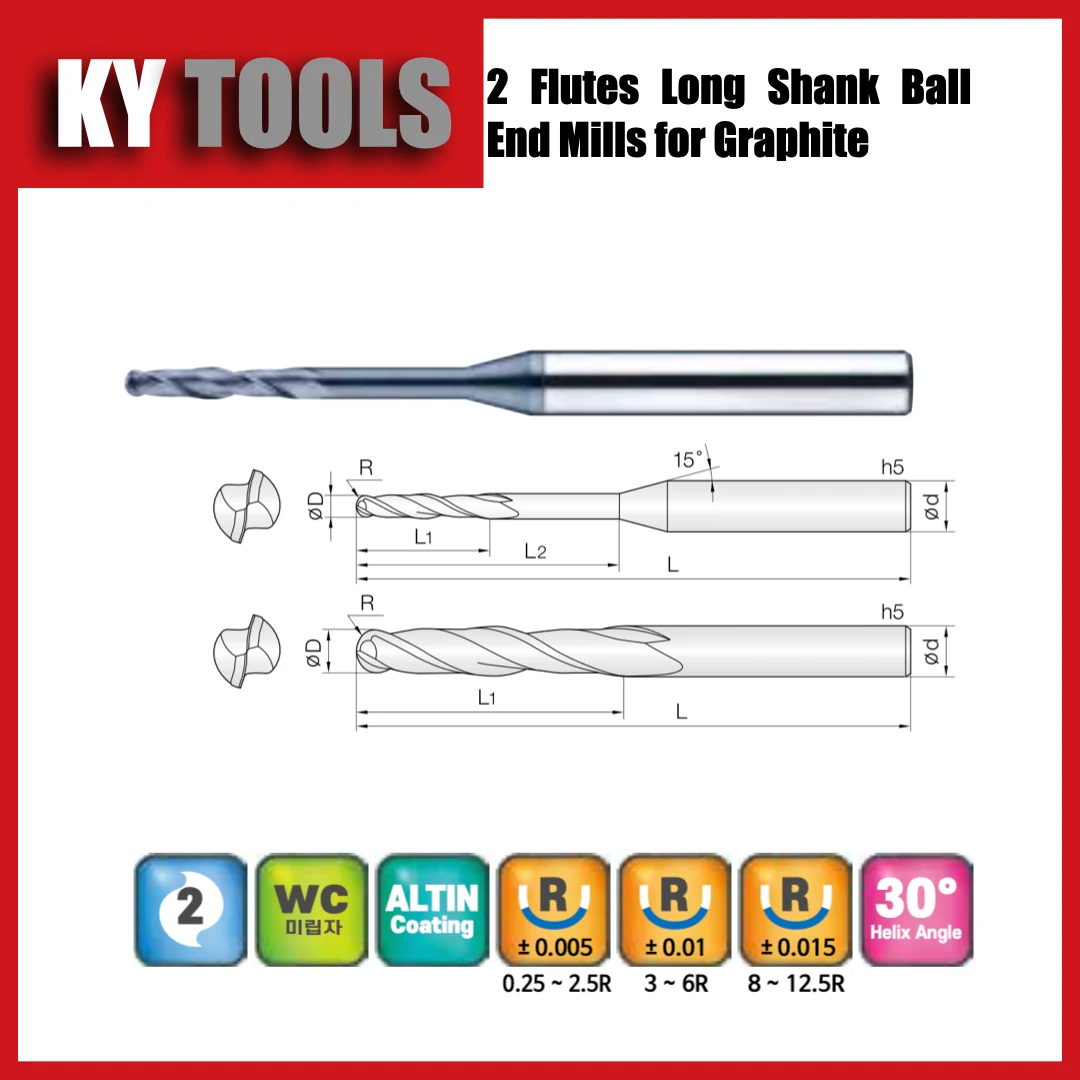
2GBE
2 刃 · 球头 · 长柄
Ø0.5–25 mm · 77 种规格
查看系列规格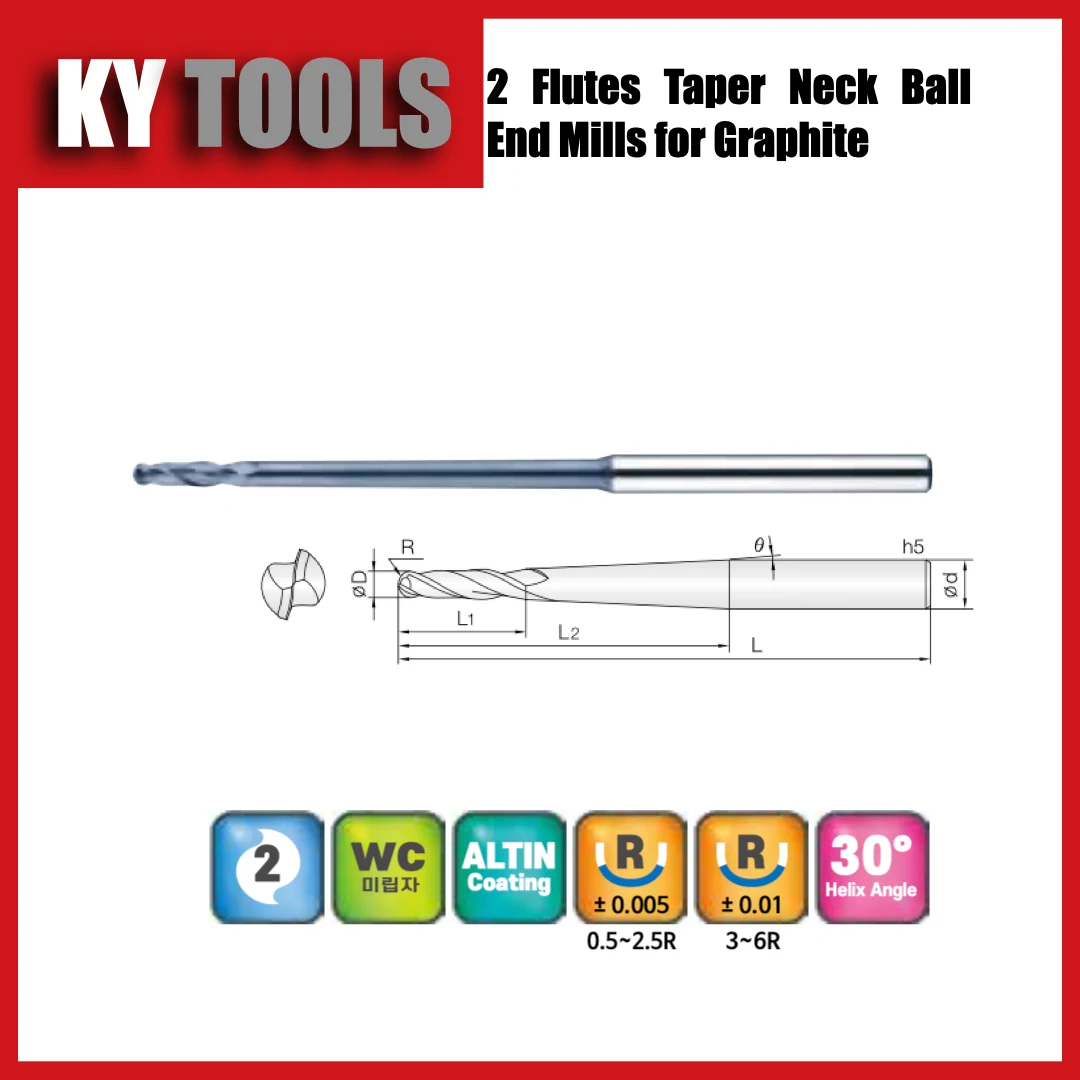
2TGB
2 刃 · 球头 · 锥颈
Ø1–12 mm · 27 种规格
查看系列规格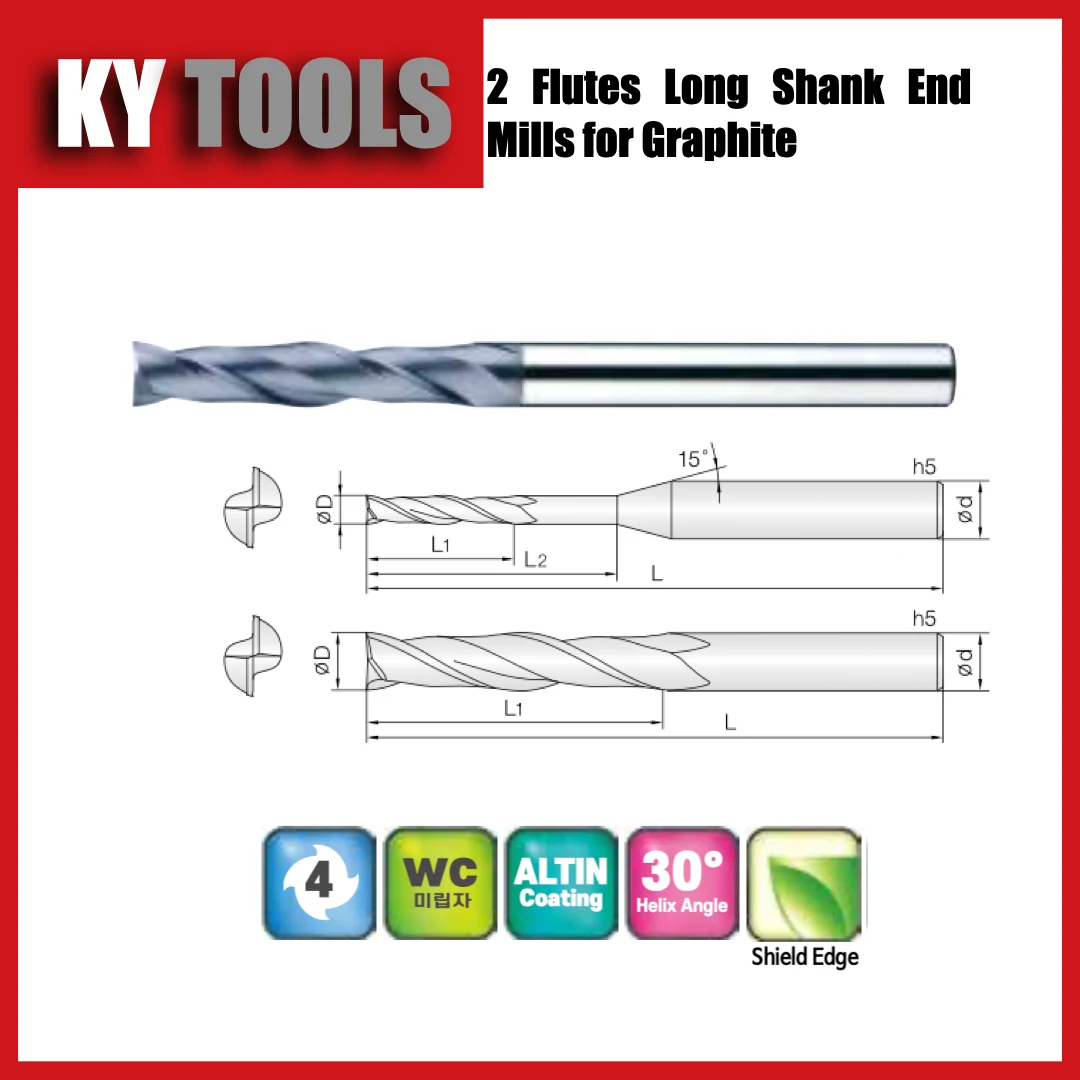
2GEM
2 刃 · 平底 · 长柄
Ø0.5–20 mm · 37 种规格
查看系列规格4GEM
4 刃 · 平底 · 长柄
Ø3–20 mm · 19 种规格
查看系列规格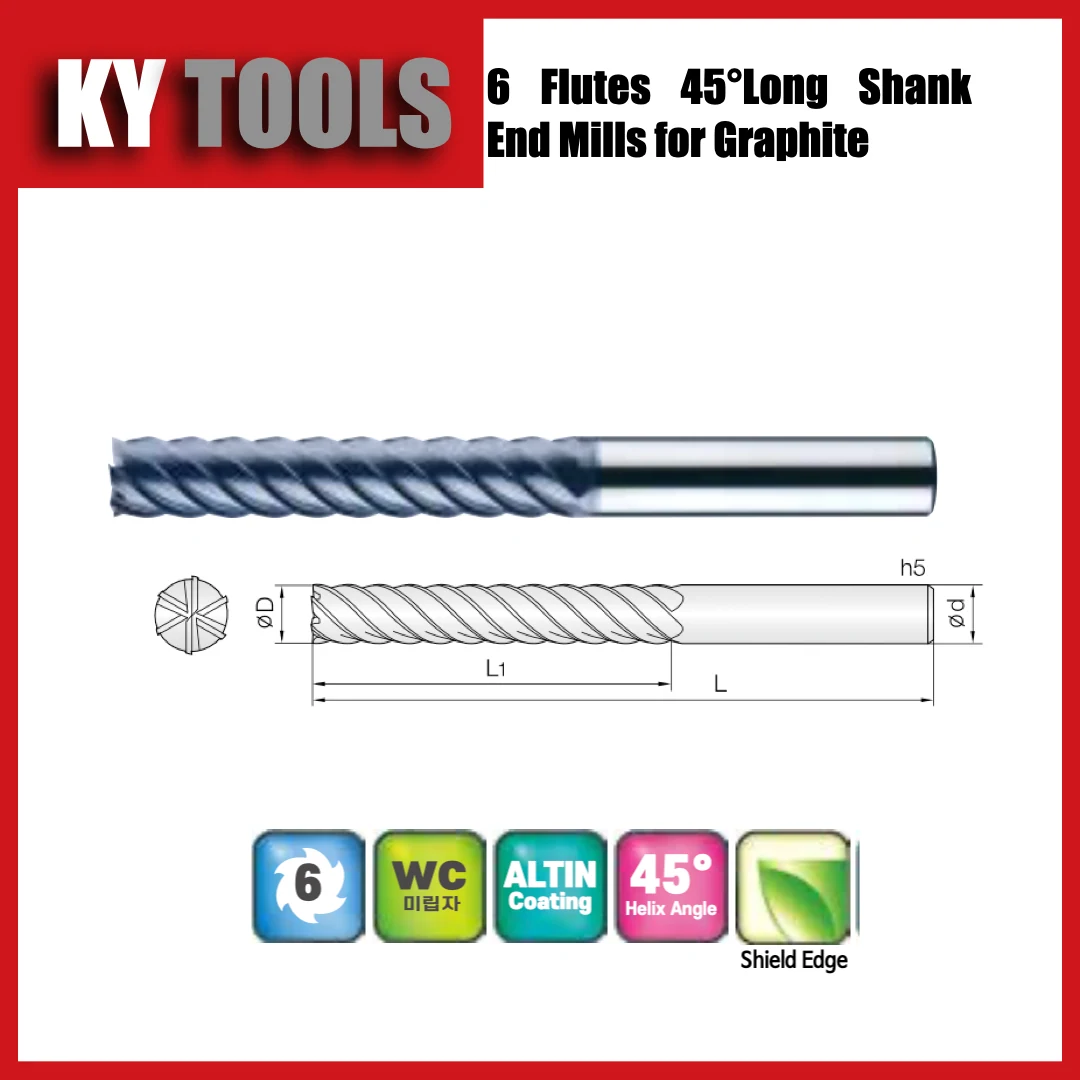
6GEM
6 刃 · 平底 · 长柄
Ø6–20 mm · 12 种规格
查看系列规格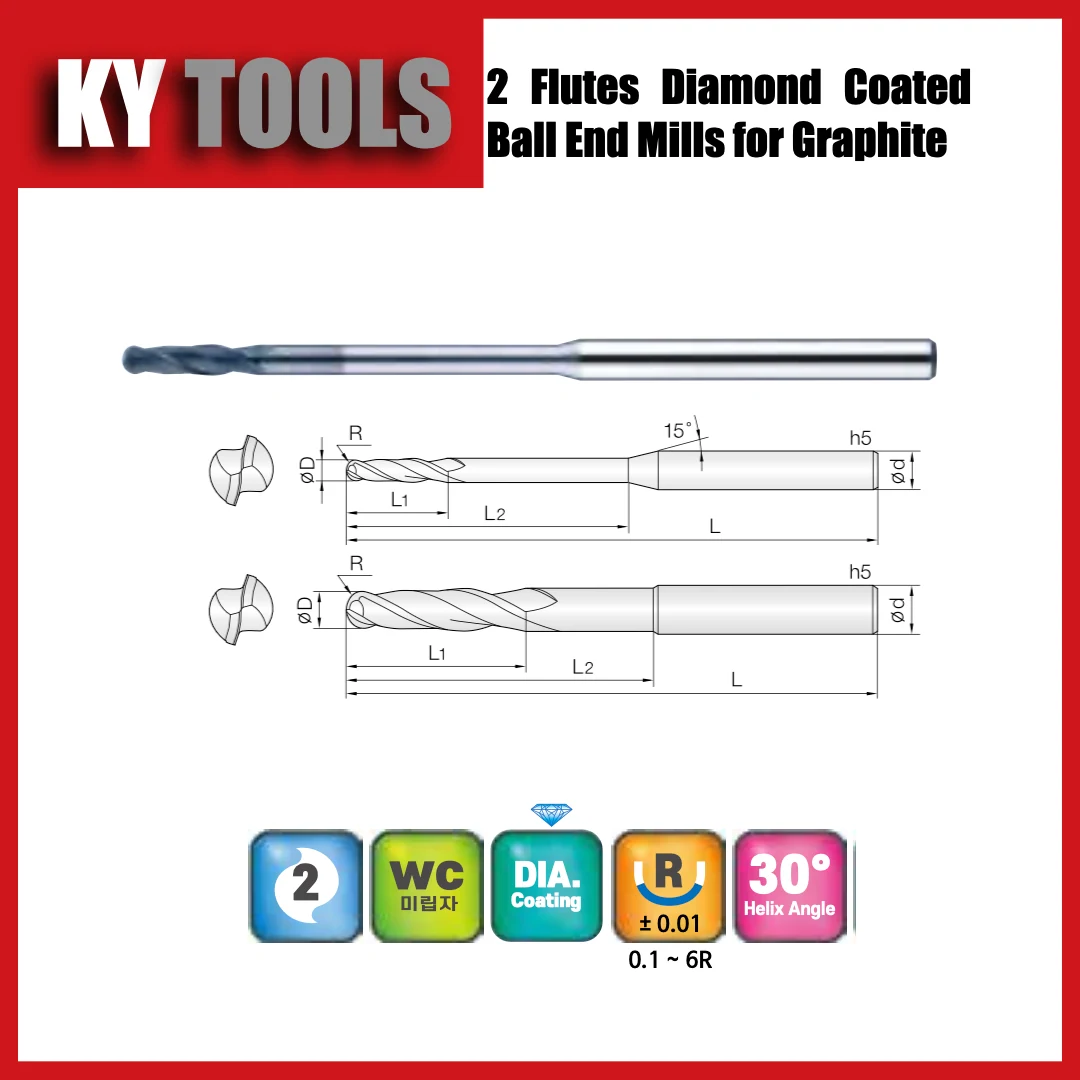
2DBE
2 刃 · 球头 · 标准长度
Ø0.2–12 mm · 120 种规格
查看系列规格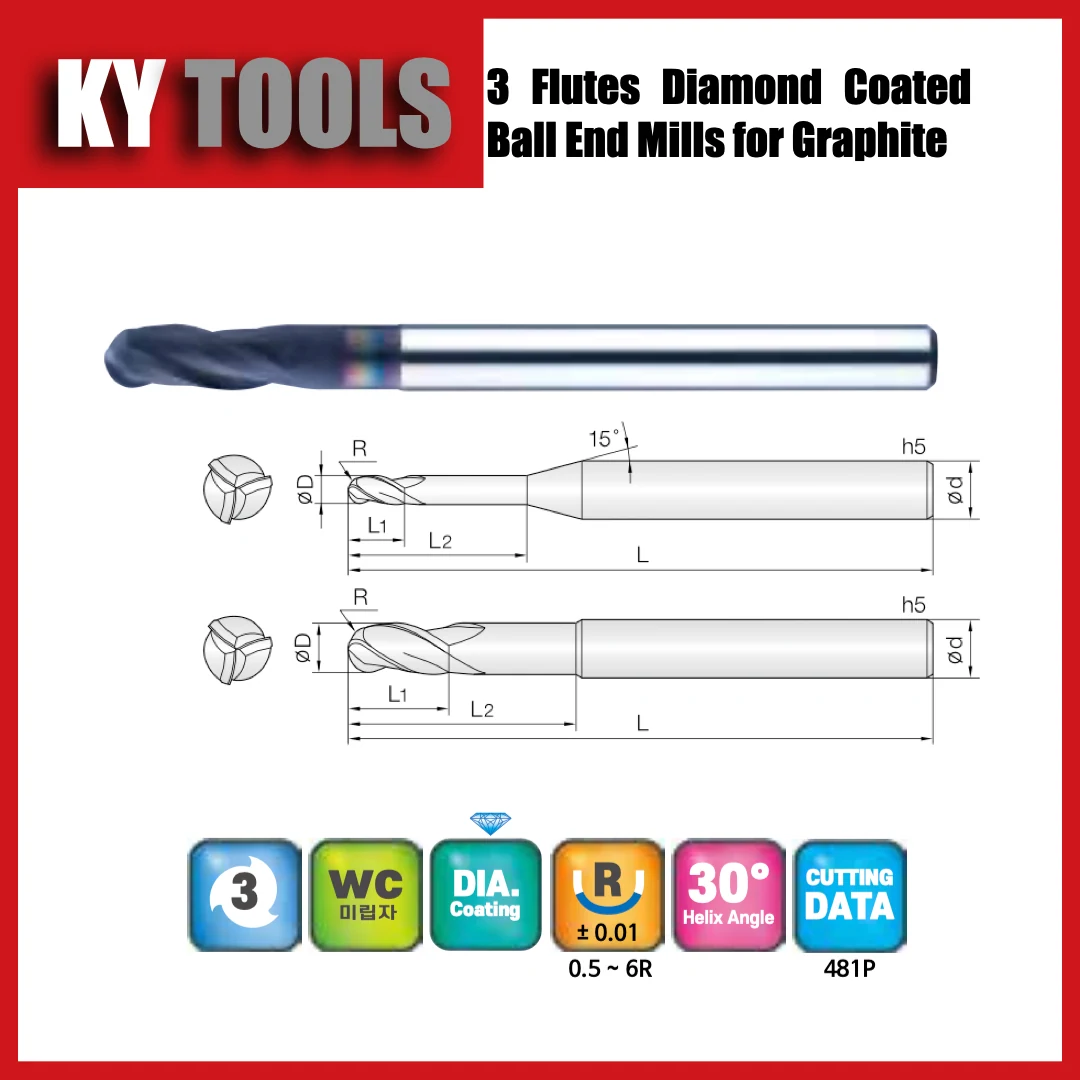
3DBE
3 刃 · 球头 · 标准长度
Ø1–12 mm · 59 种规格
查看系列规格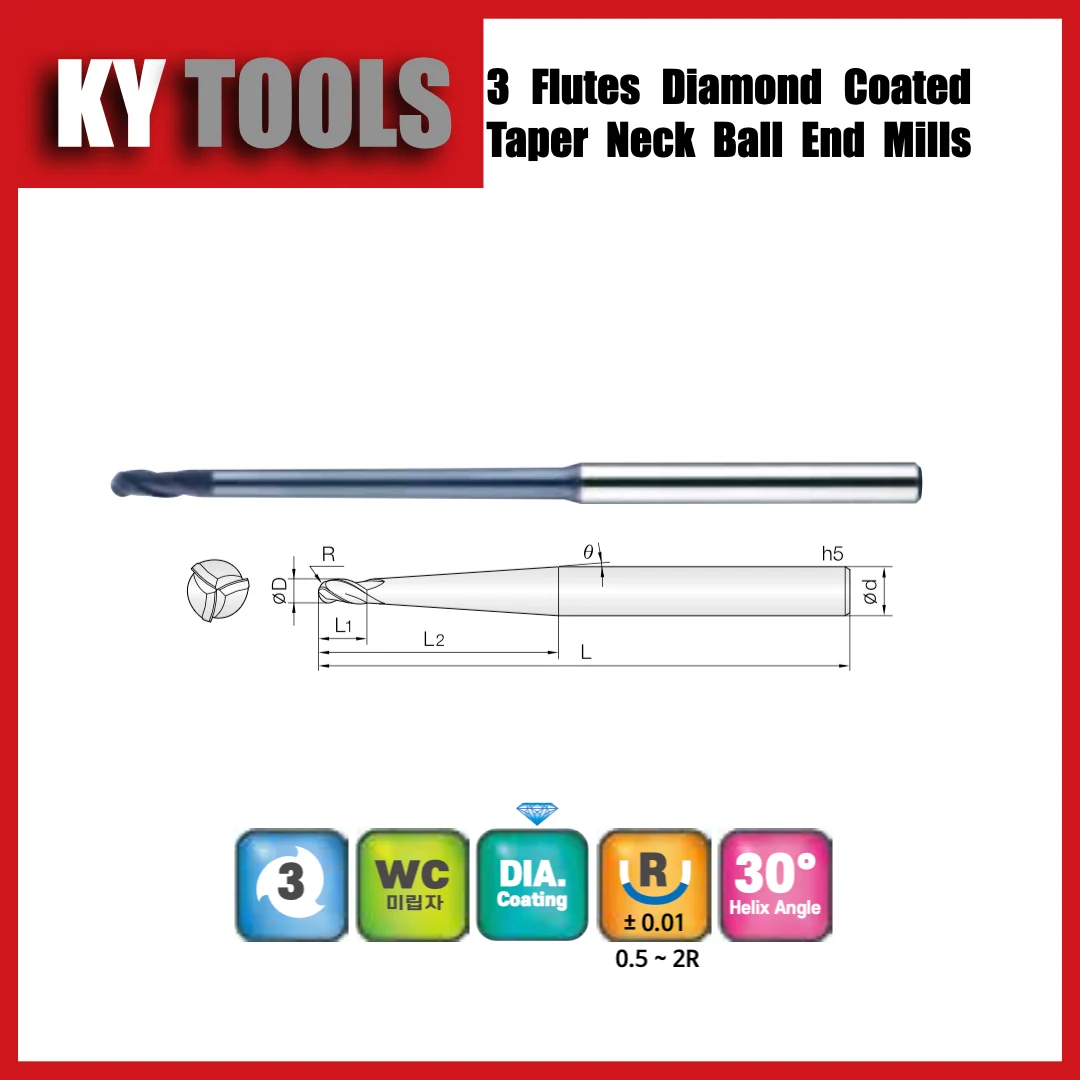
3TBD
3 刃 · 球头 · 锥颈
Ø1–4 mm · 26 种规格
查看系列规格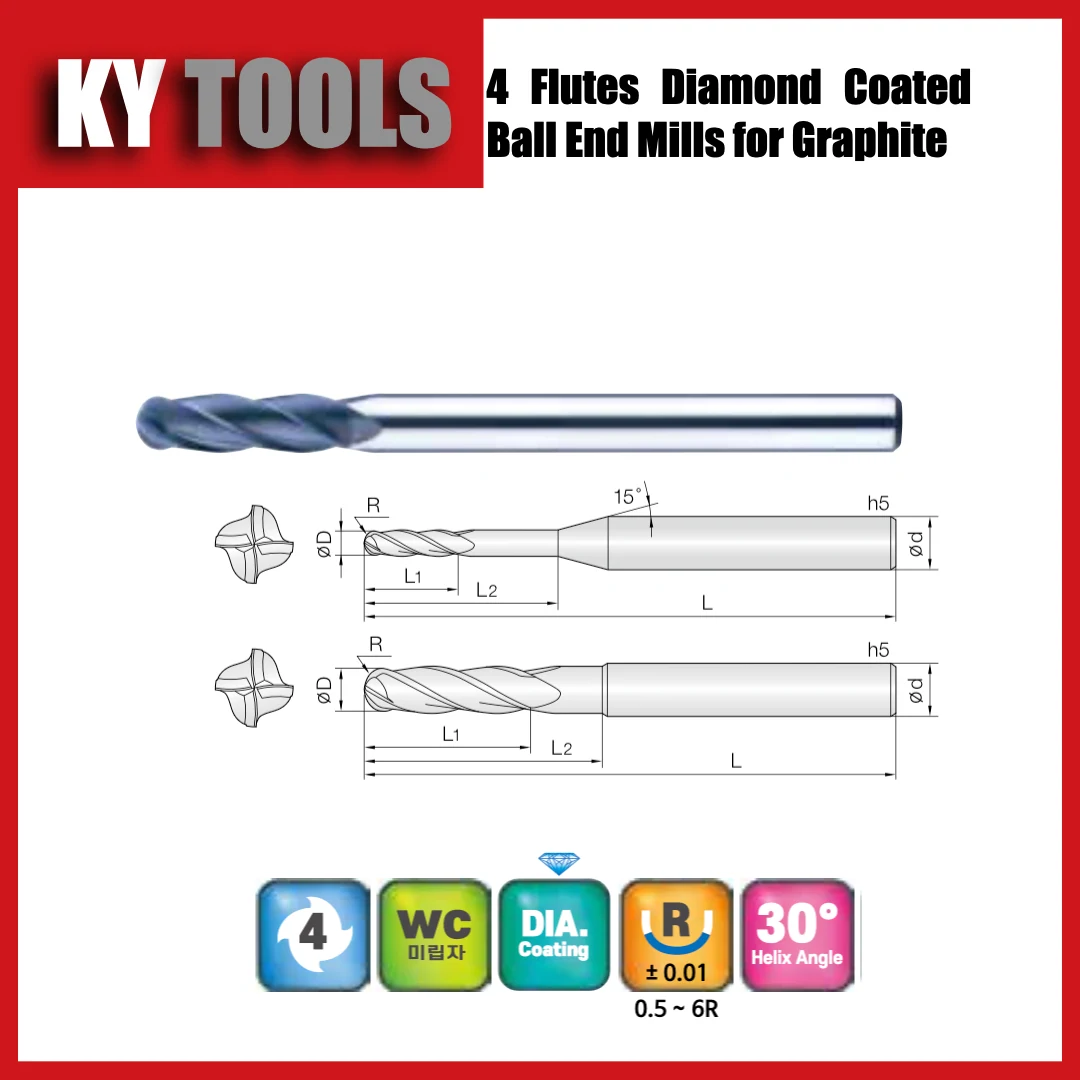
4DBE
4 刃 · 球头 · 标准长度
Ø1–12 mm · 55 种规格
查看系列规格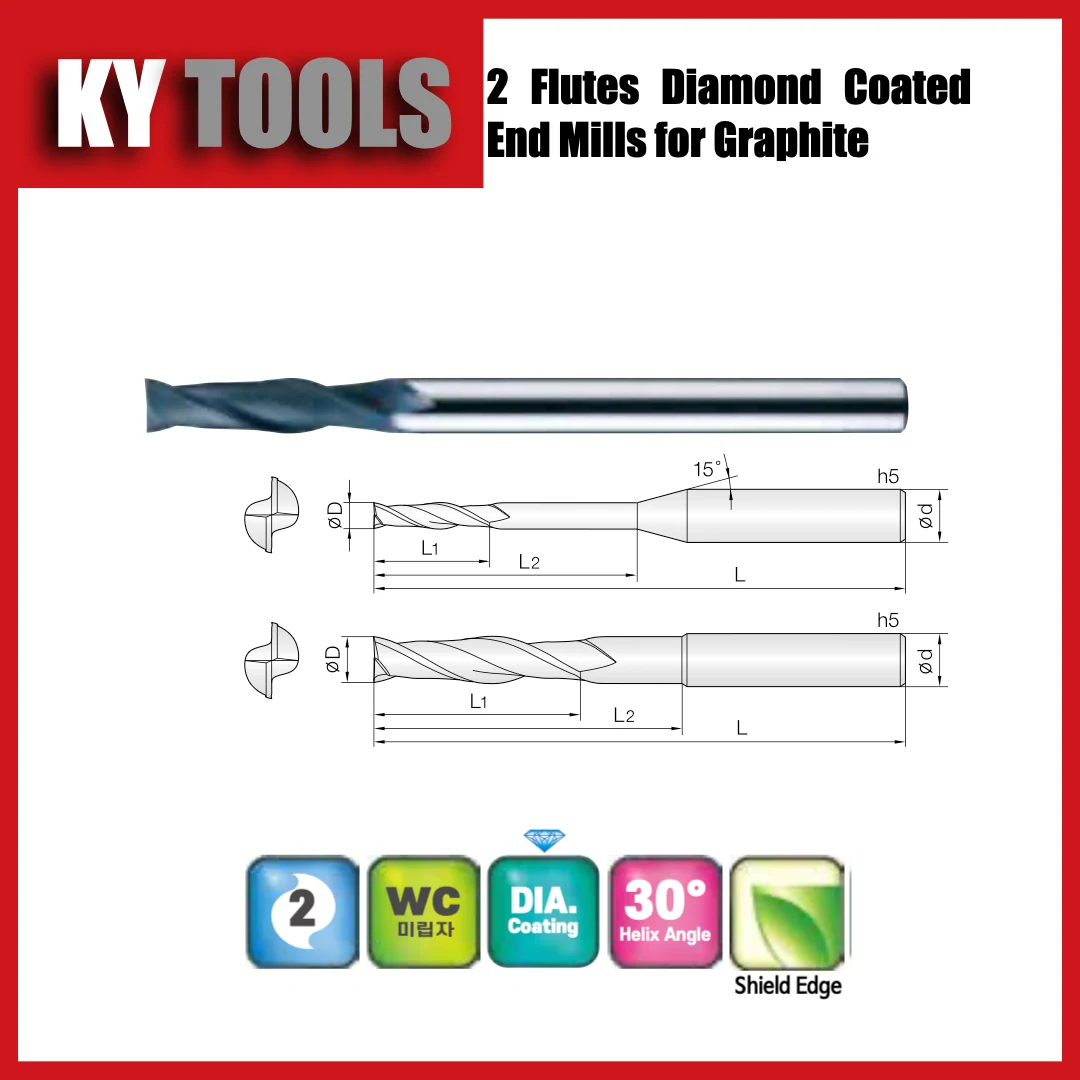
2DEM
2 刃 · 平底 · 标准长度
Ø0.2–12 mm · 63 种规格
查看系列规格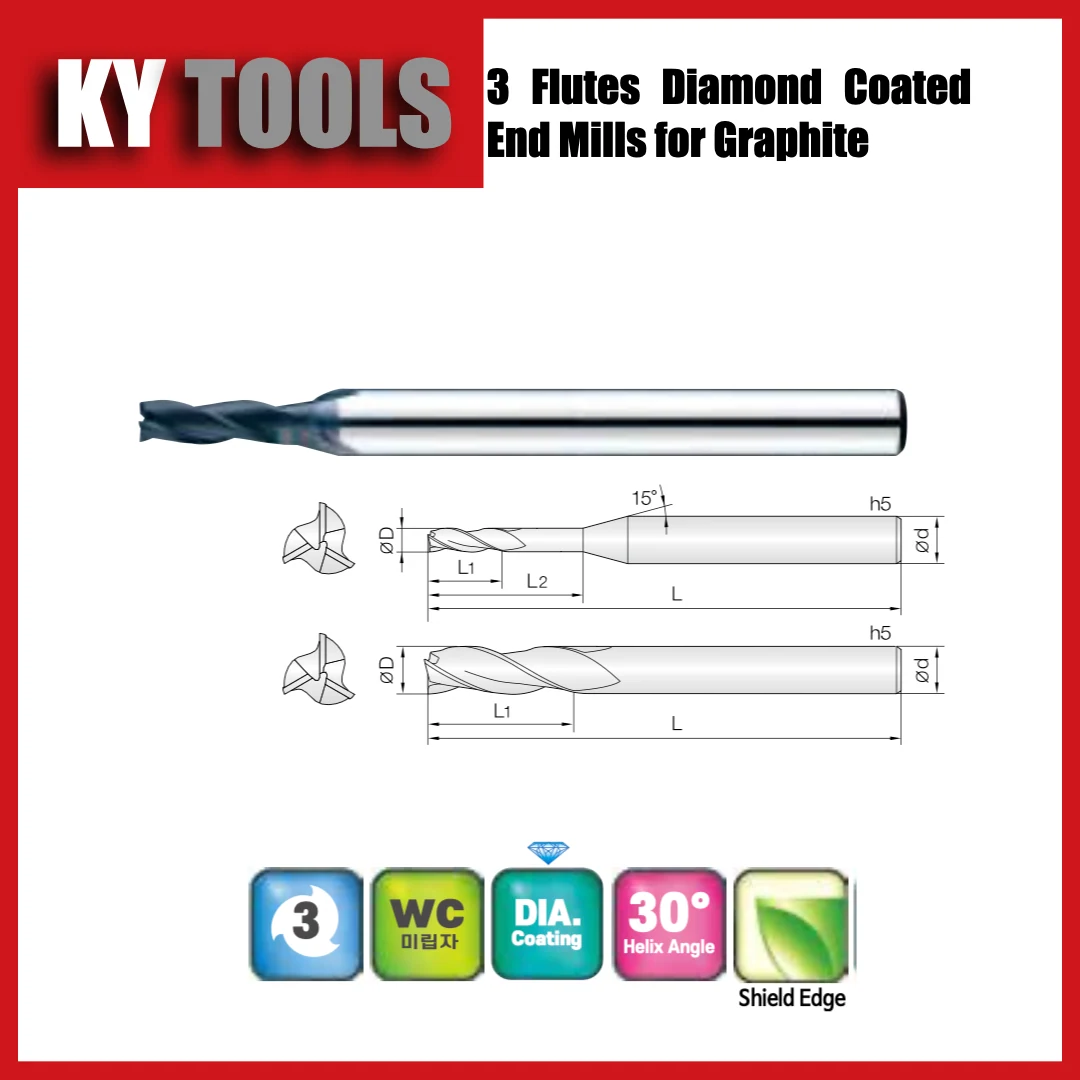
3DEM
3 刃 · 平底 · 标准长度
Ø1–12 mm · 32 种规格
查看系列规格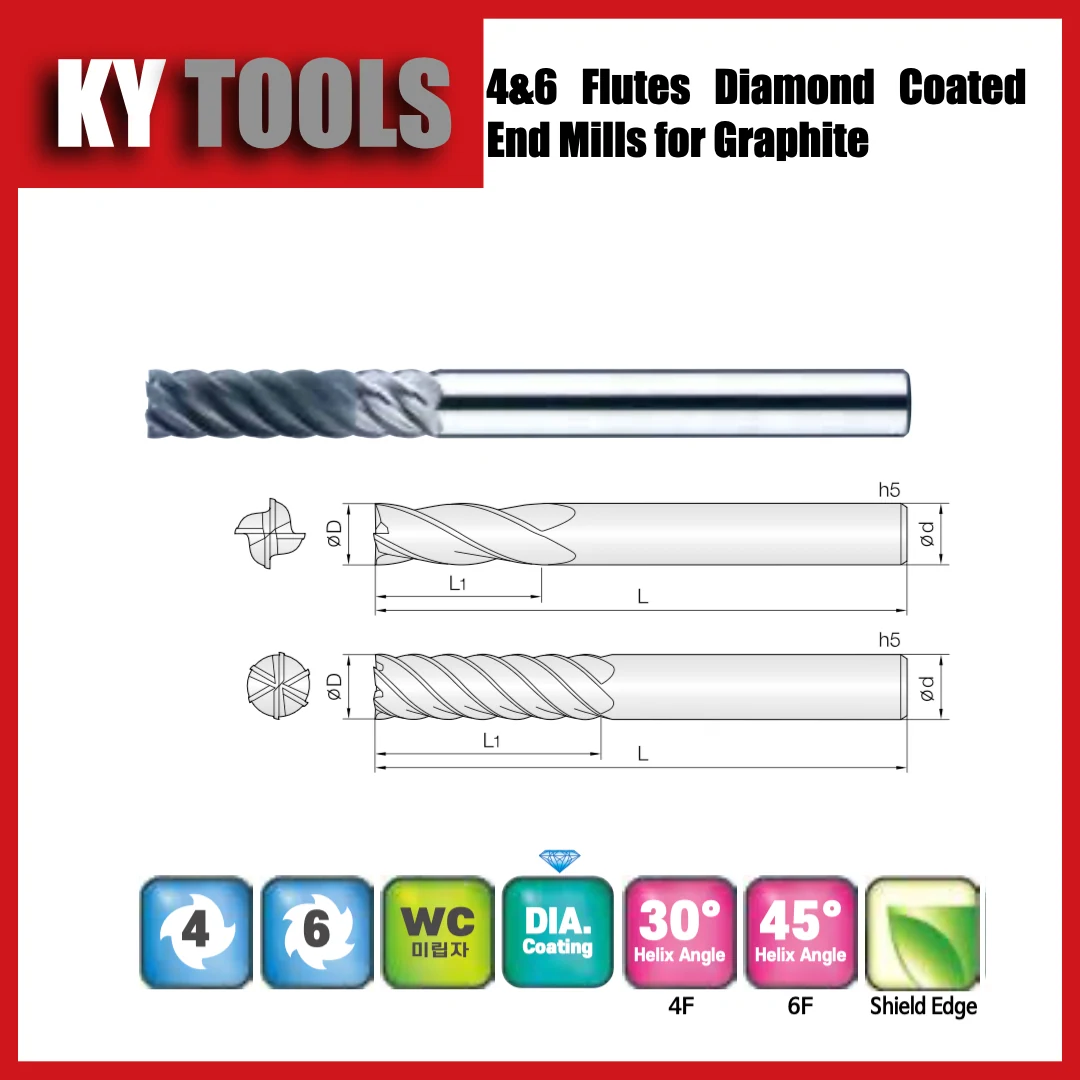
4DEM / 6DEM
4 / 6 刃 · 平底 · 标准长度
Ø2–16 mm · 27 种规格
查看系列规格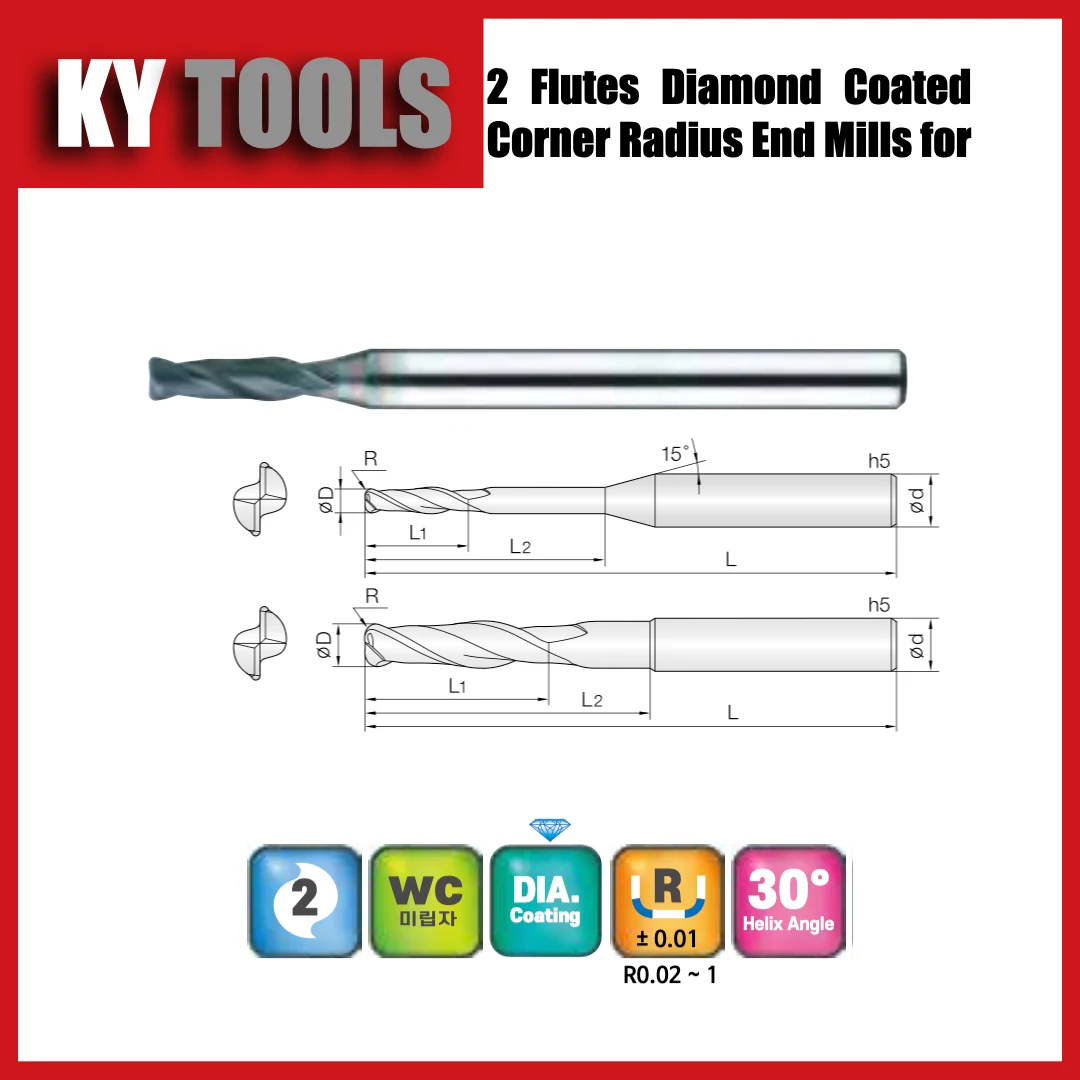
2DCR
2 刃 · 圆鼻 · 标准长度
Ø0.2–6 mm · 164 种规格
查看系列规格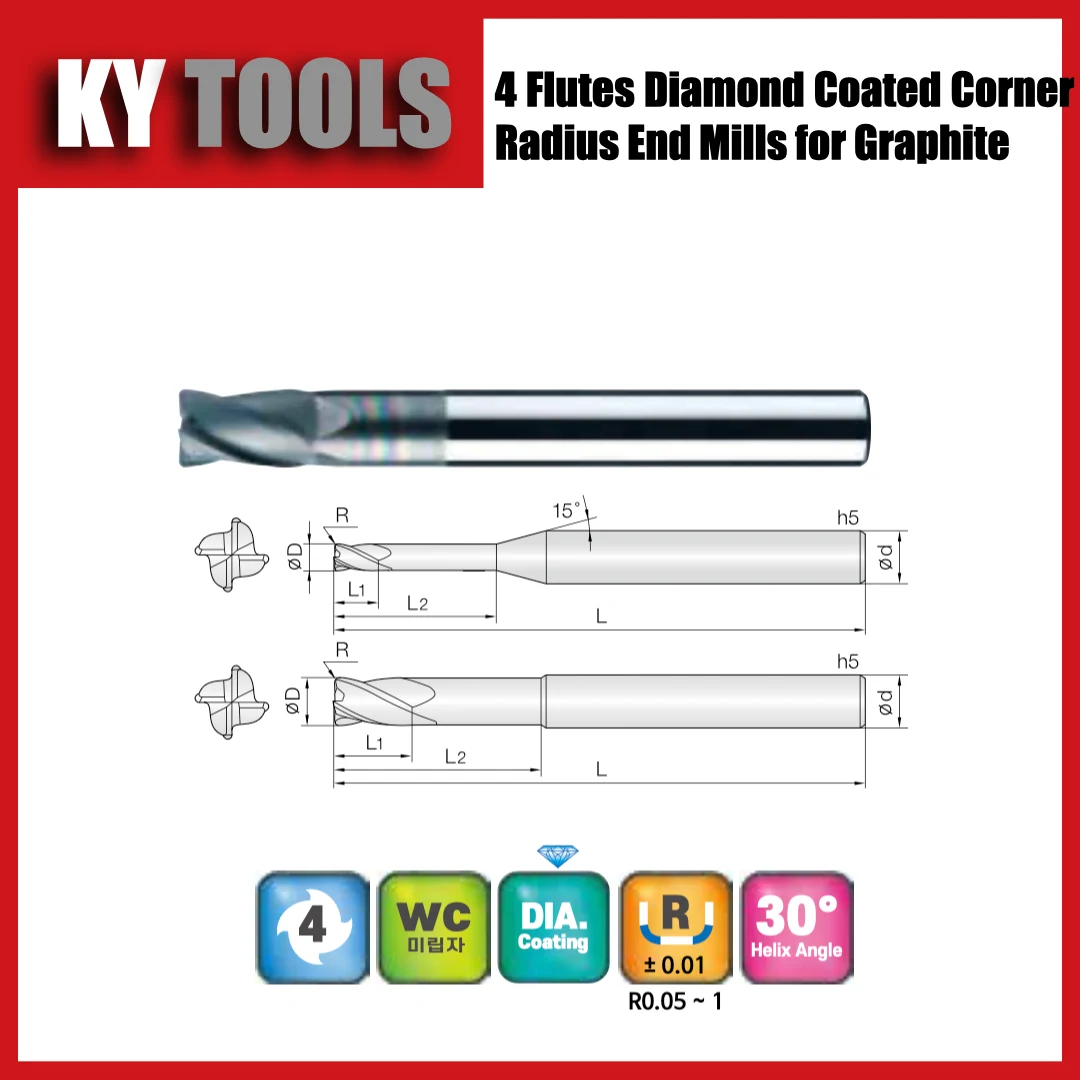
4DCR
4 刃 · 圆鼻 · 标准长度
Ø2–12 mm · 83 种规格
查看系列规格金刚石涂层、DLC、PCD不是同一种采购规格
CVD 金刚石是沉积在适当基体上的晶体金刚石涂层;DLC 是类金刚石碳,两者不能只凭名称中的“金刚石”互相替代。PCD 又是另一类金刚石刀具结构。采购时要求明确材料和涂层名称,并提供对应石墨工况的推荐依据。
| 方案 | 适合评估的情形 | 必须验证 |
|---|---|---|
| 无涂层硬质合金 | 小批试切、精度要求较宽松的短任务 | 磨损速度和合格件成本 |
| CVD 金刚石涂层硬质合金 | 重复加工石墨电极、关注耐磨性的批量任务 | 附着力、刃口形状、涂后尺寸 |
| PCD刀具 | 有合适几何规格的稳定重复工序 | 特征可达性、刀价、修磨条件 |
| DLC或通用金属加工涂层 | 供应商有对应石墨应用依据时 | 具体涂层与试切结果,不能只看商品名称 |
同样写着“金刚石涂层”,并不意味着基体、涂层附着力、刃口处理和尺寸控制相同。MOLDINO 的 D-EPDB/D-EPDR 技术资料同时介绍了涂层与专用硬质合金基体。这说明评估应覆盖完整刀具系统,不能用其他品牌的资料证明本供应商刀具的性能。
微小特征尤其需要确认:直径与球半径公差是否针对涂层后的成品?关键尺寸能否提供检验报告?如果供应商已经给出涂后尺寸,就不要在CAM里再凭估计叠加一次涂层厚度补偿。
两刃、三刃还是四至六刃?看切入方式与实际进给
刃数不是越多越好。两刃设计通常有较大的刃间空间;更多刃数意味着每转有更多次切削接触。满槽、侧铣和轻切精加工的负荷条件不同,应使用对应系列的切削条件,而不是只根据刃数推断效率。
| 候选刃数 | 可比较的应用 | 重点核对 |
|---|---|---|
| 两刃 | 开槽、小特征、需要较大刃间空间的刀型 | 每齿进给与小径刀刚性 |
| 三刃 | 需要兼顾刃间空间与切削接触次数的工序 | 与两刃方案在相同验收标准下试切 |
| 四至六刃 | 有参数支持的稳定侧铣或精加工 | 机床能否达到对应进给,切削空间是否足够 |
转速和进给速度不变时,刃数增加会使每齿进给下降。将两刃刀换成四刃刀,不能认为每个刀齿的负荷保持不变。还要关注机床在短线段、小圆角处的实际进给,程序中写入的数值不一定能持续达到。
刃长、避空颈长、装夹伸出量要分别确认
刃长决定可切削的长度,避空颈长决定小径刀能进入多深的位置,装夹伸出量则影响整个刀具系统的刚性。询价图纸应分别标注,不能用一个“长刀”概念代替。
只选加工所需的刃长,并在不碰工件和夹具的前提下缩短伸出。锥颈有助于为小刀尖提供支撑,但颈部越往上越粗,也可能碰到深腔侧壁。应检查进刀、拐角、抬刀全过程,不能只检查最深位置。短伸出刀具的切削参数也不能原样套给长伸出装夹。
石墨铣削转速与进给:先核算,再试切
起始条件应来自具体刀具系列、直径、有效长度及工序。记录转速n、刃数z、每齿进给fz、轴向切深ap和径向切宽ae。缺少切深、切宽和伸出条件的单一进给值,不能当作完整的加工配方。
基本关系为:n = 1,000 × Vc / (π × D),Vf = n × z × fz。D单位为mm,Vc为m/min,n为rpm,fz为mm/齿,Vf为mm/min。下面只是演示数学关系的假设数字,不是对未知牌号、未知刀具的推荐参数。
| 核算项目 | 假设条件 | 计算结果 |
|---|---|---|
| 圆周切削速度 | D = 6 mm;n = 18,000 rpm | Vc约339 m/min |
| 两刃刀进给 | n = 18,000;z = 2;fz = 0.02 mm/齿 | Vf = 720 mm/min |
| 降转速后保持相同每齿进给 | n = 12,000;z = 2;fz = 0.02 mm/齿 | Vf = 480 mm/min |
如果降到12,000 rpm却仍保持720 mm/min,每齿进给就变成0.03 mm/齿。调整转速时需要重新计算进给。即使保持了相同每齿进给,切削速度、切入条件和刚性变化仍需重新验证。
球头刀:标称直径不等于实际接触直径
球头刀旋转中心的局部线速度为零。浅切时,实际参与切削的直径可能远小于刀具标称直径。对于竖直球头刀在平面上、下半球范围内的切削,接触边界处有效直径可按 Deff = 2 × √(ap × (D − ap)) 估算。
假设D = 6 mm、ap = 0.10 mm,得到Deff约1.54 mm;在18,000 rpm时,该边界的局部线速度约87 m/min,而非按6 mm直径算出的339 m/min。这个简化模型不能覆盖倾斜刀轴或所有曲面接触情况,也不能作为突破刀具、刀柄、主轴转速限制的理由。文末NS TOOL技术资料提供相关计算参考。
用理论残留高度比较步距,但不要把它当成Ra
理想球面刀具在平面上的理论残留高度为 h = R − √(R² − (s/2)²),R为球半径,s为步距。R = 3 mm、s = 0.20 mm时,理论值约0.00167 mm,即1.67 μm。
这不等于实际表面粗糙度Ra。石墨颗粒脱落、跳动、磨损与曲面倾角都会改变结果。公式用于比较走刀方案,实际表面仍要在代表性区域检测。
先约定验收标准,才能比较刀具寿命
刀具还能切,不代表它还能保证电极公差。试切前明确关键尺寸、边缘缺损允许值和表面检测方法,然后用相同标准比较不同刀具。
- 记录石墨牌号与批次、刀具订货号、涂层、刀柄、伸出量和实测跳动。
- 固定工件几何、程序、吸尘条件、检测基准和测量方法。
- 首件确认合格后,按约定间隔检测,记录尺寸变化和边缘状态。
- 分别记录合格数量、加工时间、换刀时间和报废原因。
- 每次只改变一个主要工艺变量,并按验收限值确定换刀点,不等到断刀才统计寿命。
当开粗磨损可能消耗精加工的公差预算时,关键精加工宜使用状态已确认的刀具。如果现有单刀工艺已经稳定合格,则应通过试切比较分刀带来的收益与增加的换刀时间。
石墨崩边与尺寸漂移:从症状找原因
| 现象 | 优先检查 | 下一步验证 |
|---|---|---|
| 出口崩边 | 边缘是否悬空、退出方向、刃口状态 | 调整退出路径或支撑方式,单独验证 |
| 批量尺寸逐渐漂移 | 涂后尺寸、磨损、跳动、测量一致性 | 先检查刀具和基准特征,再决定是否补偿 |
| 单个刀齿异常磨损 | 刀柄清洁度、装夹、跳动 | 重新装夹测量,不急着提高进给 |
| 深壁有刀痕或尺寸不一致 | 伸出、刀颈干涉、切入量变化 | 检查让刀和干涉,尽可能缩短无支撑长度 |
| 步距很小但表面仍差 | 石墨牌号、颗粒脱落、球头接触、刃口磨损 | 用状态良好的刃口验证接触策略 |
吸尘条件也是工艺重复性的一部分。按材料供应商的安全资料及机床、除尘设备厂商的要求配置系统。干切或湿切应作为完整设备方案确认,不应临时加冷却液,也不应把开放式吹气当作粉尘控制方案。
按每个合格电极的成本采购
把刀具采购、换刀停机以及可归因的报废返工费用合计,再除以合格电极数量。不同候选刀具必须采用相同验收标准;只统计“加工了多少件”可能掩盖不合格品成本。
| 假设采购比较 | 刀具A | 刀具B |
|---|---|---|
| 假设刀价,美元 | 30 | 90 |
| 假设每把刀产出的合格电极 | 10 | 60 |
| 分摊到每个合格电极的刀价 | 3.00 | 1.50 |
这些是解释计算方法的虚构数字,不是报价,也不是寿命承诺。实际采购前,应通过自己的试切确认合格数量,并计入加工节拍、停机、交期与供货稳定性。一次性小单与长期重复订单可能得到不同结论。
对照Solid Carbide Direct石墨刀系列
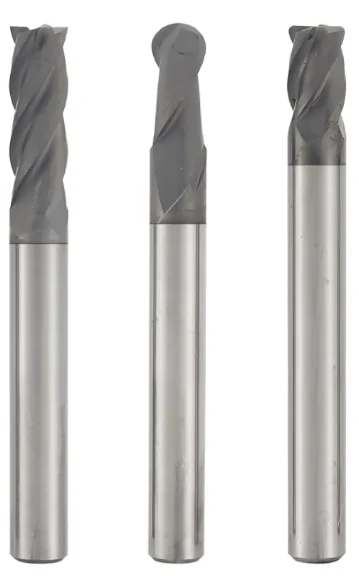
2DEM为两刃金刚石涂层平底系列,2DBE为两刃金刚石涂层球头系列,3TBD为金刚石涂层锥颈球头系列,4DCR为四刃金刚石涂层圆鼻系列。可从产品页对照尺寸与切削参考,再按具体订货号确认涂层、有效长度和工况。目录中存在某种刀型,不等于它一定能避开你的型腔和刀柄干涉。
石墨铣刀采购常见问题
普通硬质合金铣刀能加工石墨吗?
可以进行短时间试切,但能去除材料不等于长期经济。批量电极任务需要检查磨损、尺寸变化和每个合格件的成本。
DLC能直接替代金刚石涂层吗?
不能按名称直接替代。应明确涂层材料体系,并要求针对目标石墨工况的应用依据。
球头刀适合所有石墨电极吗?
不适合。平底槽、直壁可能需要平底刀;曲面才需要比较球头刀的接触位置与步距。刀型由图纸特征决定。
石墨铣削应该用多少转速?
从具体系列、直径、伸出和切入条件的推荐数据出发,核算每齿进给,再进行试切。上文示例只演示计算,不是通用参数表。
询价要提供什么?
提供石墨牌号、图纸、关键公差、直径和圆角清单、刃长、颈长、伸出量、涂层要求、主轴转速上限与工序。再补充试单数量、年用量和交货地点,方便同时评估样品验证与后续供货。
技术参考
标签