Dao phay phủ kim cương cho graphite: lựa chọn và chế độ cắt
Chọn dao phay graphite theo hình dạng, lớp phủ kim cương và chiều nhô. Kiểm tra lượng chạy dao, sứt cạnh và chi phí trên mỗi điện cực đạt yêu cầu.
Khi sản xuất hàng loạt điện cực graphite, dao phay hợp kim cứng phủ kim cương được thiết kế cho graphite là một ứng viên đáng thử. Hãy chọn theo đặc tính trên bản vẽ, kích thước sau phủ, chiều dài tiếp cận và chi phí trên mỗi điện cực đạt yêu cầu. Đây là hướng dẫn ứng dụng, không phải bảng xếp hạng thương hiệu hay báo cáo thử tuổi bền của chúng tôi.
Bắt đầu từ chi tiết nhỏ nhất
Xác định bán kính trong nhỏ nhất, rãnh hẹp nhất, thành sâu nhất và dung sai quan trọng. Ghi rõ mác graphite. Lượng bù cho khe hở phóng điện EDM khác với bù mòn dao phay.
| Đặc điểm | Dạng dao cần xem xét | Kiểm tra trước khi đặt |
|---|---|---|
| Đáy phẳng và rãnh | Dao đầu phẳng | Đường kính sau phủ và điều kiện phay toàn rãnh |
| Phá thô có bán kính góc cho phép | Dao bo góc | Bán kính phù hợp và lượng dư còn lại |
| Bề mặt 3D | Dao cầu | Bán kính cầu, vị trí tiếp xúc và bước ngang |
| Hốc sâu, hẹp | Cổ thoát hoặc cổ côn | Khoảng hở cổ và bầu kẹp trên toàn đường chạy |
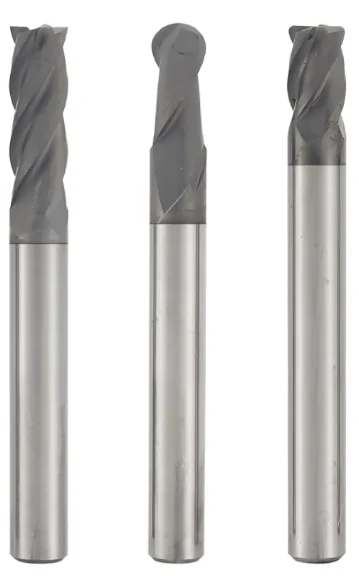
Chọn dao phay phủ kim cương cho graphite
So sánh 14 dòng theo hình dạng, chiều dài tiếp cận và đường kính. Xem kích thước, mã đặt hàng và dữ liệu cắt tham khảo.
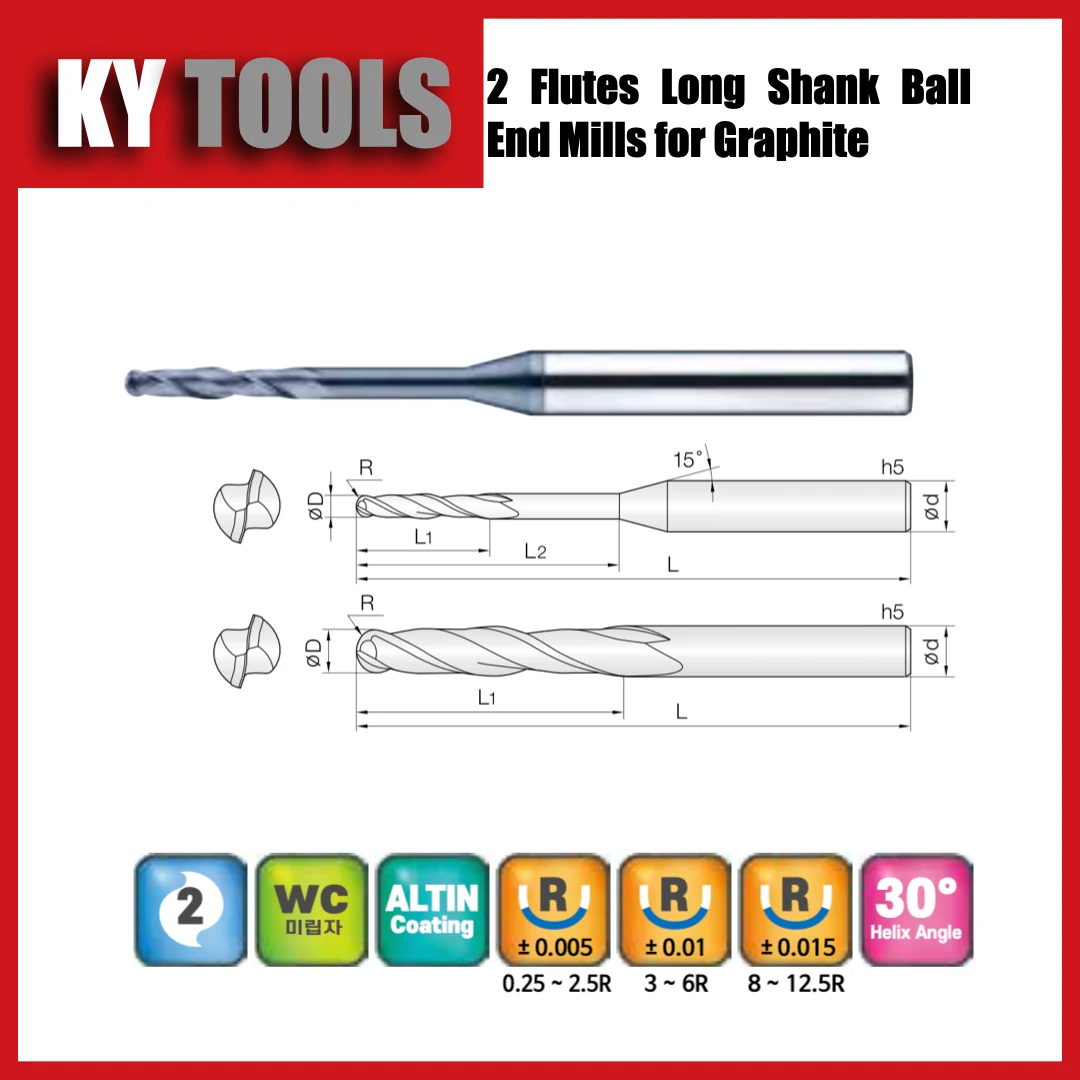
2GBE
2 me · Đầu cầu · Chuôi dài
Ø0,5–25 mm · 77 kích thước
Xem thông số dòng dao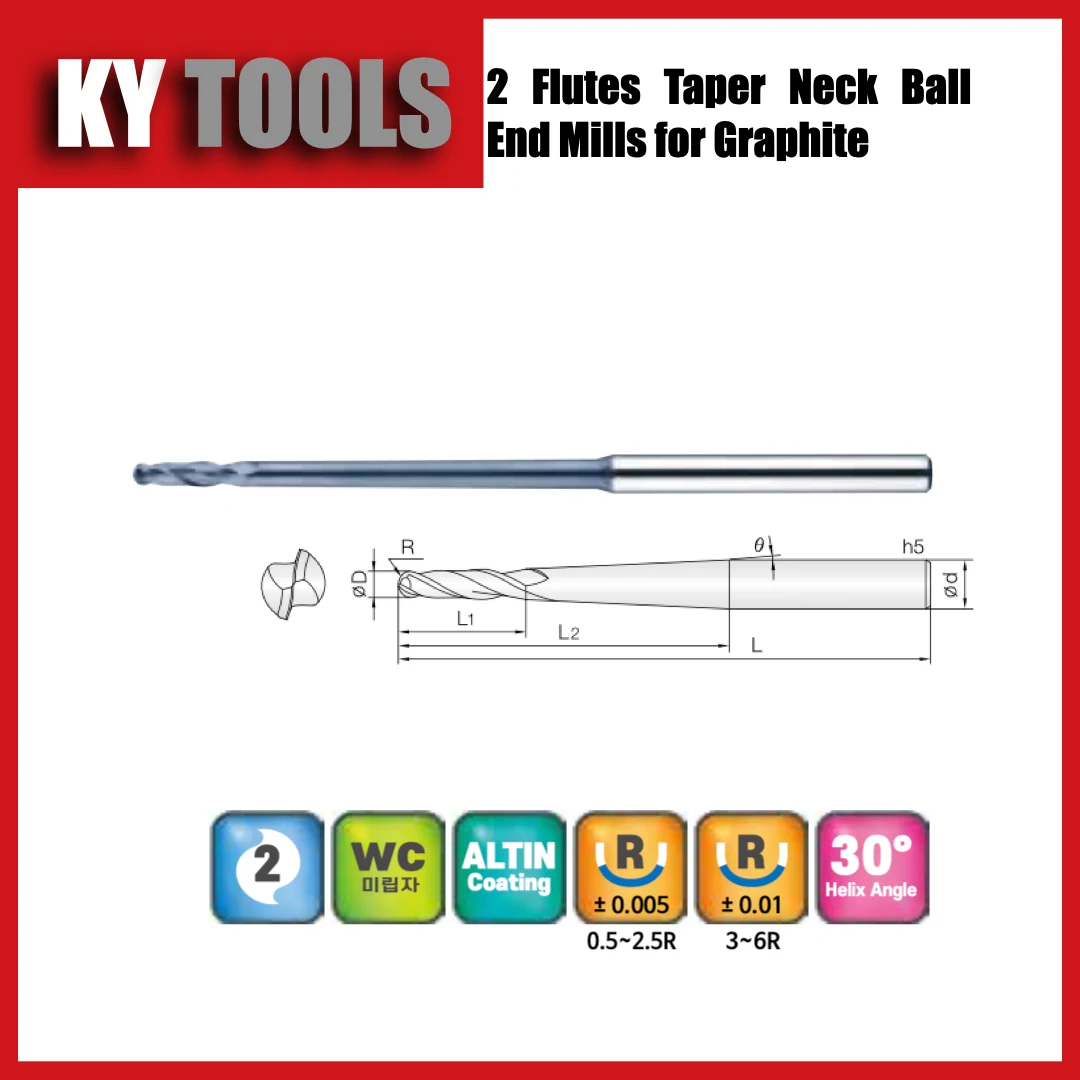
2TGB
2 me · Đầu cầu · Cổ côn
Ø1–12 mm · 27 kích thước
Xem thông số dòng dao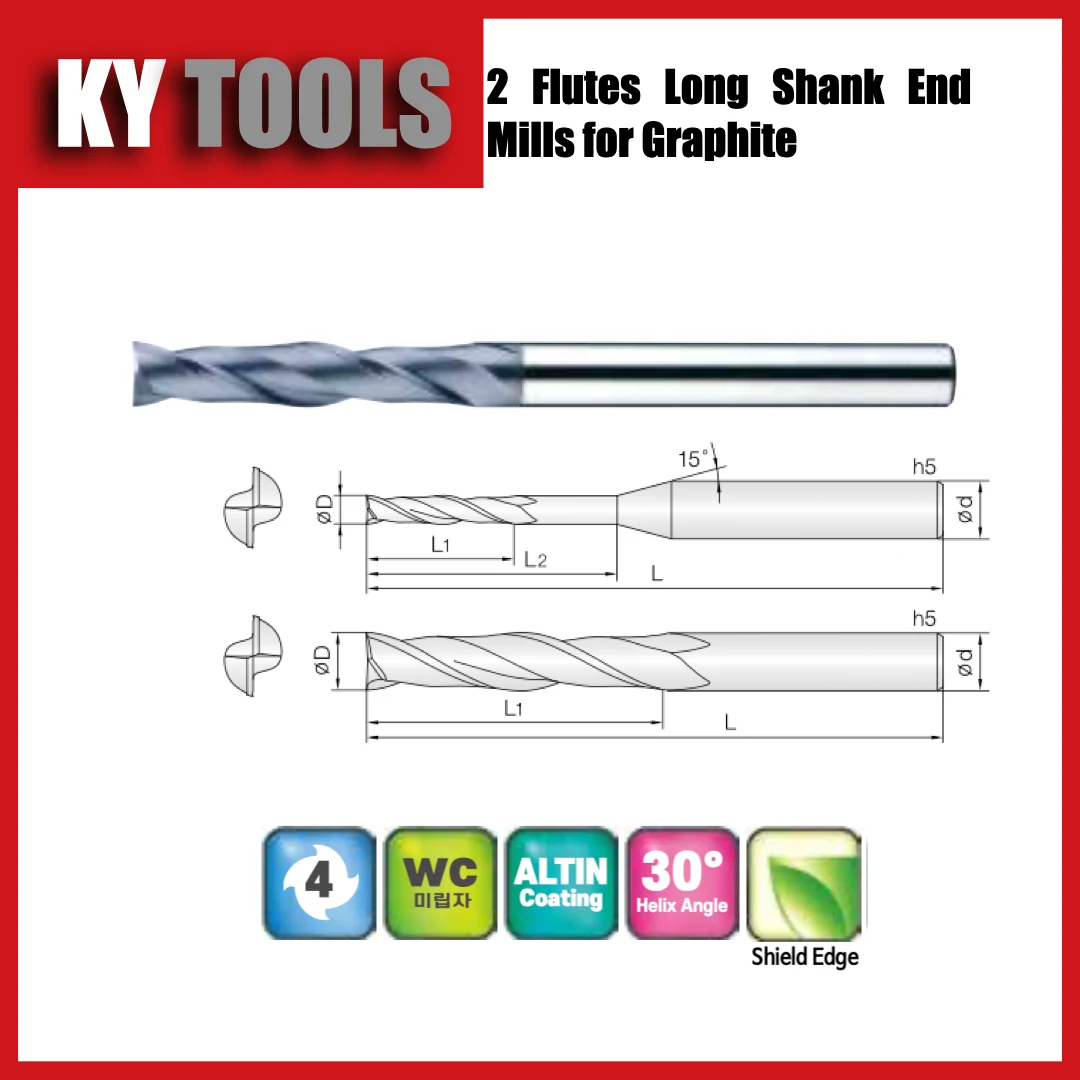
2GEM
2 me · Đầu phẳng · Chuôi dài
Ø0,5–20 mm · 37 kích thước
Xem thông số dòng dao4GEM
4 me · Đầu phẳng · Chuôi dài
Ø3–20 mm · 19 kích thước
Xem thông số dòng dao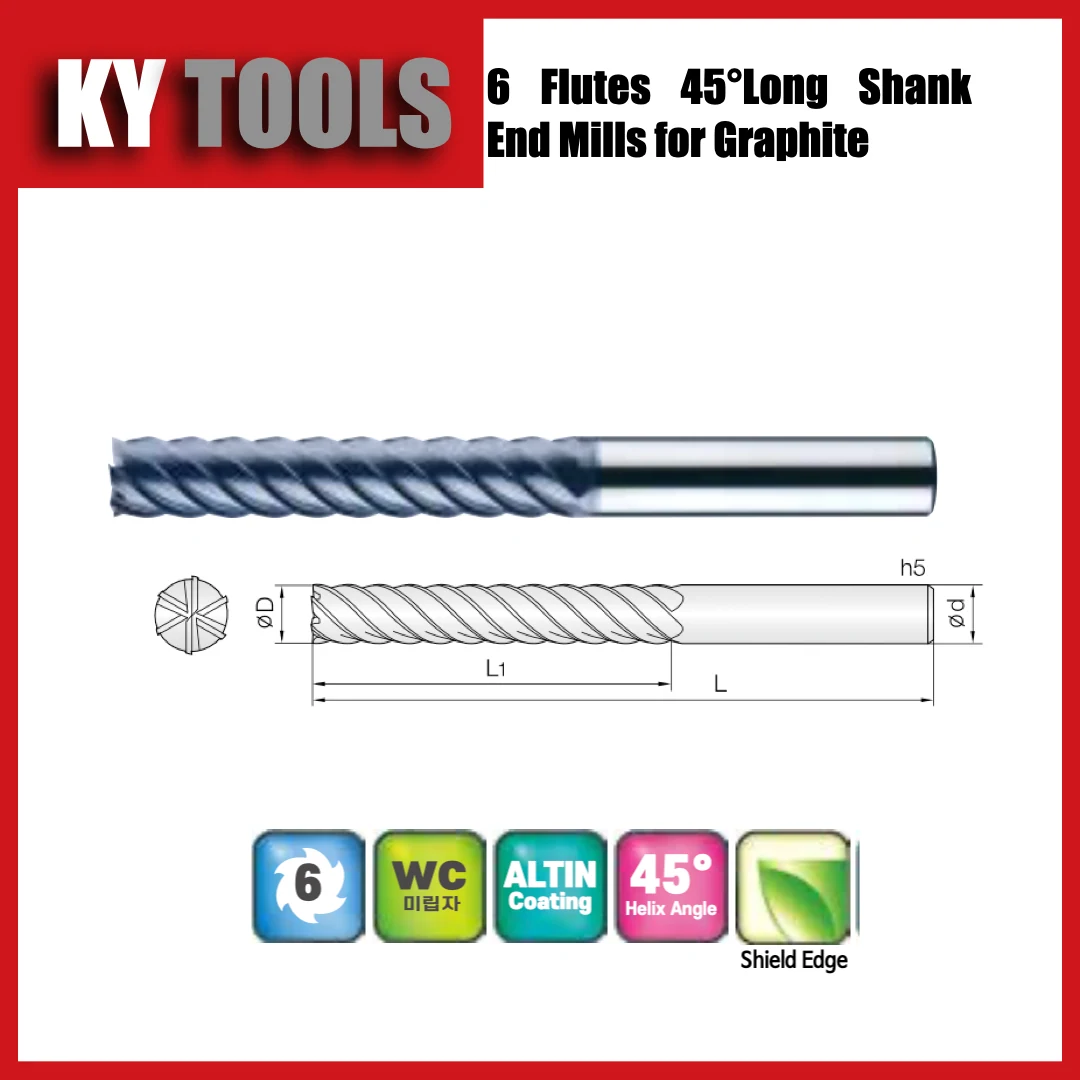
6GEM
6 me · Đầu phẳng · Chuôi dài
Ø6–20 mm · 12 kích thước
Xem thông số dòng dao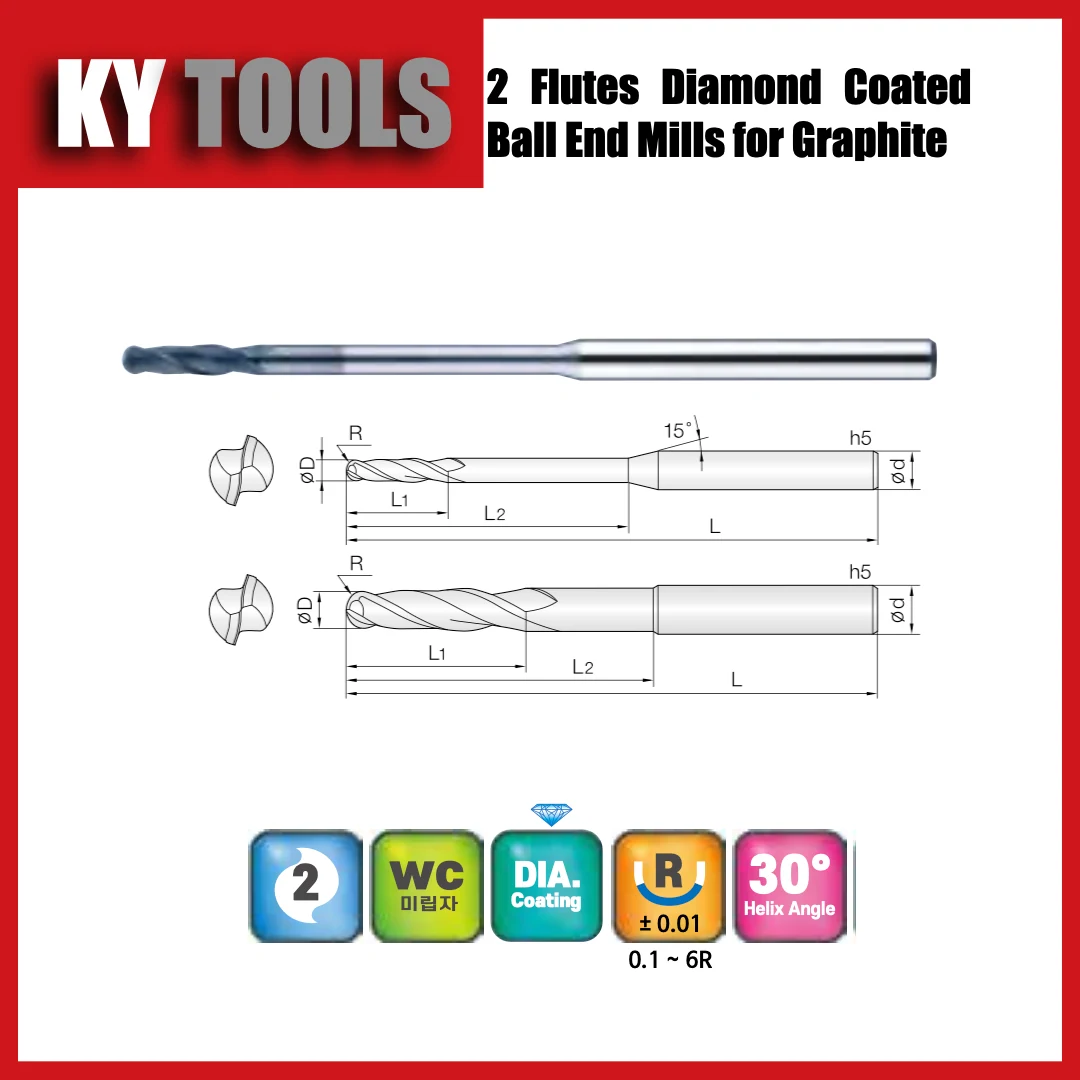
2DBE
2 me · Đầu cầu · Chiều dài tiêu chuẩn
Ø0,2–12 mm · 120 kích thước
Xem thông số dòng dao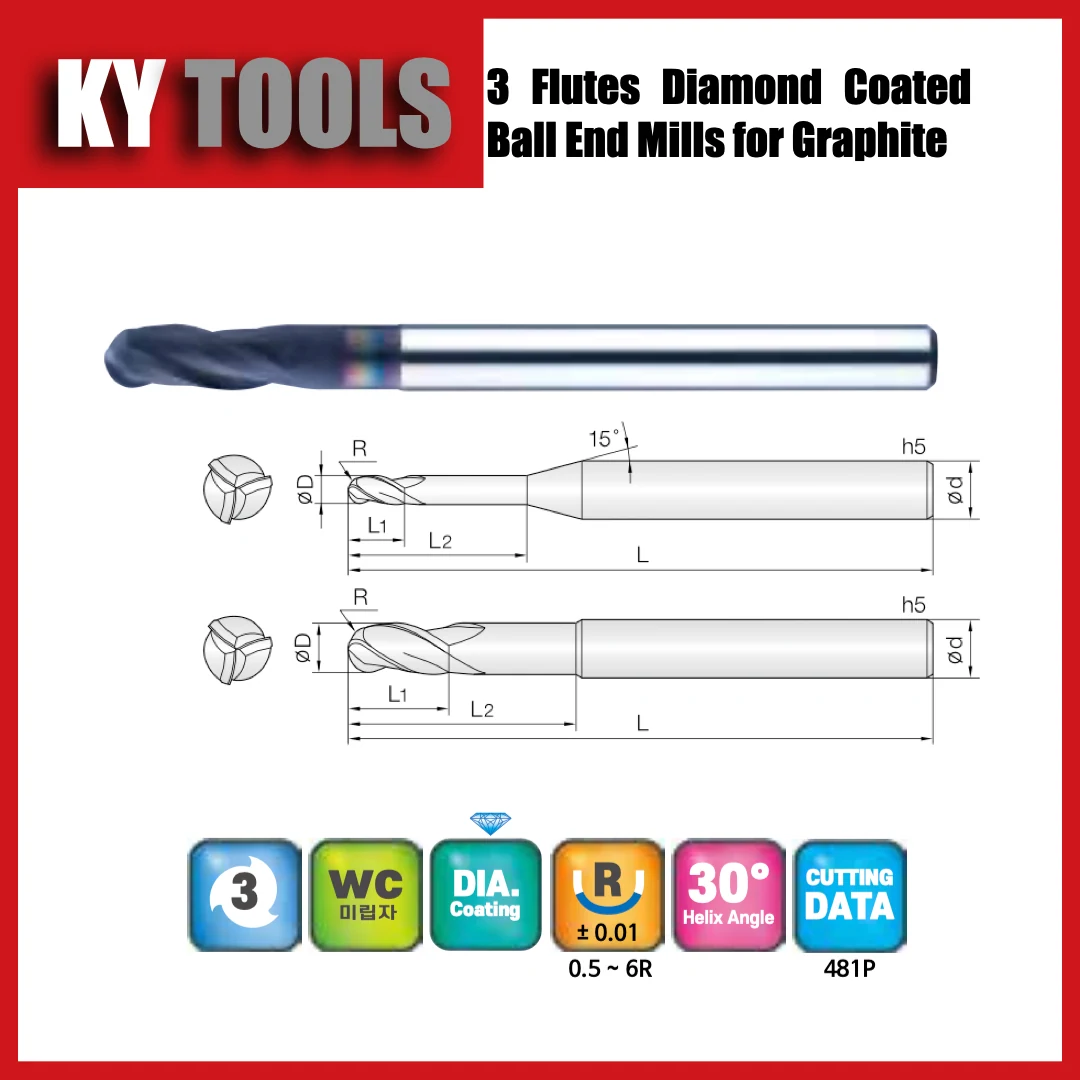
3DBE
3 me · Đầu cầu · Chiều dài tiêu chuẩn
Ø1–12 mm · 59 kích thước
Xem thông số dòng dao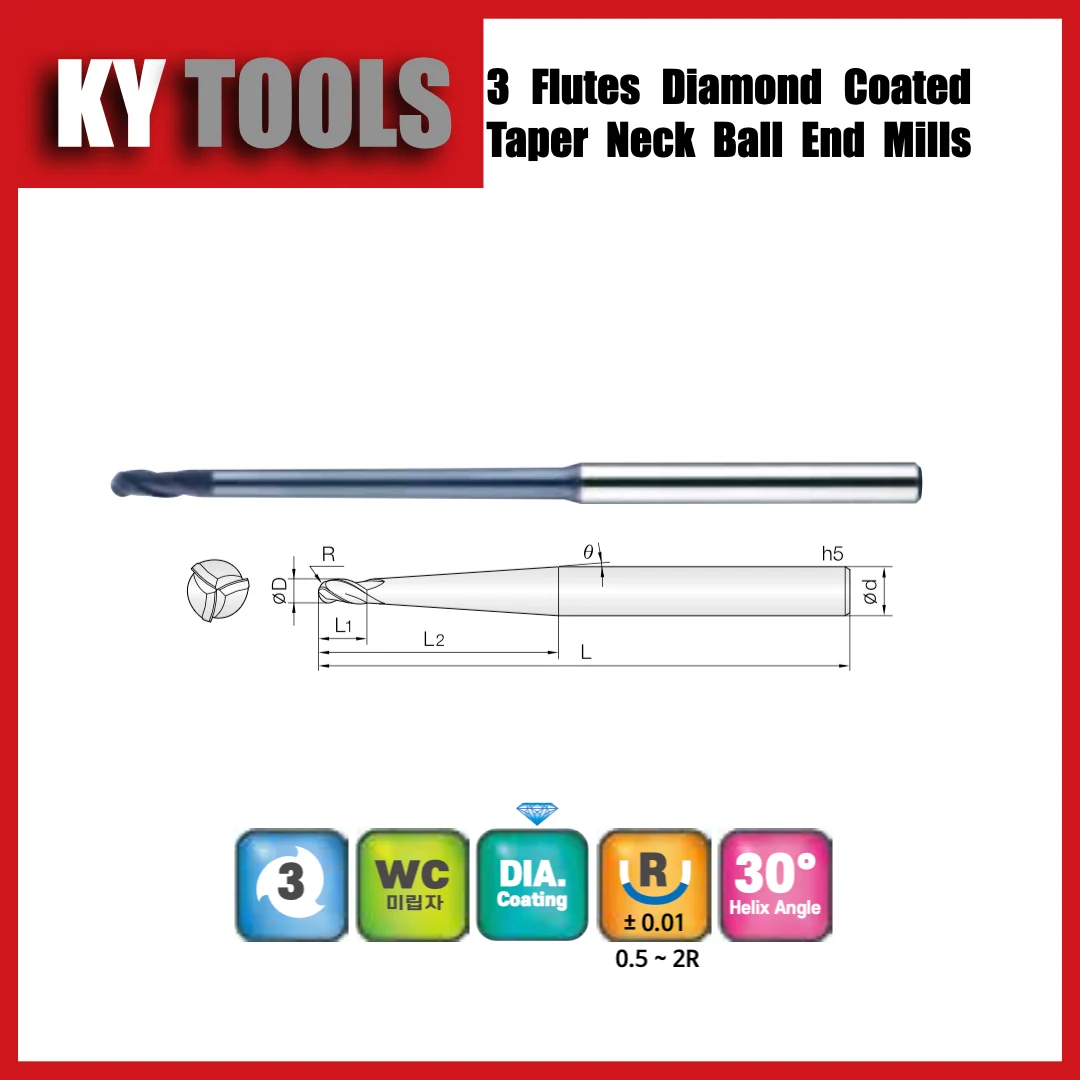
3TBD
3 me · Đầu cầu · Cổ côn
Ø1–4 mm · 26 kích thước
Xem thông số dòng dao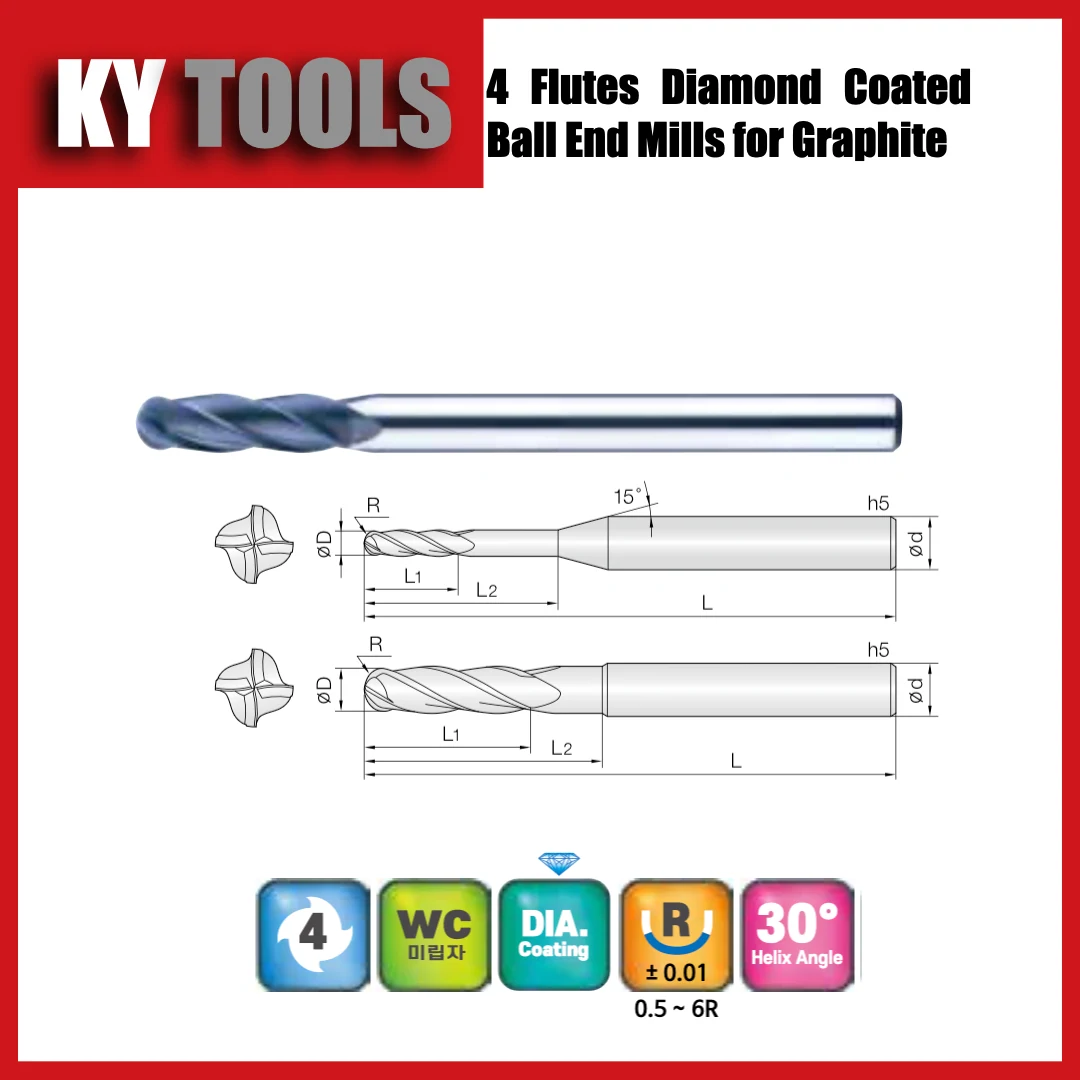
4DBE
4 me · Đầu cầu · Chiều dài tiêu chuẩn
Ø1–12 mm · 55 kích thước
Xem thông số dòng dao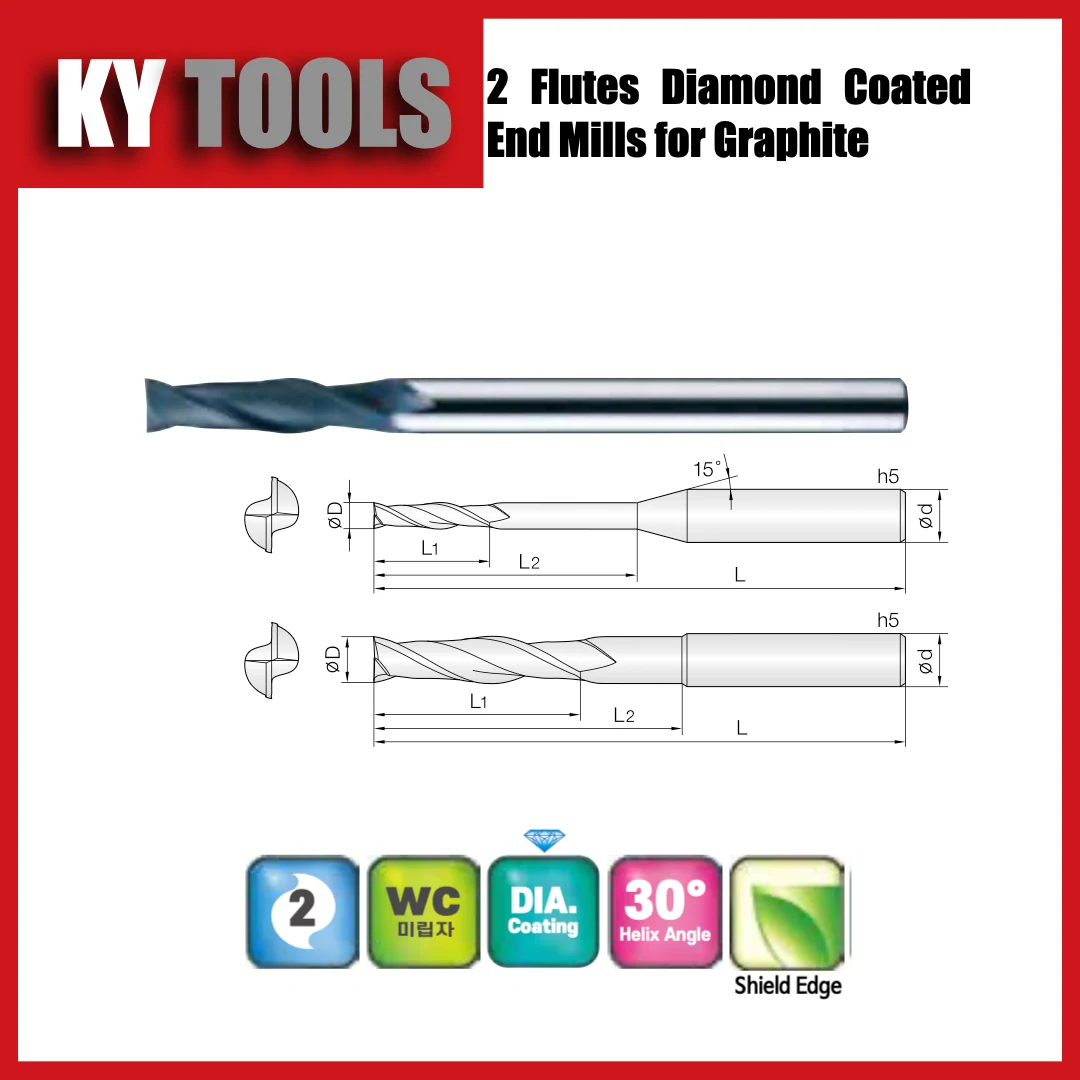
2DEM
2 me · Đầu phẳng · Chiều dài tiêu chuẩn
Ø0,2–12 mm · 63 kích thước
Xem thông số dòng dao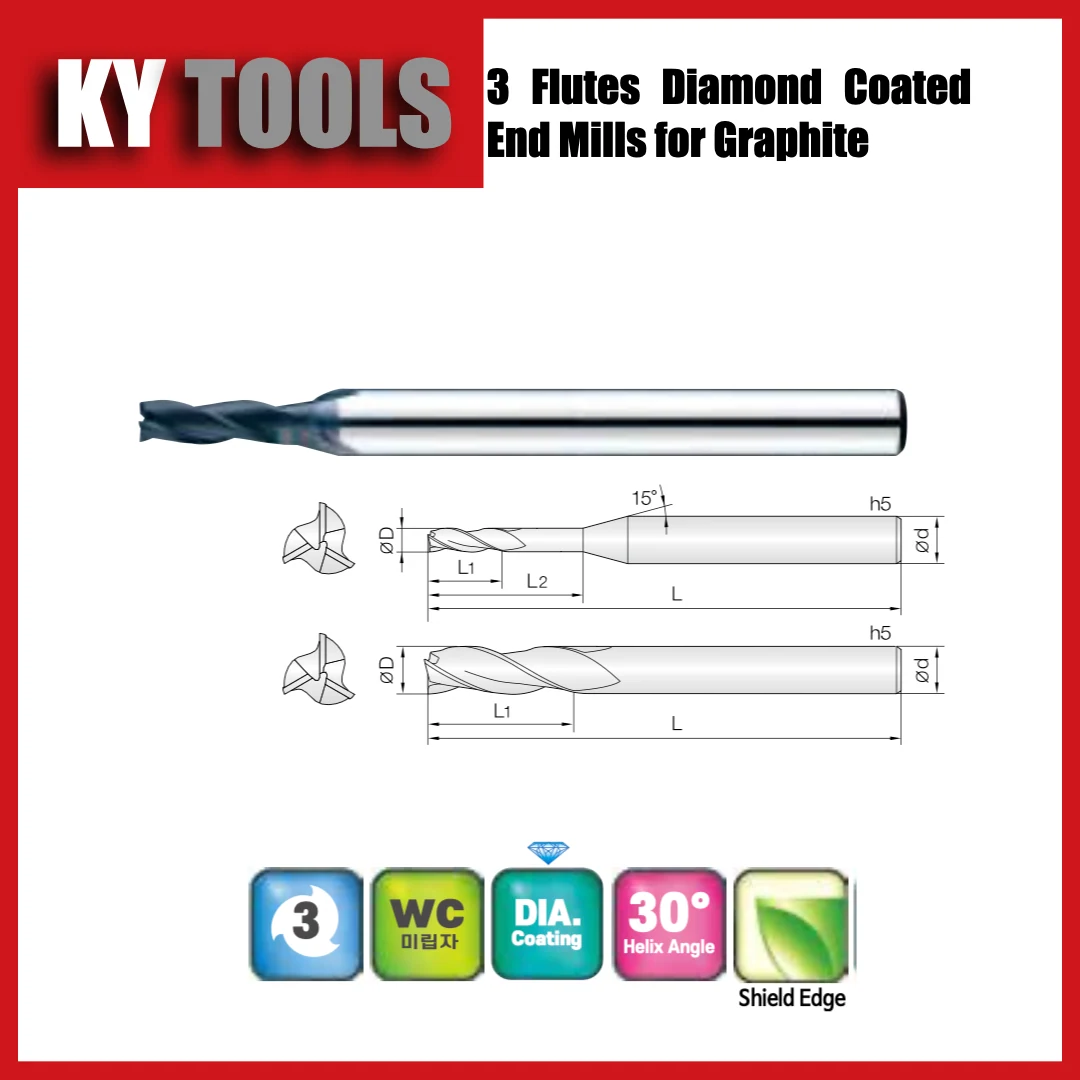
3DEM
3 me · Đầu phẳng · Chiều dài tiêu chuẩn
Ø1–12 mm · 32 kích thước
Xem thông số dòng dao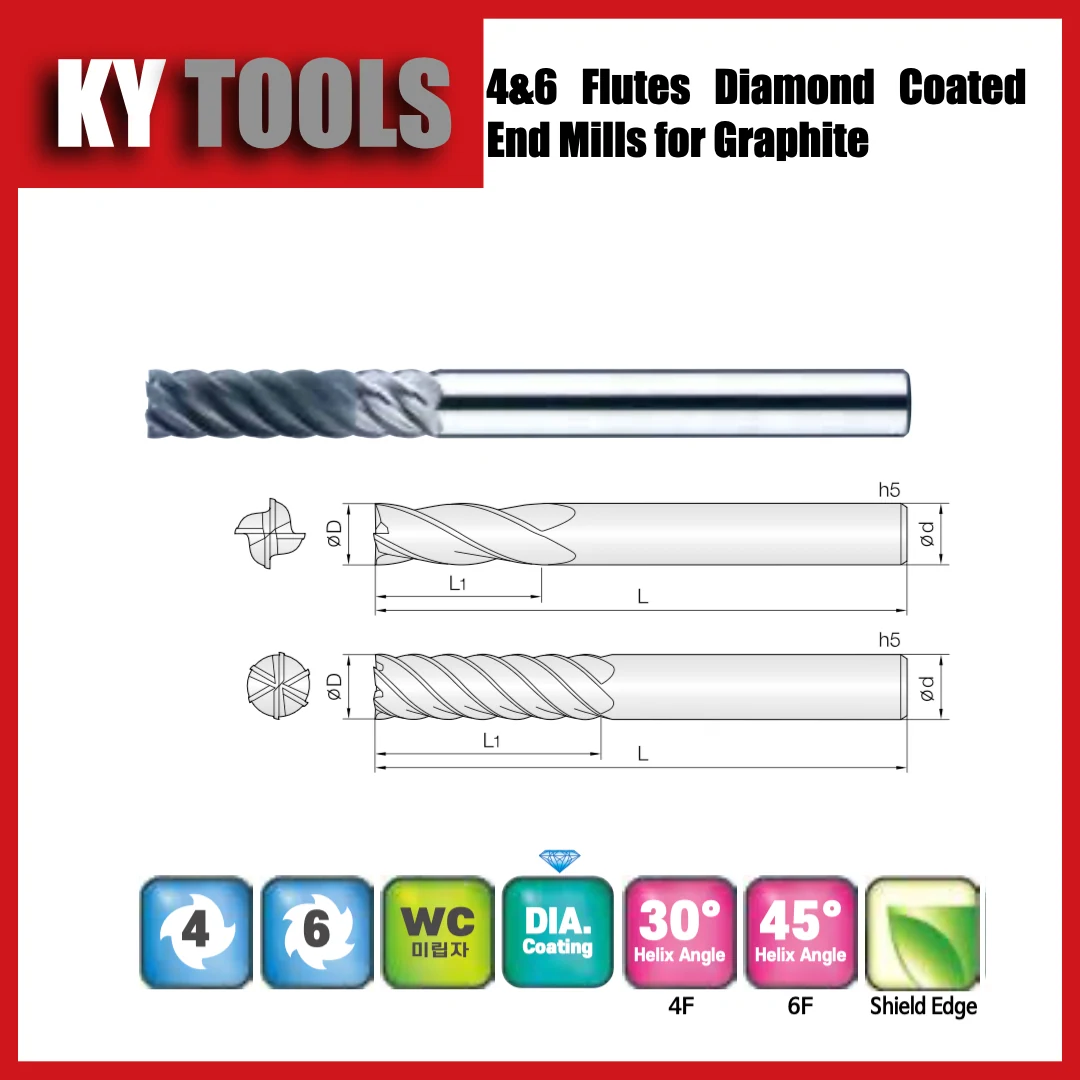
4DEM / 6DEM
4 / 6 me · Đầu phẳng · Chiều dài tiêu chuẩn
Ø2–16 mm · 27 kích thước
Xem thông số dòng dao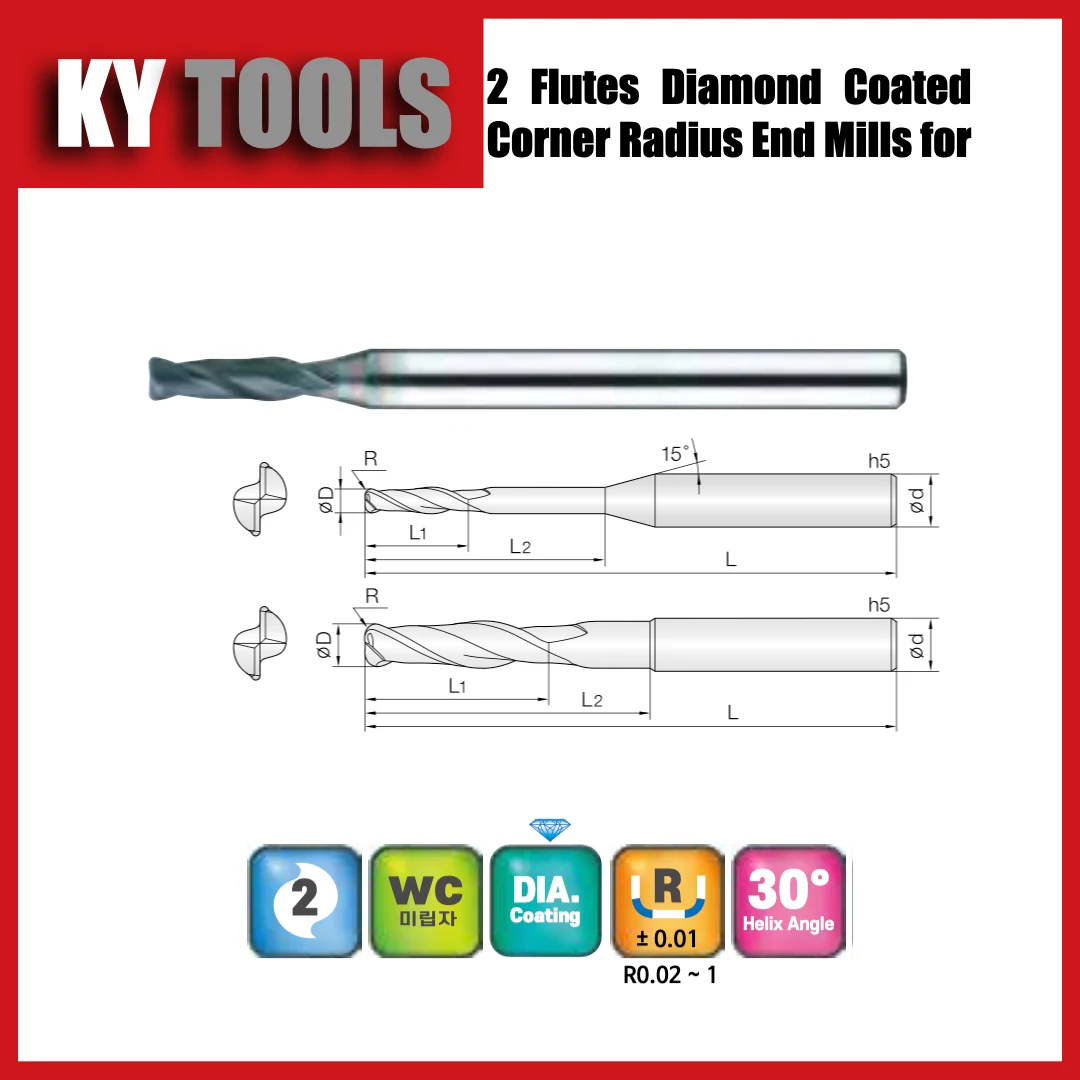
2DCR
2 me · Bo góc · Chiều dài tiêu chuẩn
Ø0,2–6 mm · 164 kích thước
Xem thông số dòng dao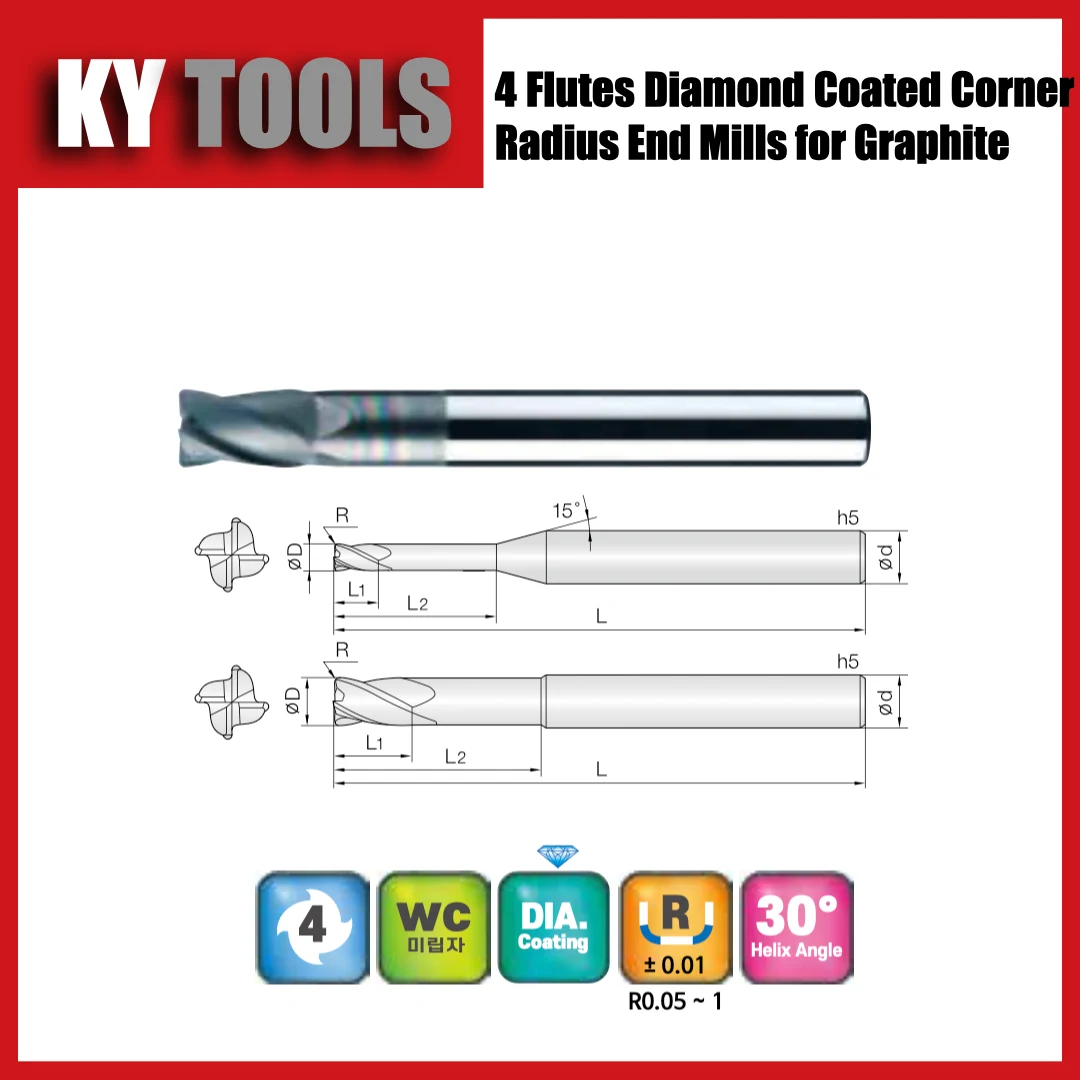
4DCR
4 me · Bo góc · Chiều dài tiêu chuẩn
Ø2–12 mm · 83 kích thước
Xem thông số dòng daoLớp phủ, số me và chiều nhô
Kim cương CVD, DLC và PCD là các hệ vật liệu khác nhau. Yêu cầu thông số chính xác và dữ liệu ứng dụng graphite. Dao hợp kim cứng không phủ có thể dùng để thử ngắn, nhưng cắt được chưa chứng minh tuổi bền kinh tế. Với chi tiết nhỏ, cần xác nhận dung sai đường kính và bán kính áp dụng cho dao đã phủ hoàn chỉnh.
Hai me có thể tạo nhiều không gian giữa các lưỡi hơn; nhiều me tăng số lần tiếp xúc mỗi vòng. Tuy nhiên, giữ nguyên tốc độ quay và tốc độ chạy dao sẽ làm giảm lượng chạy dao mỗi răng khi tăng số me. Chọn theo mức ăn dao và khả năng chạy dao thực tế của máy.
Chiều dài lưỡi, chiều dài cổ và chiều nhô khỏi bầu kẹp là ba kích thước riêng. Giảm chiều nhô không cần thiết; kiểm tra cổ côn khi vào dao, qua góc và rút dao, không chỉ ở đáy hốc.
Kiểm tra tốc độ quay và lượng chạy dao
Bắt đầu từ dữ liệu nhà sản xuất cho đúng dòng dao, đường kính, chiều dài tiếp cận, chiều sâu ap và chiều rộng ăn dao ae. Công thức: n = 1.000 × Vc / (π × D), Vf = n × z × fz. D tính bằng mm, Vc bằng m/min, n bằng vòng/phút, fz bằng mm/răng và Vf bằng mm/min.
Ví dụ tính toán giả định: 18.000 vòng/phút × 2 me × 0,02 mm/răng = 720 mm/min. Khi giảm xuống 12.000 vòng/phút, cần 480 mm/min để giữ nguyên fz. Nếu giữ 720 mm/min, fz tăng thành 0,03 mm/răng. Đây không phải chế độ cắt khuyến nghị cho dao chưa xác định.
Với dao cầu thẳng đứng cắt mặt phẳng trong phạm vi bán cầu dưới, đường kính tại biên tiếp xúc là Deff = 2 × √(ap × (D − ap)). D = 6 mm và ap = 0,10 mm cho khoảng 1,54 mm. Tâm cầu có tốc độ cục bộ bằng không; đường kính danh nghĩa không đại diện cho mọi điểm tiếp xúc. Không vượt giới hạn tốc độ của dao, bầu kẹp hoặc trục chính.
Chiều cao nhấp nhô hình học lý tưởng trên mặt phẳng là h = R − √(R² − (s/2)²). Với R = 3 mm và bước ngang s = 0,20 mm, kết quả khoảng 1,67 µm. Đây không phải Ra thực tế vì bong hạt, độ đảo và mòn dao ảnh hưởng bề mặt.
Thử cắt và kiểm tra khuyết tật
Đặt tiêu chí đạt về kích thước, sứt cạnh và bề mặt trước khi thử. Giữ cùng mác graphite, chương trình, gá kẹp và phương pháp đo. Ghi số điện cực đạt, biến động kích thước, thời gian chu kỳ và thay dao; xác định điểm thay theo giới hạn chất lượng.
Sứt cạnh khi thoát dao: kiểm tra đỡ phôi, hướng thoát và lưỡi cắt. Kích thước trôi dần: kiểm tra mòn, độ đảo và phép đo trước khi sửa bù. Vết trên thành sâu: kiểm tra chiều nhô và va chạm cổ. Hút bụi và lựa chọn gia công khô hoặc ướt phải phù hợp hướng dẫn của nhà cung cấp vật liệu và thiết bị.
So sánh chi phí trên điện cực đạt
Ví dụ hoàn toàn giả định: dao giá 30 USD tạo 10 điện cực đạt có chi phí dao 3 USD/chiếc; 90 USD cho 60 chiếc là 1,50 USD/chiếc. Đây không phải giá bán hoặc cam kết tuổi bền. Cộng thêm dừng máy, phế phẩm và thay đổi thời gian gia công.
Cần gửi gì để báo giá?
Gửi mác graphite, bản vẽ, dung sai, đường kính và bán kính, chiều dài lưỡi và cổ, chiều nhô, lớp phủ, giới hạn vòng quay, số lượng thử và nhu cầu năm. Có thể so sánh các dòng 2DEM, 2DBE, 3TBD và 4DCR của Solid Carbide Direct; cần xác nhận đúng mã đặt hàng và khoảng hở.
Tài liệu kỹ thuật
Thẻ