Frezy z powłoką diamentową do grafitu: dobór i parametry
Dobierz frez do grafitu według geometrii, powłoki i wysięgu. Sprawdź posuw na ostrze, wykruszenia oraz koszt wykonania zgodnej elektrody EDM.
Do seryjnej produkcji elektrod grafitowych warto ocenić frez węglikowy z powłoką diamentową przeznaczony do grafitu. O wyborze powinny decydować wymagania rysunku, wymiary po powlekaniu i koszt zgodnej elektrody. To poradnik zastosowań, a nie ranking marek ani raport z naszych prób trwałości.
Zacznij od najmniejszego szczegółu
Zapisz gatunek grafitu, najmniejszy promień wewnętrzny, najwęższy rowek, głębokość i tolerancje. Naddatek wynikający ze szczeliny EDM należy odróżnić od kompensacji zużycia frezu.
| Cecha | Kandydat | Co sprawdzić |
|---|---|---|
| Płaskie dno i rowki | Frez płaski | Średnicę po powlekaniu i warunki frezowania pełnego rowka |
| Obróbka z dopuszczalnym promieniem naroża | Frez toroidalny | Zgodność promienia z rysunkiem |
| Powierzchnie przestrzenne | Frez kulisty | Promień, punkt styku i odstęp ścieżek |
| Głębokie wąskie kieszenie | Szyjka odciążona lub stożkowa | Prześwit szyjki i oprawki na całej ścieżce |
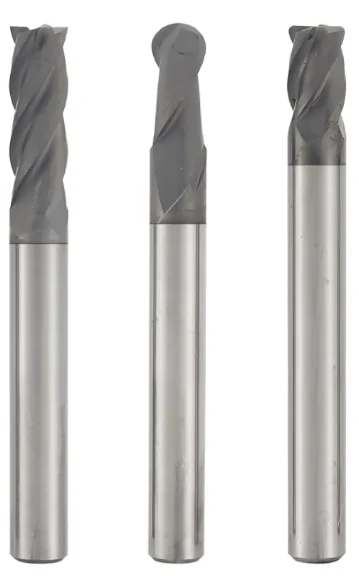
Wybierz frezy z powłoką diamentową do grafitu
Porównaj 14 serii według geometrii, zasięgu i średnicy. Sprawdź wymiary, kody zamówieniowe i dane skrawania.
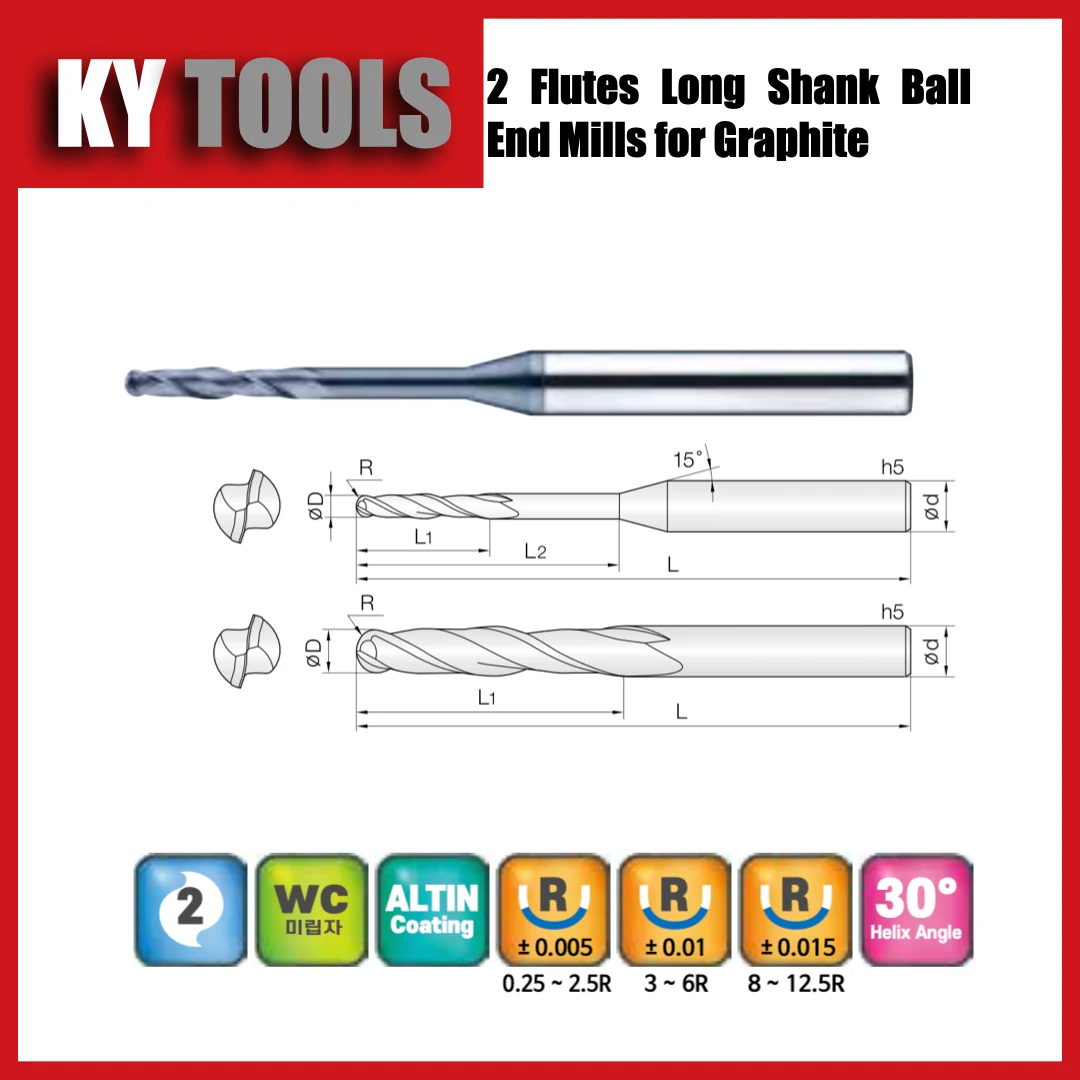
2GBE
2 ostrza · Kulisty · Długi chwyt
Ø0,5–25 mm · 77 rozmiarów
Zobacz serię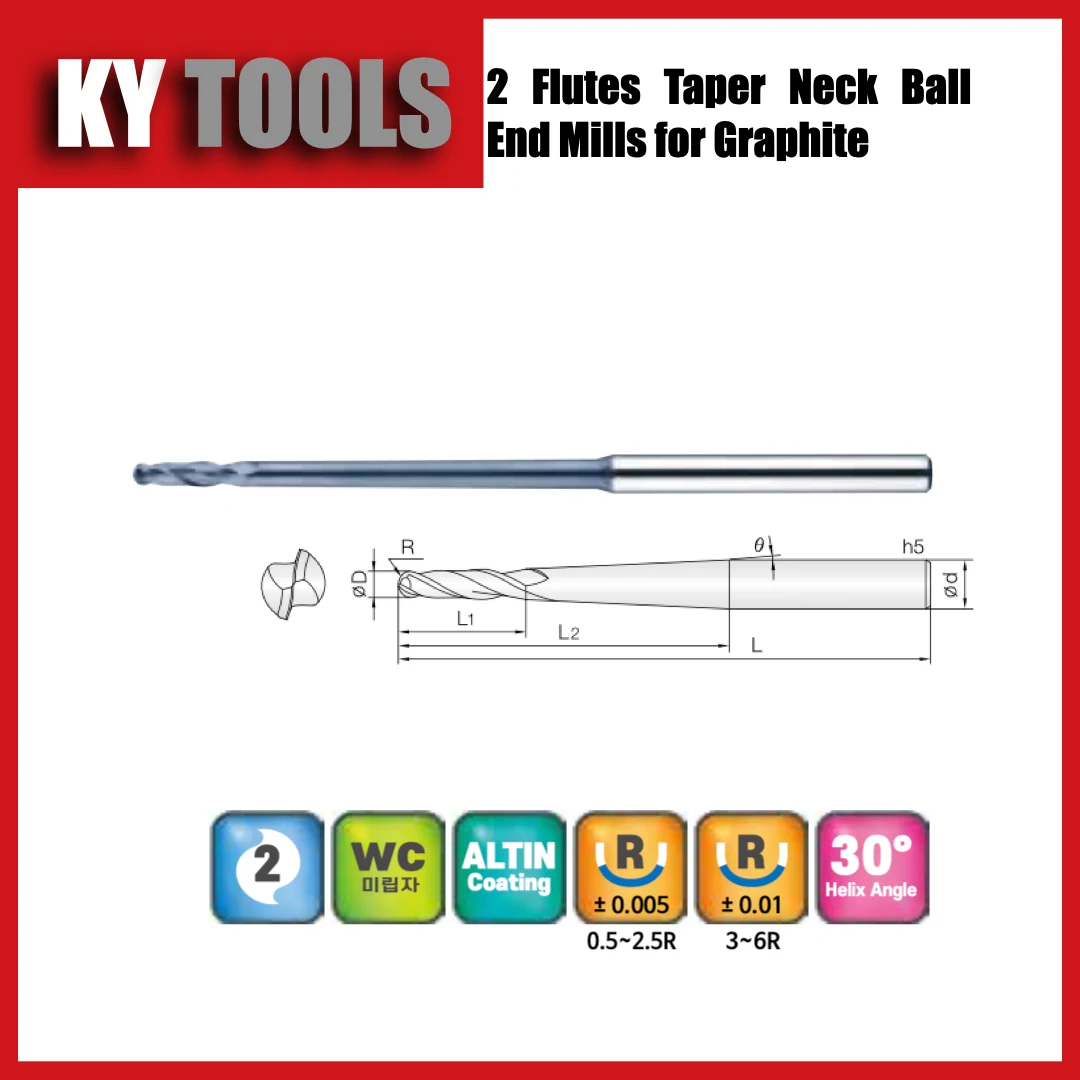
2TGB
2 ostrza · Kulisty · Szyjka stożkowa
Ø1–12 mm · 27 rozmiarów
Zobacz serię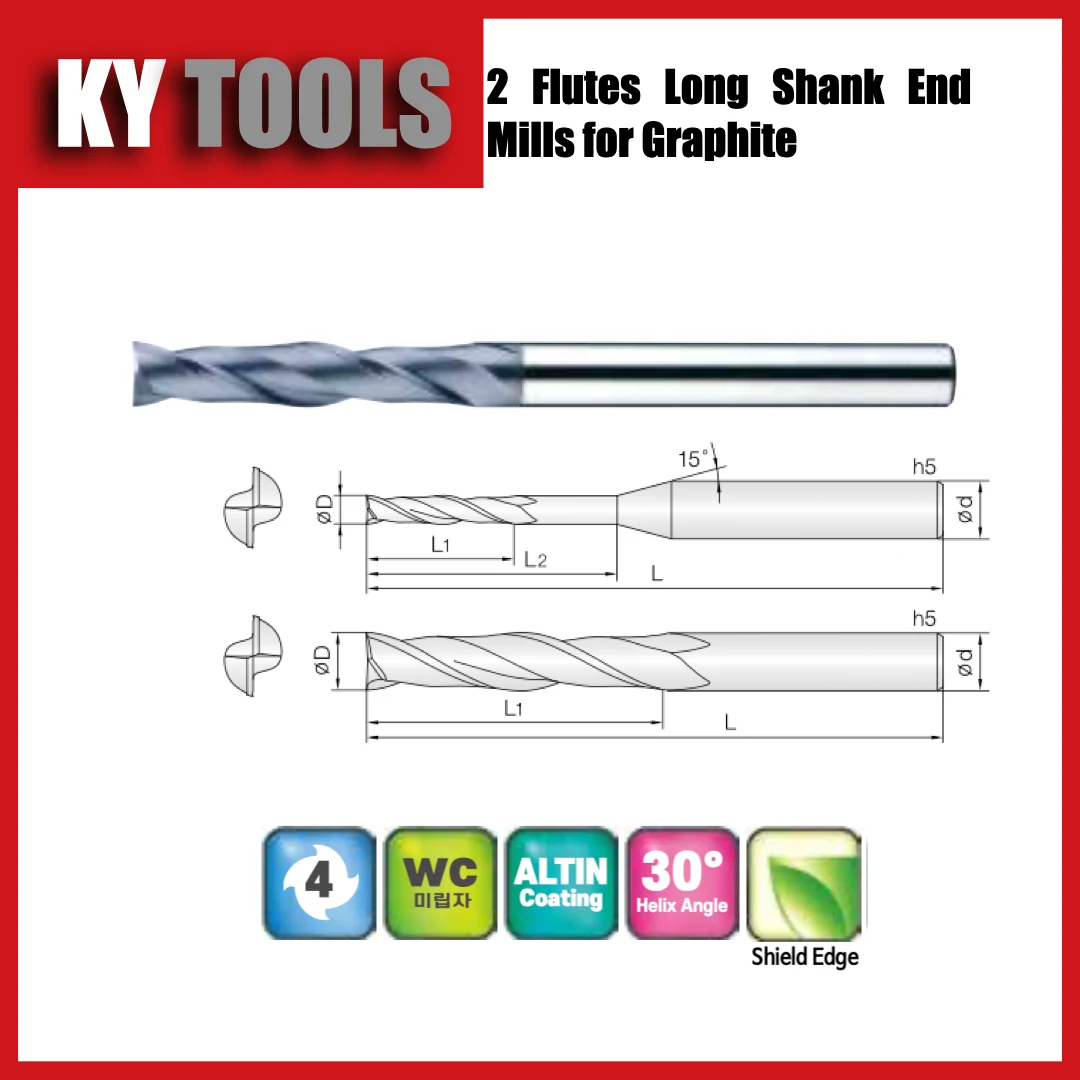
2GEM
2 ostrza · Płaski · Długi chwyt
Ø0,5–20 mm · 37 rozmiarów
Zobacz serię4GEM
4 ostrza · Płaski · Długi chwyt
Ø3–20 mm · 19 rozmiarów
Zobacz serię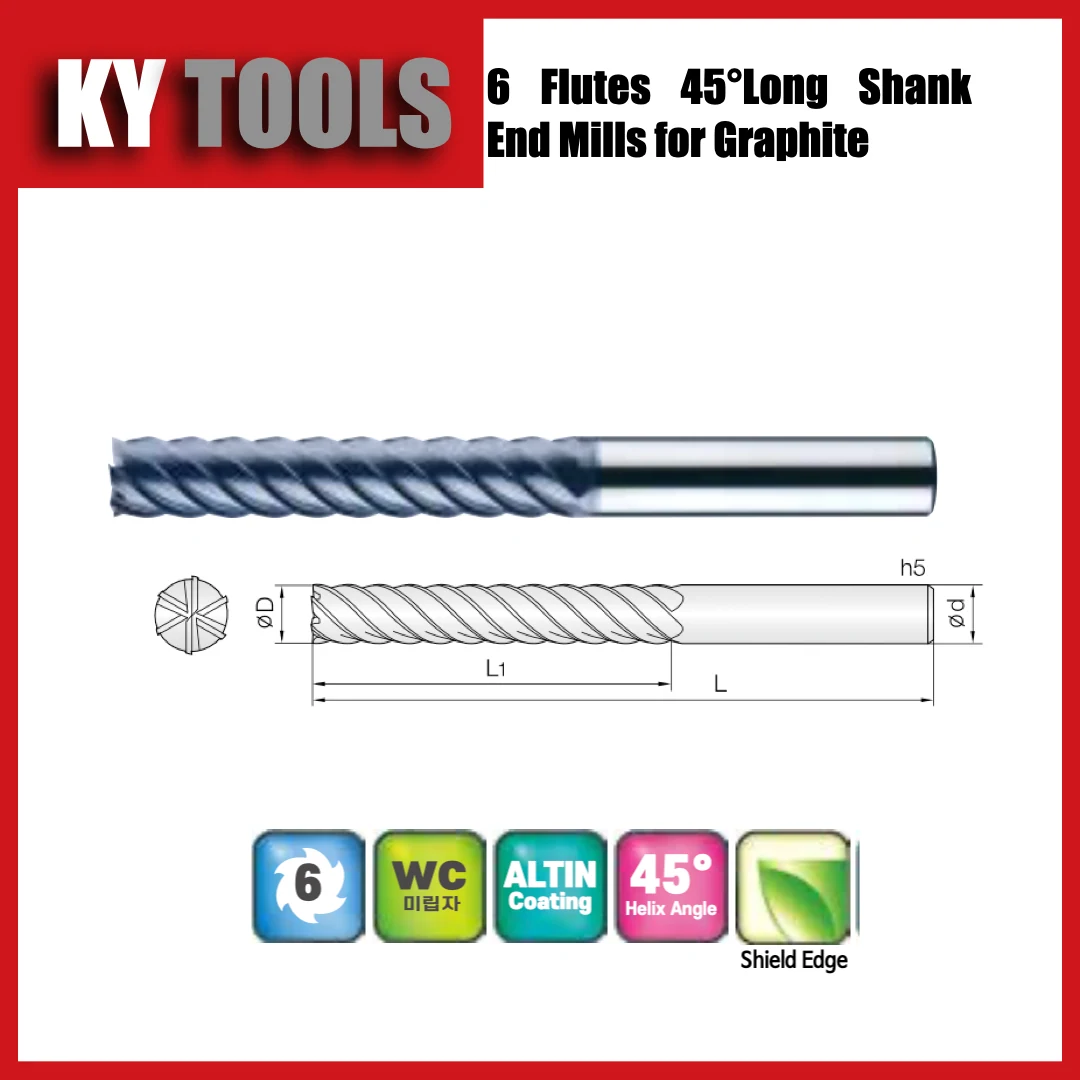
6GEM
6 ostrza · Płaski · Długi chwyt
Ø6–20 mm · 12 rozmiarów
Zobacz serię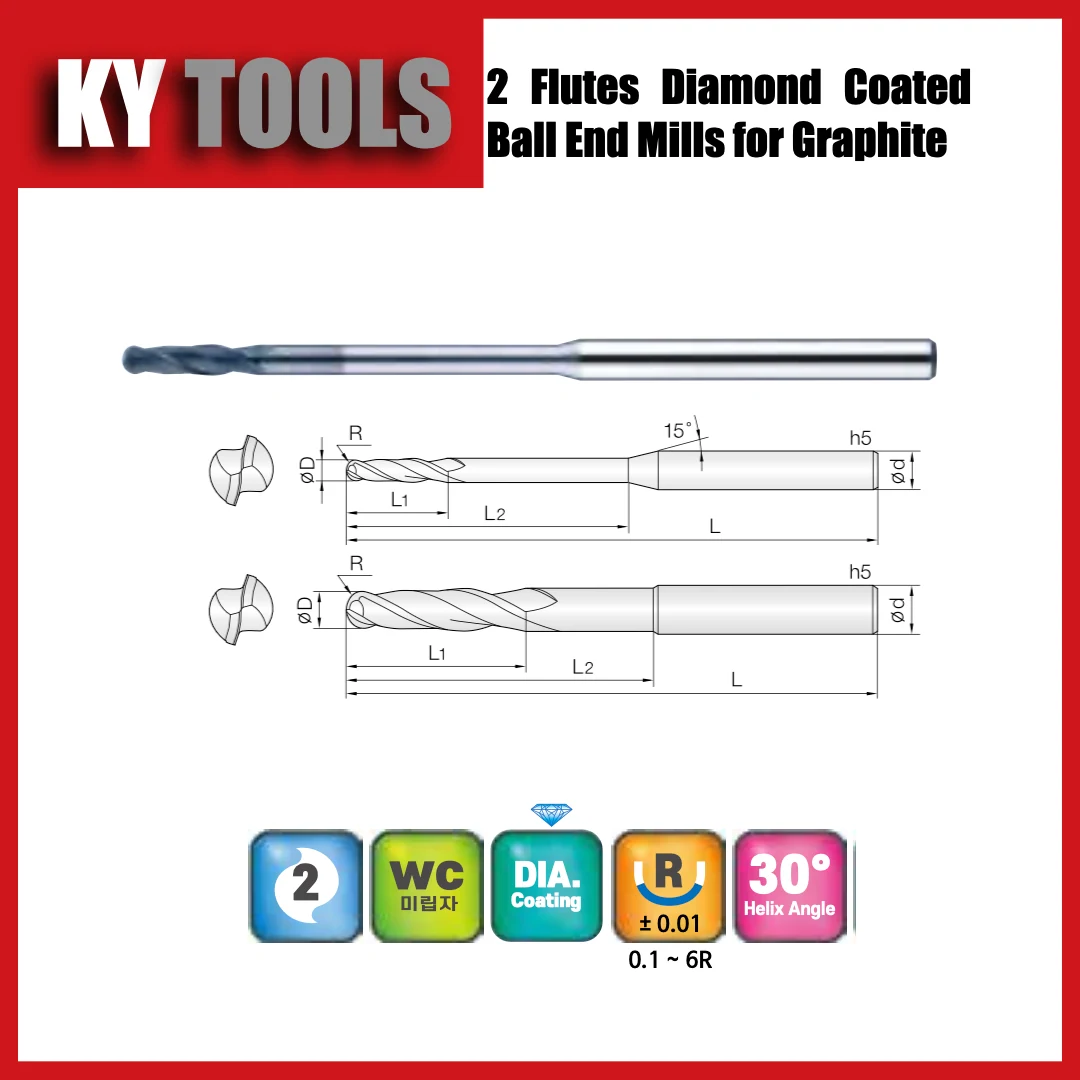
2DBE
2 ostrza · Kulisty · Długość standardowa
Ø0,2–12 mm · 120 rozmiarów
Zobacz serię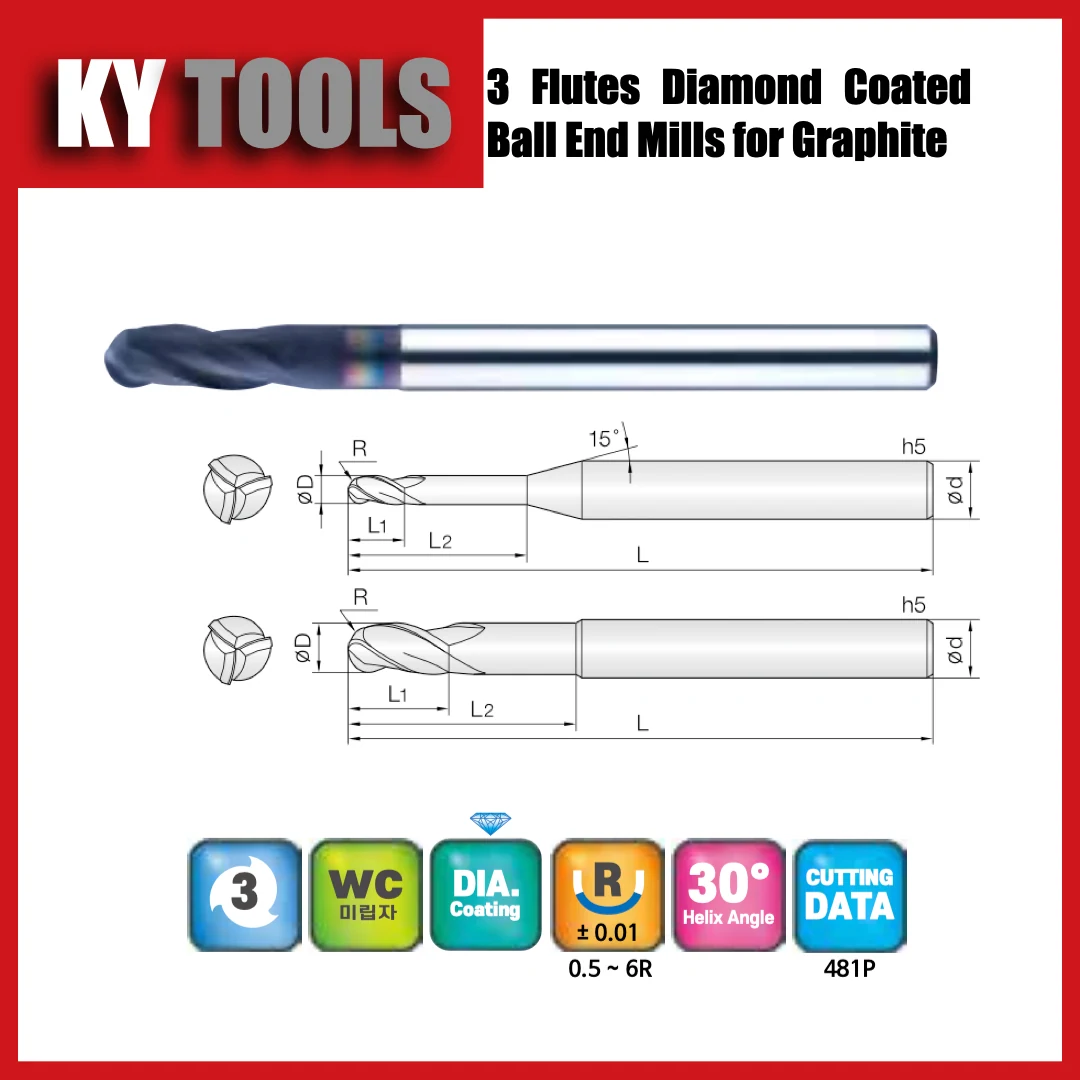
3DBE
3 ostrza · Kulisty · Długość standardowa
Ø1–12 mm · 59 rozmiarów
Zobacz serię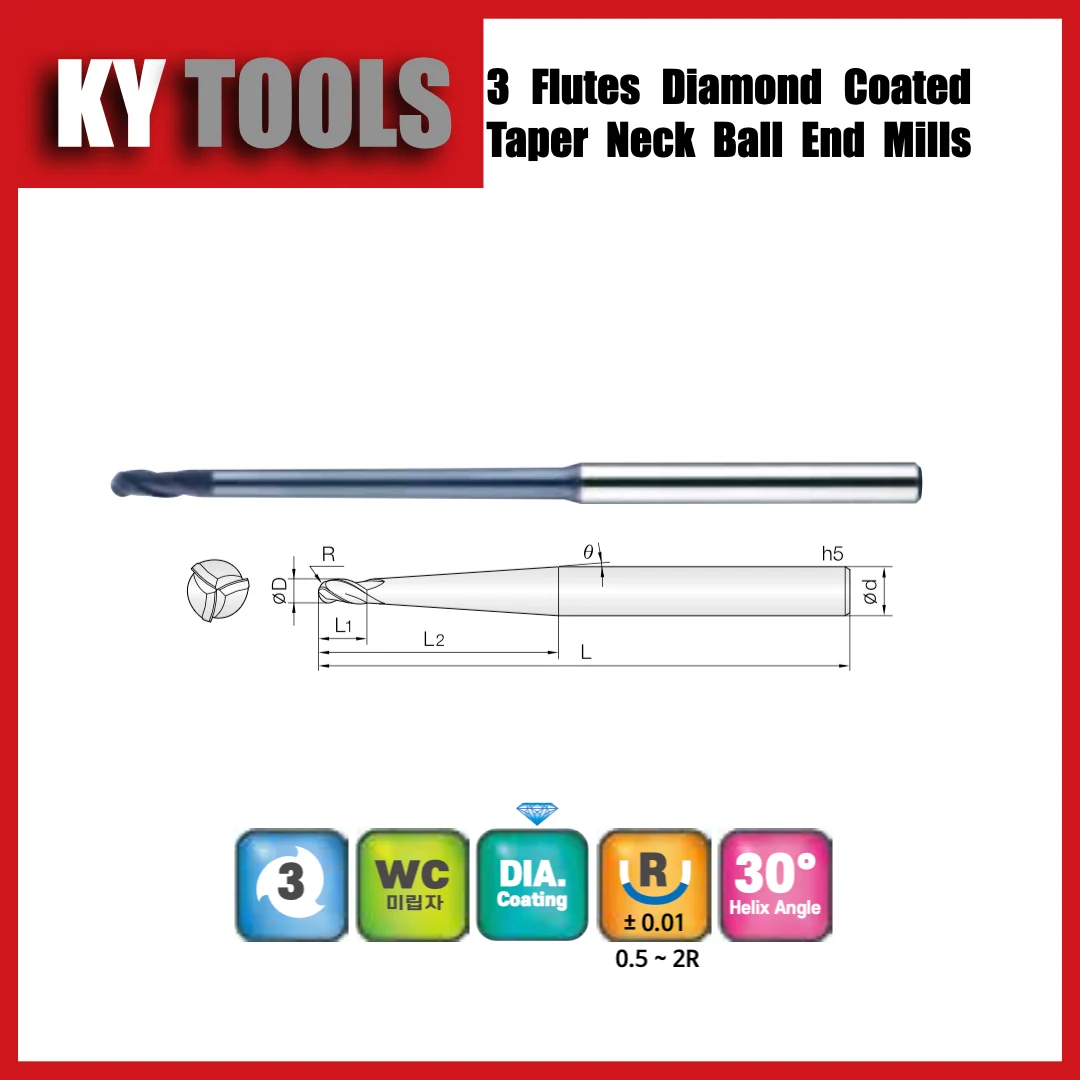
3TBD
3 ostrza · Kulisty · Szyjka stożkowa
Ø1–4 mm · 26 rozmiarów
Zobacz serię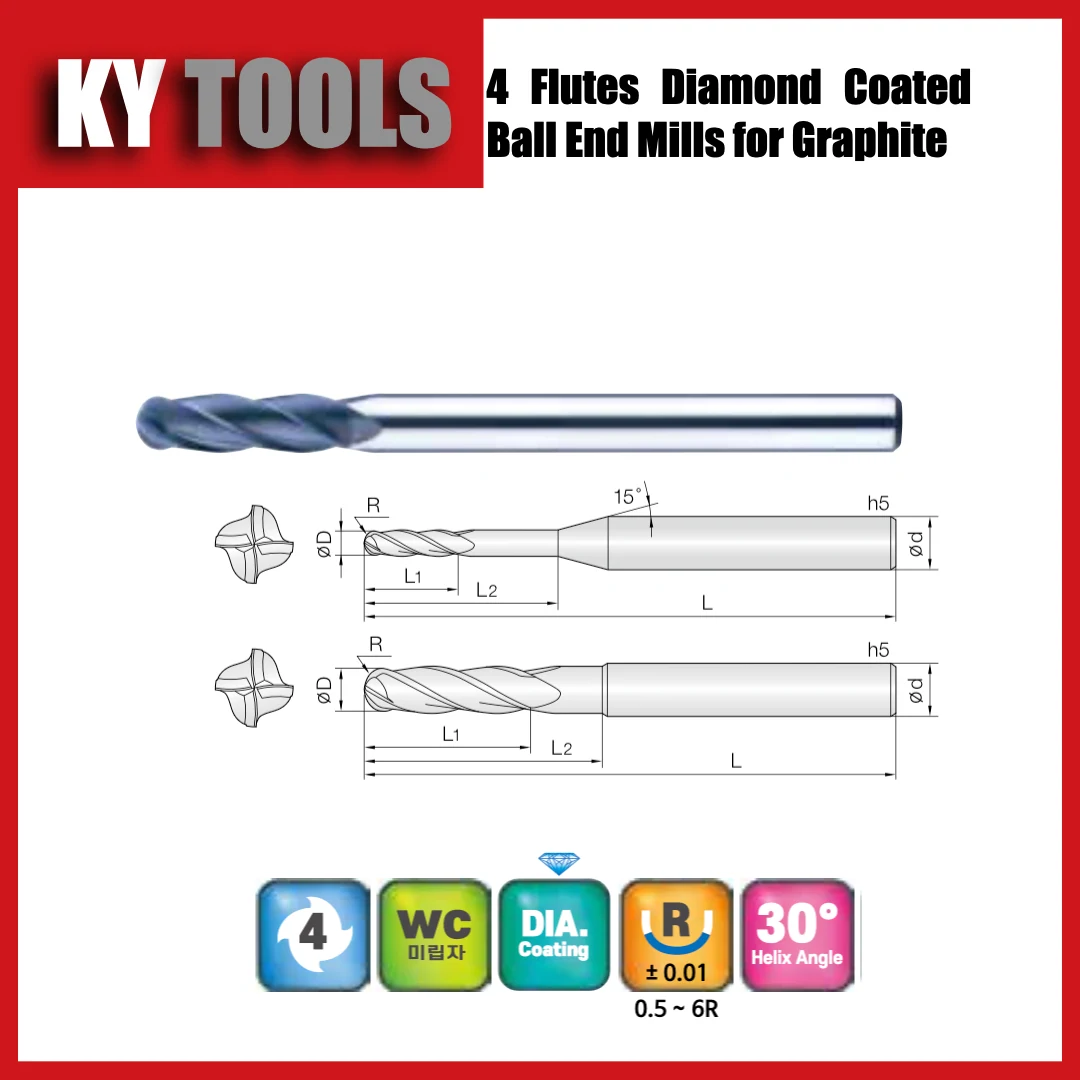
4DBE
4 ostrza · Kulisty · Długość standardowa
Ø1–12 mm · 55 rozmiarów
Zobacz serię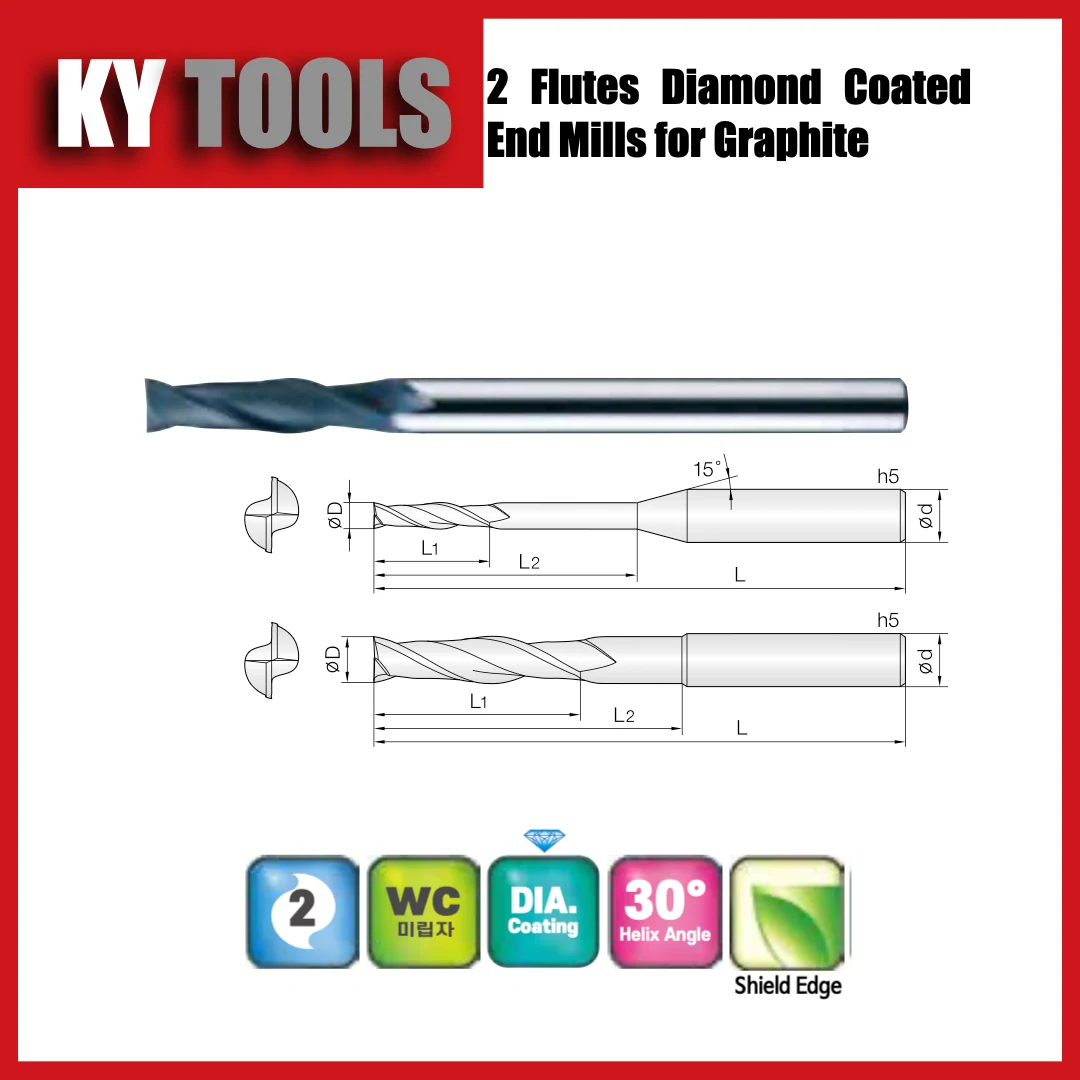
2DEM
2 ostrza · Płaski · Długość standardowa
Ø0,2–12 mm · 63 rozmiarów
Zobacz serię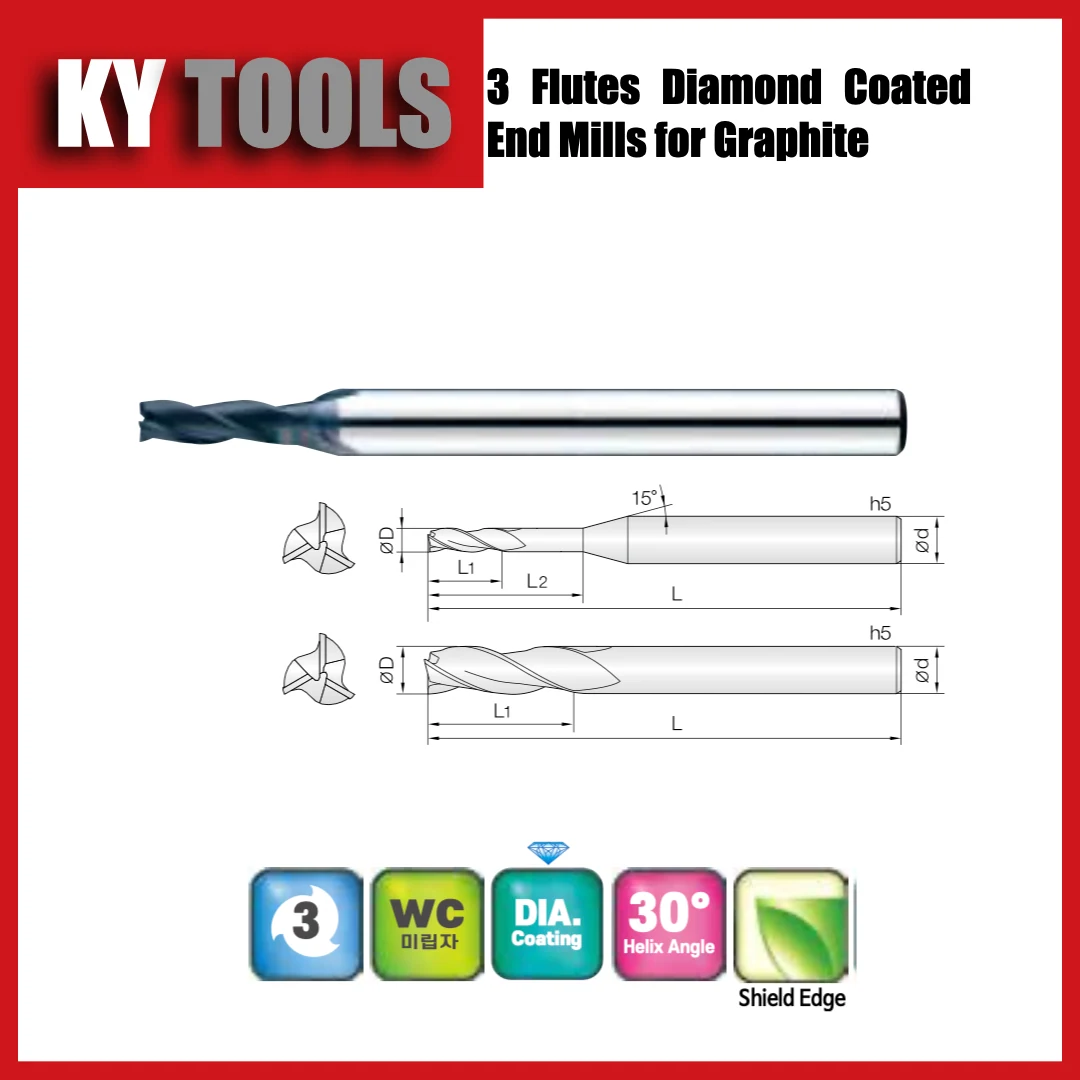
3DEM
3 ostrza · Płaski · Długość standardowa
Ø1–12 mm · 32 rozmiarów
Zobacz serię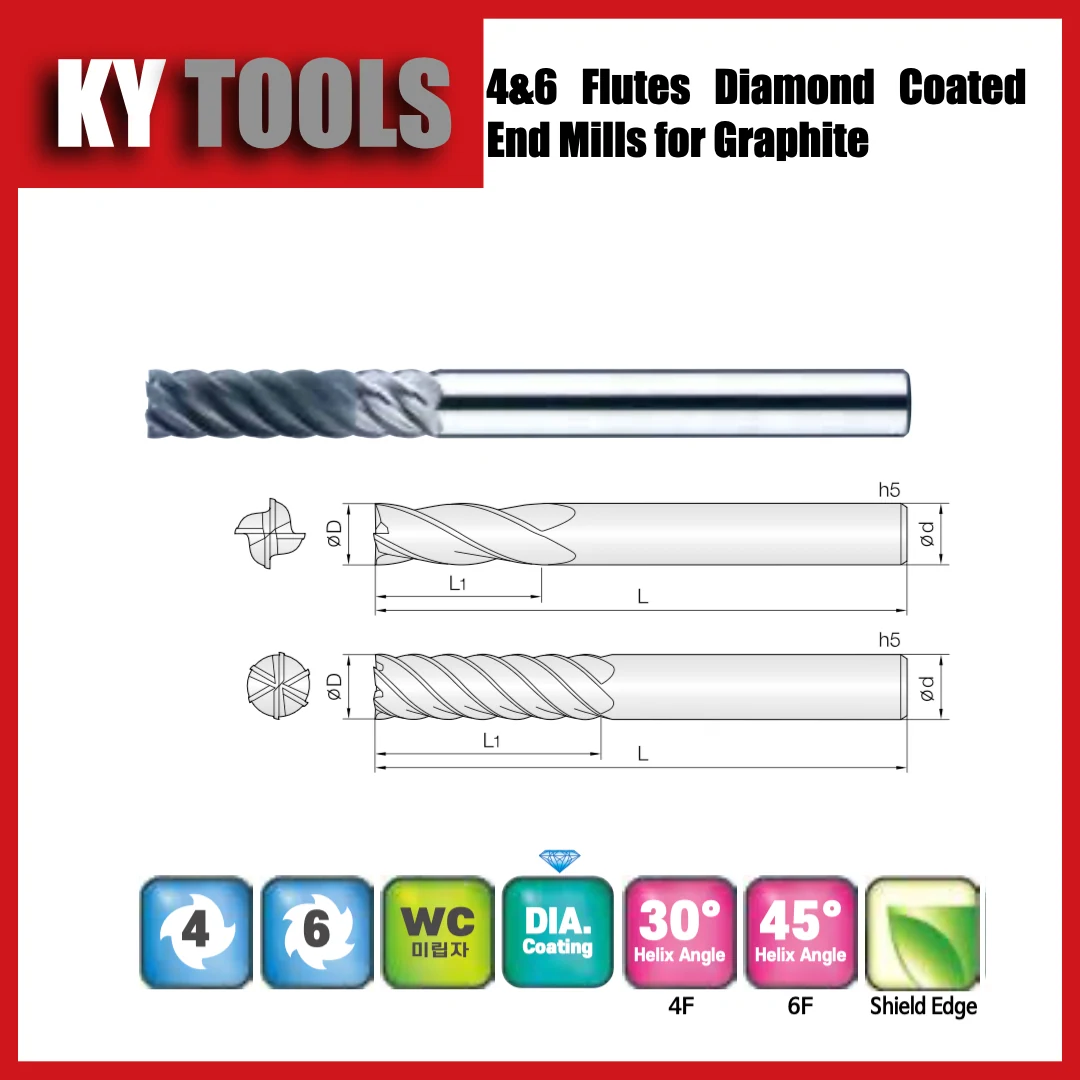
4DEM / 6DEM
4 / 6 ostrza · Płaski · Długość standardowa
Ø2–16 mm · 27 rozmiarów
Zobacz serię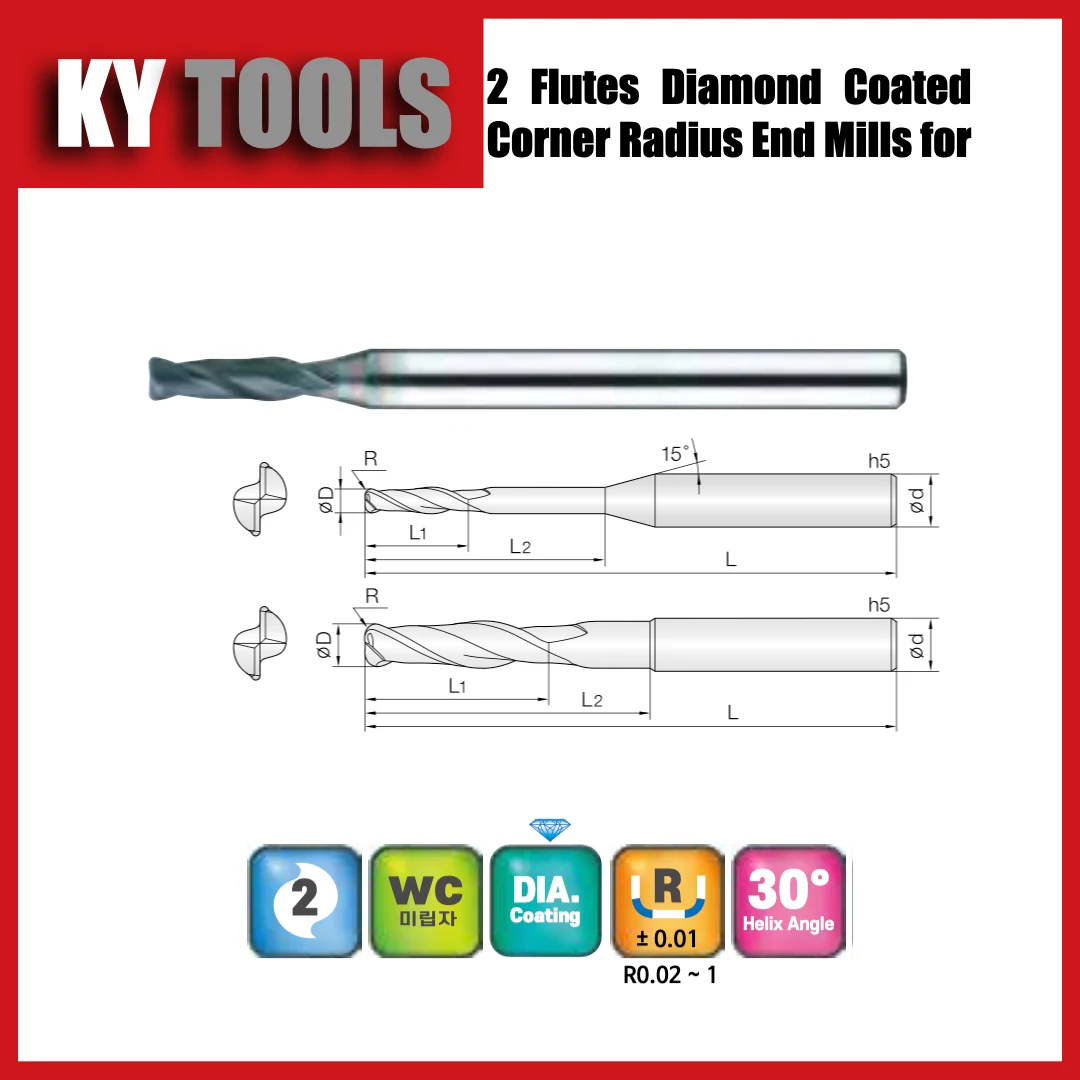
2DCR
2 ostrza · Toroidalny · Długość standardowa
Ø0,2–6 mm · 164 rozmiarów
Zobacz serię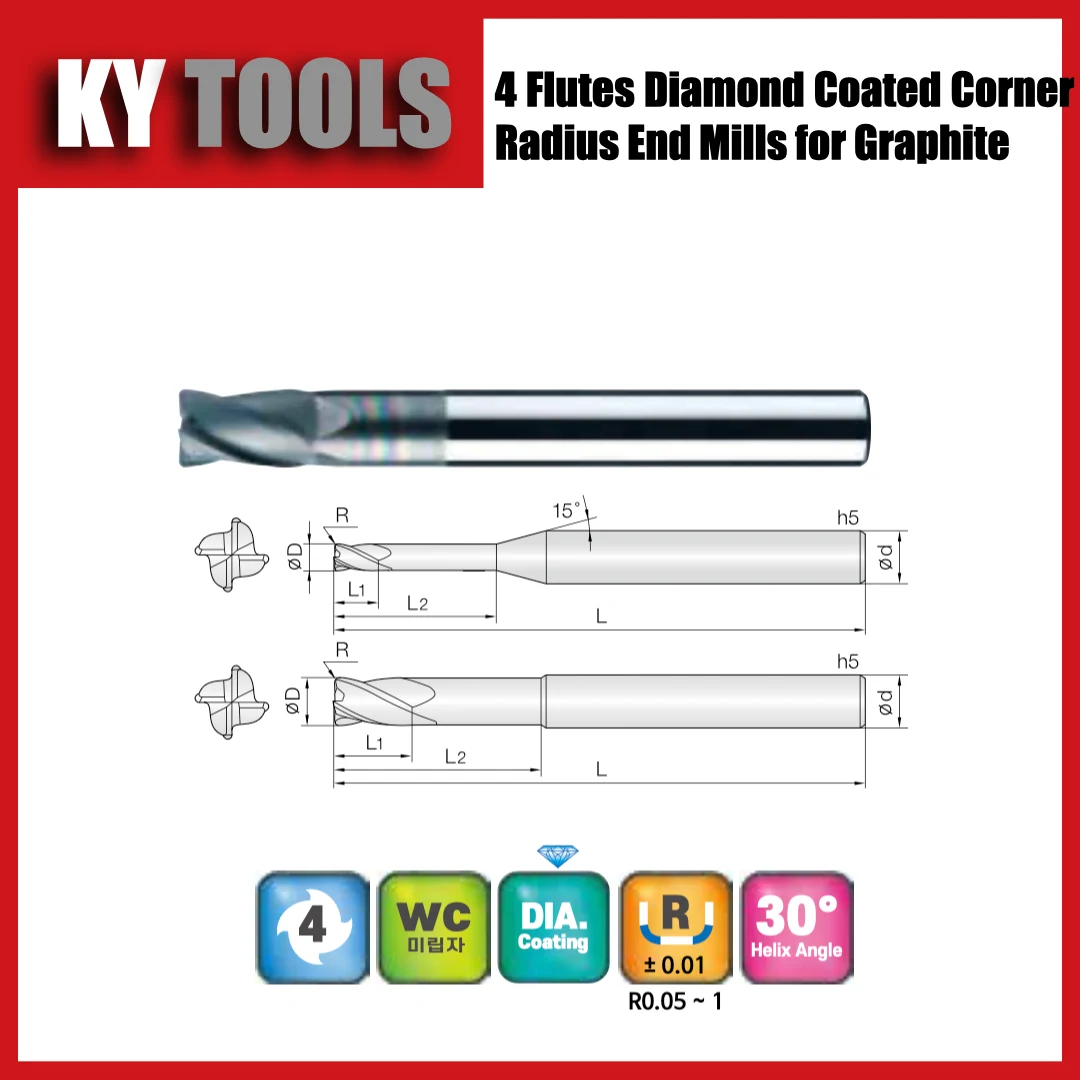
4DCR
4 ostrza · Toroidalny · Długość standardowa
Ø2–12 mm · 83 rozmiarów
Zobacz serięPowłoka i konstrukcja muszą być określone dokładnie
Diament CVD, DLC i PCD nie są zamiennymi nazwami. Wymagaj dokładnej specyfikacji i danych dla grafitu. Niepowlekany węglik można ocenić w krótkiej próbie, ale samo usuwanie materiału nie dowodzi ekonomicznej trwałości. Sprawdź, czy tolerancja średnicy i promienia dotyczy gotowego narzędzia po powlekaniu.
Dwa ostrza mogą zapewniać więcej przestrzeni między krawędziami. Więcej ostrzy zwiększa liczbę kontaktów na obrót, ale przy niezmienionych obrotach i posuwie zmniejsza posuw na ostrze. Dobieraj liczbę ostrzy do zaangażowania i rzeczywistej prędkości osi. Długość części roboczej, szyjki i wysięg z oprawki to trzy oddzielne wymiary. Sprawdź kolizje także podczas wejścia i wycofania.
Obroty i posuw: kontrola rachunku
Korzystaj z warunków producenta dla konkretnej serii, średnicy, zasięgu oraz głębokości ap i szerokości ae. n = 1 000 × Vc / (π × D), Vf = n × z × fz. D podaj w mm, Vc w m/min, n w obr./min, fz w mm/ostrze, a Vf w mm/min.
Przykład wyłącznie obliczeniowy: 18 000 obr./min × 2 ostrza × 0,02 mm/ostrze = 720 mm/min. Przy 12 000 obr./min ten sam posuw na ostrze wymaga 480 mm/min. Pozostawienie 720 mm/min oznacza 0,03 mm/ostrze. Te liczby nie są zaleceniem dla nieznanego frezu.
Dla pionowego frezu kulistego obrabiającego płaszczyznę w dolnej półkuli średnica na granicy kontaktu wynosi Deff = 2 × √(ap × (D − ap)). D = 6 mm i ap = 0,10 mm dają około 1,54 mm. Wierzchołek kuli ma zerową lokalną prędkość; nie wolno przekraczać limitów obrotów, aby to kompensować. Idealna wysokość grzbietu między ścieżkami wynosi h = R − √(R² − (s/2)²). R = 3 mm i s = 0,20 mm dają około 1,67 µm, lecz nie jest to prognoza Ra.
Próba, wykruszenia i koszty
Przed próbą ustal limity wymiarów, ubytków krawędzi i stanu powierzchni. Zachowaj ten sam grafit, program, mocowanie i metodę pomiaru. Rejestruj zgodne elektrody, dryf wymiarów, czas cyklu i wymiany narzędzia.
Przy wykruszeniach sprawdź podparcie, kierunek wyjścia i krawędź. Przy dryfie wymiarów sprawdź zużycie i bicie przed zmianą korekcji. Ślady na głębokich ścianach wymagają kontroli wysięgu i prześwitu szyjki. Odpylanie i wybór obróbki suchej lub mokrej powinny odpowiadać wymaganiom maszyny, materiału i instalacji.
Hipotetycznie: frez za 30 USD wykonujący 10 dobrych elektrod daje 3 USD kosztu narzędzia na sztukę; frez za 90 USD i 60 elektrod daje 1,50 USD. To nie są ceny ani wyniki prób. Dodaj przestoje, braki i czas obróbki.
Co wysłać do wyceny?
Gatunek grafitu, rysunek, tolerancje, średnice i promienie, długość roboczą i szyjki, wysięg, powłokę, limit obrotów oraz ilość próbną i roczną. W Solid Carbide Direct porównaj serie 2DEM, 2DBE, 3TBD i 4DCR według rzeczywistej geometrii. Frez kulisty nie zastąpi płaskiego tam, gdzie rysunek wymaga płaskiego dna.
Źródła techniczne
Tagi